Oct 22,2026
सटीक ऑप्टिकल घटकों के लिए डायमंड ग्राइंडिंग हेड का चयन कैसे करें
कांच पीसने वाले पहिये के धीरे-धीरे खराब होने की उम्मीद है क्योंकि प्रसंस्करण के दौरान हीरे के अपघर्षक की खपत होती है। एक स्थिर पीसने के संचालन में, पहनने का पैटर्न उचित रूप से सुसंगत रहना चाहिए, जिससे पहिया अपनी कार्यशील प्रोफ़ाइल को बनाए रख सके और पूर्वानुमानित बढ़त गुणवत्ता प्रदान कर सके। हालाँकि, जब एक क्षेत्र दूसरे की तुलना में काफी तेजी से घिसता है, तो समस्या सामान्य उपभोज्य घिसाव से आगे बढ़ सकती है।
कांच पीसने वाले पहियों पर असमान घिसाव मशीन संरेखण, पहिया स्थापना, पीसने का दबाव, फ़ीड दर, पहिया विनिर्देश, शीतलन की स्थिति, या संसाधित किए जा रहे ग्लास की विशेषताओं से जुड़ा हो सकता है। चुनौती यह है कि ये कारक परस्पर क्रिया कर सकते हैं। जब वास्तविक कारण अत्यधिक स्थानीय दबाव या अस्थिर मशीन सेटअप हो तो पहिया समस्या का स्रोत प्रतीत हो सकता है।
ग्लास प्रोसेसर के लिए, कारण की शीघ्र पहचान करने से प्रोफ़ाइल विरूपण, किनारे दोष, अनावश्यक पहिया प्रतिस्थापन और उत्पादन रुकावटों को रोकने में मदद मिल सकती है। यह लेख असमान घिसाव के मुख्य कारणों, ग्लास प्रसंस्करण पर प्रभाव, स्रोत की पहचान करने के व्यावहारिक तरीकों और उपायों की जांच करता है जो अधिक सुसंगत पहिया प्रदर्शन को बनाए रखने में मदद कर सकते हैं।
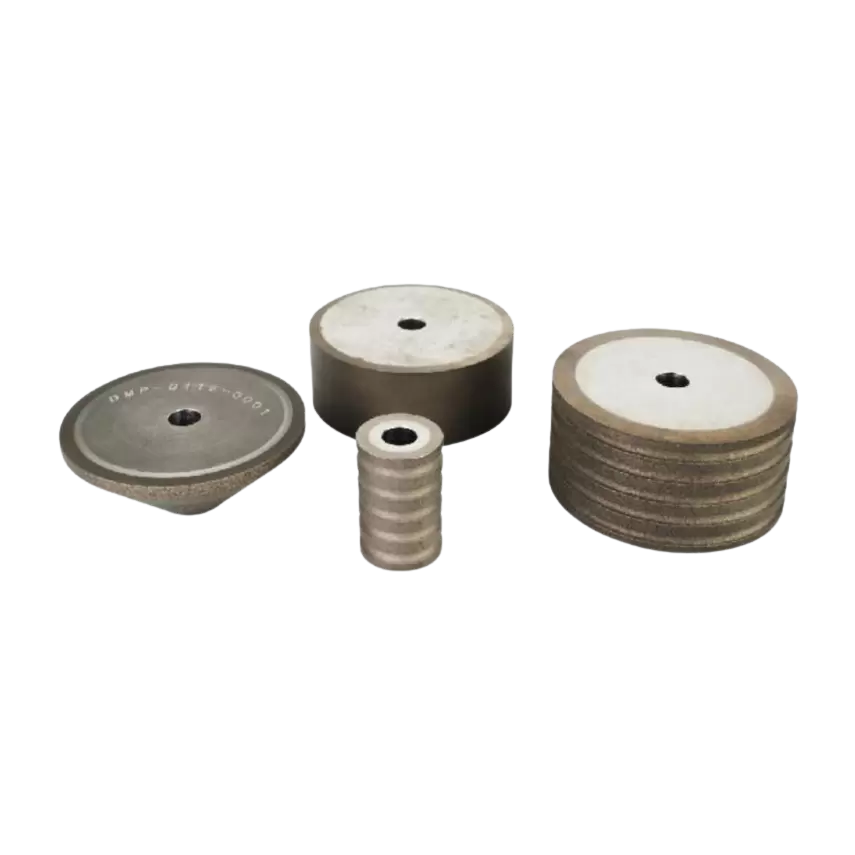
सामान्य घिसाव किसी भी हीरा पीसने वाले पहिये के कामकाजी जीवन का हिस्सा है। जैसे ही पहिया कांच से सामग्री निकालता है, हीरे के कण धीरे-धीरे घिस जाते हैं, टूट जाते हैं या बंधन से मुक्त हो जाते हैं। स्थिर परिस्थितियों में, यह प्रक्रिया अपेक्षाकृत पूर्वानुमानित रहनी चाहिए।
असमान पहनावा अलग है. यह तब होता है जब पहिये के कुछ क्षेत्र या खंड दूसरों की तुलना में काफी तेजी से खराब हो जाते हैं। अंतर काम की सतह पर दिखाई दे सकता है, या यह सबसे पहले पीसने के परिणाम में बदलाव के माध्यम से दिखाई दे सकता है। एक पहिया अभी भी प्रयोग करने योग्य दिख सकता है जबकि इसकी प्रोफ़ाइल पहले से ही बदलनी शुरू हो गई है।
सामान्य संकेतों में शामिल हैं:
इन लक्षणों का महत्व अनुप्रयोग पर निर्भर करता है। रफ ग्राइंडिंग के दौरान एक छोटे से परिवर्तन के सीमित परिणाम हो सकते हैं, जबकि सटीक एज प्रोसेसिंग में वही परिवर्तन गंभीर हो सकता है। स्वचालित उत्पादन लाइनों के लिए, यहां तक कि मध्यम प्रोफ़ाइल परिवर्तन भी अंततः बड़ी संख्या में ग्लास पैनलों में स्थिरता को प्रभावित कर सकते हैं।
इसलिए असामान्य घिसाव पैटर्न को एक प्रक्रिया संकेत के रूप में मानना उपयोगी है न कि केवल एक संकेत के रूप में कि पहिया अपने जीवन के अंत तक पहुंच गया है।
ग्लास ग्राइंडिंग व्हील के घिसाव का शायद ही कोई एक सार्वभौमिक कारण हो। पहिया, मशीन, वर्कपीस, ग्राइंडिंग पैरामीटर और शीतलन प्रणाली सभी वास्तविक संपर्क स्थितियों में योगदान करते हैं। जब वे स्थितियाँ संतुलित नहीं होती हैं, तो स्थानीयकृत टूट-फूट विकसित हो सकती है।
पीसने का दबाव अपघर्षक घिसाव को प्रभावित करने वाले सबसे प्रत्यक्ष कारकों में से एक है। जब दबाव इच्छित संपर्क क्षेत्र में समान रूप से वितरित किया जाता है, तो हीरे के अपघर्षक अपेक्षाकृत स्थिर दर पर कांच को हटा सकते हैं। यदि दबाव एक क्षेत्र में केंद्रित हो जाता है, तो पहिये का वह भाग पीसने के भार का अधिक हिस्सा वहन करता है।
ऐसा तब हो सकता है जब पहिया कांच से समान रूप से संपर्क नहीं करता है, जब वर्कपीस सही ढंग से स्थित नहीं होता है, या जब मशीन फीडिंग के दौरान असंगत दबाव लागू करती है। एक छोटी सी संरेखण त्रुटि पहली बार में स्पष्ट नहीं हो सकती है, लेकिन समान परिस्थितियों में बार-बार संपर्क करने से किसी विशेष खंड में घिसाव बढ़ सकता है।
अत्यधिक पीसने का दबाव भी गर्मी उत्पादन और अपघर्षक लोडिंग को बढ़ा सकता है। जैसे-जैसे स्थानीय प्रतिरोध बढ़ता है, प्रभावित क्षेत्र पहिये के बाकी हिस्सों की तुलना में तेजी से घिस सकता है, जिससे धीरे-धीरे पहिए का प्रोफ़ाइल बदल जाता है।
एक सही ढंग से निर्मित पहिया अभी भी खराब प्रदर्शन कर सकता है यदि इसे गलत तरीके से स्थापित किया गया हो। माउंटिंग त्रुटियां, स्पिंडल रनआउट, खराब संरेखण, या एक अस्थिर स्थिरता पहिया और कांच के बीच वास्तविक संपर्क को बदल सकती है।
उदाहरण के लिए, यदि पहिया धुरी पर ठीक से नहीं बैठा है, तो कार्यशील सतह स्थिर तल में नहीं घूम सकती है। यहां तक कि थोड़ी मात्रा में भी रनआउट बार-बार उच्च और निम्न संपर्क बिंदु बना सकता है। समय के साथ, ये विविधताएँ एक पहचानने योग्य असमान पहनने का पैटर्न उत्पन्न कर सकती हैं।
मशीन कंपन भी समान ध्यान देने योग्य है। अत्यधिक कंपन स्थानीय प्रभाव को बढ़ा सकता है और पीसने की स्थिरता को कम कर सकता है। इससे पहिये की समस्या को मशीन की समस्या से अलग करना भी मुश्किल हो सकता है क्योंकि दोनों असंगत किनारे उत्पन्न कर सकते हैं।
इस कारण से, पहिया निरीक्षण को उपकरण निरीक्षण से अलग नहीं किया जाना चाहिए। जब नया पहिया स्थापित करने के तुरंत बाद असामान्य घिसाव दिखाई देता है, तो पहिया को तुरंत बदलने की तुलना में माउंटिंग सटीकता, स्पिंडल स्थिति, संरेखण और रनआउट की जांच करना अधिक उपयोगी हो सकता है।
पीसने के पैरामीटर सीधे यह निर्धारित करते हैं कि पहिया कितना यांत्रिक और थर्मल भार अनुभव करता है। फ़ीड दर, पहिया गति, पीसने की गहराई, और प्रति पास निकाली गई सामग्री की मात्रा सभी अपघर्षक पहनने को प्रभावित करती है।
उच्च फ़ीड दर उत्पादन उत्पादन में वृद्धि कर सकती है, लेकिन यदि पहिया उस कार्यभार के लिए डिज़ाइन या अनुकूलित नहीं किया गया है, तो पीसने का प्रतिरोध बढ़ सकता है। अत्यधिक पीसने की गहराई प्रत्येक संपर्क चक्र के दौरान हटाए गए ग्लास की मात्रा को बढ़ाकर समान प्रभाव डाल सकती है।
इन चरों के बीच का संबंध किसी एक सेटिंग से अधिक महत्वपूर्ण है। एक पैरामीटर जो एक मशीन या ग्लास विनिर्देश पर अच्छा काम करता है, वह किसी अन्य उत्पादन लाइन पर समान परिणाम नहीं दे सकता है।
इस संबंध की अधिक विस्तृत चर्चा के लिए, देखें कि ग्राइंडिंग पैरामीटर ग्लास ग्राइंडिंग व्हील के प्रदर्शन को कैसे प्रभावित करते हैं ।
अपघर्षक विशिष्टता पहनने के व्यवहार को भी प्रभावित करती है। डायमंड ग्रिट का आकार काटने की क्रिया, सतह की फिनिश, पीसने के प्रतिरोध और अपघर्षक कणों के कांच के साथ संपर्क करने के तरीके को प्रभावित करता है।
यदि ग्रिट का आकार अनुप्रयोग से मेल नहीं खाता है, तो पहिया अत्यधिक प्रतिरोध का अनुभव कर सकता है या सामग्री हटाने और फिनिश गुणवत्ता के बीच अपेक्षित संतुलन प्रदान करने में विफल हो सकता है। व्हील व्यास, प्रोफ़ाइल, बॉन्ड विशेषताएँ और माउंटिंग आयामों को भी मशीन और प्रक्रिया के अनुरूप होना चाहिए।
इसका मतलब यह नहीं है कि महीन या मोटा कण स्वाभाविक रूप से बेहतर है। सही विनिर्देश कांच की मोटाई, हटाने की आवश्यकताओं, वांछित किनारे की गुणवत्ता, मशीन की क्षमता और परिचालन स्थितियों पर निर्भर करता है।
इस पहलू के लिए एक उपयोगी संदर्भ ग्लास ग्राइंडिंग के लिए डायमंड ग्रिट आकार का चयन कैसे करें है , जो इस बात पर अधिक विवरण प्रदान करता है कि ग्रिट का चयन ग्लास ग्राइंडिंग आवश्यकताओं से कैसे संबंधित है।
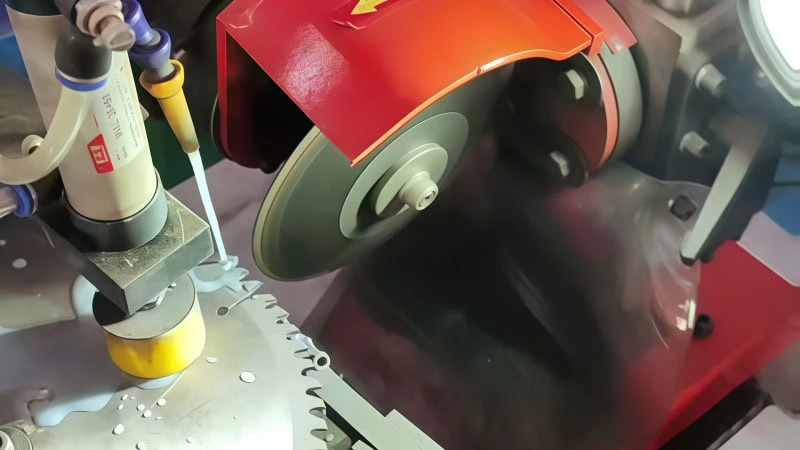
गर्मी एक अन्य कारक है जो अस्थिर घिसाव में योगदान कर सकती है। ग्लास पीसने से संपर्क क्षेत्र में गर्मी उत्पन्न होती है, खासकर जब पीसने का भार अधिक होता है। प्रभावी शीतलन इस तापीय भार को नियंत्रित करने में मदद करता है और प्रक्रिया को अधिक स्थिर रखता है।
मुद्दा केवल शीतलक की मात्रा का नहीं है। वितरण भी मायने रखता है. यदि शीतलक संपर्क क्षेत्र के एक हिस्से तक दूसरे की तुलना में अधिक प्रभावी ढंग से पहुंचता है, तो पूरे कार्य क्षेत्र में थर्मल स्थितियां भिन्न हो सकती हैं। अवरुद्ध नोजल, गलत नोजल स्थिति, अपर्याप्त प्रवाह, या दूषित शीतलक सभी शीतलन प्रभावशीलता को कम कर सकते हैं।
एक स्थिर शीतलन प्रणाली संपर्क क्षेत्र से पीसने वाले मलबे को हटाने में भी मदद करती है। जब मलबा जमा हो जाता है, तो पीसने का प्रतिरोध बढ़ सकता है और अपघर्षक की सामान्य काटने की क्रिया में हस्तक्षेप हो सकता है।
असमान ग्राइंडिंग व्हील घिसाव का पहला प्रमुख परिणाम पहिये की कार्यशील प्रोफ़ाइल में बदलाव है। जैसे-जैसे एक खंड तेजी से घिसता जाता है, मूल ज्यामिति अब कायम नहीं रह पाती। इससे पहिये के कांच से संपर्क करने का तरीका बदल जाता है और अतिरिक्त अस्थिरता पैदा हो सकती है।
इसका प्रभाव अक्सर किनारे की गुणवत्ता में दिखाई देता है। घिसी हुई या विकृत प्रोफ़ाइल असंगत किनारे की ज्यामिति, खुरदरी सतह या बढ़ी हुई छिलन उत्पन्न कर सकती है। ऐसे अनुप्रयोगों में जहां कांच के किनारे को सख्त आयामी आवश्यकताओं को पूरा करना होगा, प्रोफ़ाइल में मामूली बदलाव भी उत्पादन चिंता का विषय बन सकता है।
छिलना विशेष रूप से महत्वपूर्ण है क्योंकि इसके एक से अधिक कारण हो सकते हैं। व्हील घिसाव, पीसने के पैरामीटर, कांच की विशेषताएं, मशीन की स्थिति और शीतलन सभी योगदान दे सकते हैं। जब असमान पहिया घिसाव के साथ-साथ चिपिंग बढ़ती है, तो दोनों मुद्दों की एक साथ जांच की जानी चाहिए। पीसने के दौरान कांच चिप क्यों होता है? में एक विस्तृत संदर्भ उपलब्ध है। कारण एवं समाधान .
असमान घिसाव से परिचालन लागत भी बढ़ सकती है। एक पहिये को उसकी पूरी अपघर्षक क्षमता का उपयोग करने से पहले बदलने की आवश्यकता हो सकती है क्योंकि इसकी प्रोफ़ाइल या पीसने का प्रदर्शन अस्वीकार्य हो गया है। बार-बार प्रतिस्थापन से सामग्री लागत के साथ-साथ मशीन डाउनटाइम, सेटअप कार्य और संभावित उत्पादन रुकावटें भी आती हैं।
उच्च-मात्रा वाले ग्लास प्रसंस्करण के लिए, उच्च प्रारंभिक पीसने की गति प्राप्त करने की तुलना में स्थिरता अक्सर अधिक महत्वपूर्ण होती है। एक पहिया जो अपने सेवा जीवन के एक बड़े हिस्से में स्थिर प्रदर्शन बनाए रखता है वह अधिक पूर्वानुमानित उत्पादन प्रक्रिया प्रदान कर सकता है।
जब एक असामान्य घिसाव पैटर्न दिखाई देता है, तो पहिया को तुरंत बदलने से अंतर्निहित कारण को संबोधित किए बिना लक्षण का समाधान हो सकता है। प्रक्रिया को व्यवस्थित रूप से जांचना एक अधिक प्रभावी तरीका है।
पहिए से ही शुरुआत करें. कार्य प्रोफ़ाइल, अपघर्षक सतह, दृश्यमान क्षति और घिसाव वितरण का निरीक्षण करें। यदि आयामी रिकॉर्ड उपलब्ध हैं तो अपेक्षित ज्यामिति के साथ वर्तमान प्रोफ़ाइल की तुलना करें।
नए स्थापित पहिये की घिसे हुए पहिये से तुलना करना भी उपयोगी है। यदि एक ही क्षेत्र में बार-बार अलग-अलग पहियों पर अत्यधिक घिसाव होता है, तो इसका कारण अलग-अलग पहिया दोष के बजाय मशीन सेटअप या प्रक्रिया स्थितियों से संबंधित हो सकता है।
अगला कदम उपकरण का निरीक्षण करना है। व्हील माउंटिंग, स्पिंडल रनआउट, एलाइनमेंट, फिक्स्चर स्थिरता और मशीन कंपन सभी पर विचार किया जाना चाहिए।
यदि संभव हो, तो देखें कि क्या असामान्य टूट-फूट किसी विशेष संपर्क स्थिति से मेल खाती है। दोहराया गया पैटर्न उपयोगी साक्ष्य प्रदान कर सकता है। उदाहरण के लिए, प्रत्येक इंस्टॉलेशन के बाद पहिये के एक ही हिस्से में होने वाली स्थानीय टूट-फूट लगातार यांत्रिक या संरेखण समस्या का संकेत दे सकती है।
पिछली स्थिर सेटिंग्स के साथ वर्तमान उत्पादन सेटिंग्स की तुलना करें। फ़ीड दर, पहिया गति, पीसने की गहराई और उत्पादन थ्रूपुट में बदलाव पर विशेष ध्यान दें।
फ़ीड दर या पीसने की गहराई में अचानक वृद्धि से पहिये पर रखा गया भार बदल सकता है। यदि प्रक्रिया में बदलाव के बाद असमान घिसाव शुरू हो गया है, तो समय ही एक महत्वपूर्ण सुराग प्रदान कर सकता है।
शीतलक प्रवाह और नोजल स्थिति की जांच कांच के साथ ही की जानी चाहिए। कांच की मोटाई, उत्पादन बैच, किनारे की ज्यामिति, या आने वाली सामग्री की गुणवत्ता में परिवर्तन से पीसने का भार बदल सकता है।
निम्नलिखित नैदानिक संबंध उपयोगी हो सकते हैं:
| देखा गया लक्षण | संभावित कारण | निरीक्षण हेतु मुख्य क्षेत्र |
|---|---|---|
| एक तरफ तेजी से घिसता है | असमान संपर्क या दबाव | पहिया संरेखण और माउंटिंग |
| प्रोफ़ाइल तेज़ी से बदलती है | अत्यधिक पीसने का भार | फ़ीड दर और पीसने की गहराई |
| स्थानीयकृत अपघर्षक घिसाव | असमान संपर्क या शीतलन | संपर्क क्षेत्र और शीतलक वितरण |
| किनारे की छिलन में वृद्धि | पहिये की स्थिति या प्रक्रिया अस्थिरता | पहिया विशिष्टता और पीसने के पैरामीटर |
लक्ष्य तुरंत किसी एक कारण की पहचान करना नहीं है। इसका उद्देश्य यह सीमित करना है कि प्रक्रिया का कौन सा भाग असामान्य भार पैदा कर रहा है।
एक बार संभावित कारण की पहचान हो जाने के बाद, सुधारात्मक कार्रवाई को स्थिर संपर्क और लोड वितरण को बहाल करने पर ध्यान केंद्रित करना चाहिए।
पहिए का चयन व्यास और ग्रिट आकार से अधिक ध्यान में रखना चाहिए। ग्लास का प्रकार, मोटाई, किनारे की ज्यामिति, आवश्यक फिनिश, मशीन कॉन्फ़िगरेशन और उत्पादन की मात्रा सभी उपयुक्त पहिया विनिर्देश को प्रभावित करते हैं।
किसी विशेष अनुप्रयोग के लिए डिज़ाइन किया गया पहिया काटने की क्षमता, प्रोफ़ाइल प्रतिधारण और पहनने के प्रतिरोध के बीच बेहतर संतुलन प्रदान कर सकता है। एक ही उत्पादन लाइन पर विभिन्न ग्लास उत्पादों को संसाधित करते समय यह विशेष रूप से प्रासंगिक है।
दोहराए जाने योग्य पीसने के लिए लगातार स्थापना आवश्यक है। माउंटिंग सतह साफ होनी चाहिए, पहिया सही ढंग से बैठा होना चाहिए, और स्पिंडल और फिक्स्चर अच्छी स्थिति में रहना चाहिए।
जब कोई उत्पादन लाइन लंबे समय तक चलती है तो नियमित जांच विशेष रूप से महत्वपूर्ण होती है। यांत्रिक घिसाव या जमा हुआ मलबा धीरे-धीरे संरेखण को प्रभावित कर सकता है, भले ही मूल मशीन सेटअप सही हो।
एक बार उपयुक्त पैरामीटर स्थापित हो जाने के बाद, अनावश्यक परिवर्तनों से बचना चाहिए। परिणामस्वरूप पीसने वाले भार पर विचार किए बिना उत्पादन की गति बढ़ाने से पहिया जीवन छोटा हो सकता है और अस्थिरता आ सकती है।
पैरामीटर समायोजन का मूल्यांकन किनारे की गुणवत्ता, पहिया घिसाव, कंपन और उत्पादन आउटपुट के साथ किया जाना चाहिए। थोड़ी कम फ़ीड दर कभी-कभी बेहतर समग्र परिणाम दे सकती है यदि यह पहिया स्थिरता में उल्लेखनीय सुधार करती है और प्रतिस्थापन आवृत्ति को कम करती है।
शीतलक को पीसने वाले क्षेत्र तक समान रूप से और लगातार पहुंचना चाहिए। रुकावट या विस्थापन के लिए नोजल की जाँच की जानी चाहिए, और उपकरण की आवश्यकताओं के अनुसार शीतलक प्रणाली को बनाए रखा जाना चाहिए।
स्थिर शीतलन विशेष रूप से महत्वपूर्ण होता है जब उत्पादन की स्थिति पहिये पर अधिक भार डालती है। यह थर्मल भिन्नता को नियंत्रित करने और अधिक सुसंगत पीसने के व्यवहार को बनाए रखने में मदद कर सकता है।
हर असमान घिसाव पैटर्न का मतलब यह नहीं है कि पहिये को तुरंत बदल दिया जाना चाहिए। निर्णय इस पर आधारित होना चाहिए कि क्या पहिया अभी भी आवश्यक प्रसंस्करण प्रदर्शन को पूरा कर सकता है।
एक पहिये को बदलने की आवश्यकता हो सकती है जब इसकी प्रोफ़ाइल किनारे की ज्यामिति को प्रभावित करने के लिए पर्याप्त रूप से बदल गई हो, जब छिलने या सतह के दोष बढ़ जाते हैं, या जब पीसने के प्रतिरोध और कंपन को नियंत्रित करना मुश्किल हो जाता है। आयामी स्थिरता एक और व्यावहारिक संकेतक है, विशेष रूप से सटीक ग्लास अनुप्रयोगों के लिए।
वास्तविक सेवा जीवन कांच की सामग्री, मोटाई, पीसने की गहराई, पहिया विनिर्देश, मशीन और परिचालन स्थितियों के अनुसार भी भिन्न होता है। एक निश्चित माइलेज मान प्रत्येक एप्लिकेशन का सटीक रूप से प्रतिनिधित्व नहीं कर सकता है।
महत्वपूर्ण बात यह है कि पहिये का उपयोग करने से बचें क्योंकि इसमें अभी भी अपघर्षक पदार्थ दिखाई दे रहा है। यदि पहिया अब आवश्यक ग्राइंडिंग प्रोफ़ाइल या किनारे की गुणवत्ता को बनाए नहीं रख सकता है, तो इसका व्यावहारिक सेवा जीवन पहले ही समाप्त हो चुका है।
व्हील डिज़ाइन का सीधा प्रभाव इस बात पर पड़ता है कि हीरा पीसने वाला पहिया समय के साथ कितना लगातार प्रदर्शन करता है। अपघर्षक गुणवत्ता, बंधन विशेषताएँ, पहिया ज्यामिति, प्रोफ़ाइल प्रतिधारण, और विनिर्माण सटीकता सभी पहिया के बार-बार पीसने वाले भार पर प्रतिक्रिया करने के तरीके को प्रभावित करते हैं।
ग्लास प्रसंस्करण के लिए, तीक्ष्णता और पहनने के प्रतिरोध के बीच संतुलन विशेष रूप से महत्वपूर्ण है। एक पहिया जो प्रभावी ढंग से कटता है लेकिन बहुत जल्दी घिस जाता है, प्रतिस्थापन आवृत्ति को बढ़ा सकता है। मजबूत घिसाव प्रतिरोध लेकिन अपर्याप्त काटने की क्षमता वाला एक पहिया पीसने के प्रतिरोध को बढ़ा सकता है और प्रक्रिया दक्षता को कम कर सकता है।
विनिर्माण गुणवत्ता भी मायने रखती है। सटीक आयाम और उचित गतिशील संतुलन कंपन को कम करने और स्थिर संचालन का समर्थन करने में मदद कर सकते हैं, खासकर उच्च स्पिंडल गति पर। उद्देश्य केवल लंबे सैद्धांतिक जीवन वाला एक पहिया तैयार करना नहीं है, बल्कि एक ऐसा पहिया बनाना है जो पूरे जीवन भर उपयोगी पीसने के प्रदर्शन को बनाए रख सके।
एप्लिकेशन-विशिष्ट डिज़ाइन एक और विचार है। पीवी ग्लास, ऑटोमोटिव ग्लास और उपकरण ग्लास में अलग-अलग मोटाई, किनारे की आवश्यकताएं, उत्पादन मात्रा और उपकरण कॉन्फ़िगरेशन हो सकते हैं। एक पहिया विनिर्देश जो एक अनुप्रयोग में अच्छा प्रदर्शन करता है उसे स्वचालित रूप से दूसरे के लिए इष्टतम नहीं माना जाना चाहिए।
उदाहरण के लिए, मीजी के ग्लास प्रसंस्करण उत्पादों की श्रृंखला में विभिन्न अनुप्रयोगों के लिए समर्पित समाधान शामिल हैं, जिनमें पीवी ग्लास ग्राइंडिंग व्हील, उपकरण ग्लास ग्राइंडिंग व्हील और ऑटोमोटिव ग्लास ग्राइंडिंग व्हील शामिल हैं। ये एप्लिकेशन-विशिष्ट डिज़ाइन एकल सार्वभौमिक विनिर्देश पर निर्भर होने के बजाय विभिन्न ग्लास प्रसंस्करण आवश्यकताओं के लिए अपघर्षक उपकरणों के मिलान के लिए एक आधार प्रदान करते हैं।
कांच पीसने वाले पहियों पर असमान घिसाव आमतौर पर एक संकेत है कि पीसने की स्थिति पूरी तरह से संतुलित नहीं है। इसका कारण यांत्रिक संरेखण, स्थापना, पीसने का दबाव, प्रसंस्करण पैरामीटर, पहिया विनिर्देश, शीतलन, या ग्लास में परिवर्तन हो सकता है।
सबसे प्रभावी प्रतिक्रिया तत्काल पहिया प्रतिस्थापन के बजाय एक संरचित निरीक्षण है। पहिया, मशीन, मापदंडों, शीतलन प्रणाली और वर्कपीस की स्थितियों की जाँच से पता चल सकता है कि अतिरिक्त भार कहाँ उत्पन्न हो रहा है।
उत्पादन लाइनों के लिए जहां किनारे की गुणवत्ता और थ्रूपुट दोनों मायने रखते हैं, लक्ष्य केवल अधिकतम पहिया जीवन के बजाय अनुमानित घिसाव होना चाहिए। एक उचित रूप से मिलान किया गया ग्लास ग्राइंडिंग व्हील, स्थिर मशीन स्थितियों और नियंत्रित ग्राइंडिंग मापदंडों के साथ मिलकर, अनावश्यक उपभोज्य और डाउनटाइम लागत को कम करते हुए लगातार किनारे की गुणवत्ता बनाए रखने में मदद कर सकता है।