Sep 11,2026
सेमीकंडक्टर वेफर ग्राइंडिंग क्या है?
उच्च मात्रा में ग्लास प्रसंस्करण उत्पादन लाइन के हर हिस्से पर निरंतर दबाव डालता है। जब हजारों ग्लास पैनल हर दिन किनारों और पीसने वाले उपकरणों से गुजरते हैं, तो पीसने की दक्षता में एक छोटी सी हानि के परिणामस्वरूप लंबे समय तक चक्र, अधिक बार पहिया परिवर्तन, उच्च घर्षण खपत और असंगत किनारे की गुणवत्ता हो सकती है।
फोटोवोल्टिक, ऑटोमोटिव, घरेलू उपकरण और अन्य औद्योगिक ग्लास उत्पादों का प्रसंस्करण करने वाले निर्माताओं के लिए, पीसने की दक्षता में सुधार करना केवल मशीन की गति बढ़ाने का मामला नहीं है। ग्लास ग्राइंडिंग व्हील , ग्राइंडिंग पैरामीटर, शीतलक स्थिति, मशीन स्थिरता, ग्लास विशेषताएँ और व्हील रखरखाव सभी को एक साथ काम करना होगा।
सही तरीका यह है कि सामग्री के छिलने, ज़्यादा गरम होने, कंपन और पहिये की टूट-फूट को नियंत्रण में रखते हुए सामग्री हटाने की दक्षता बढ़ाई जाए। यह लेख पीसने की दक्षता को प्रभावित करने वाले मुख्य कारकों की जांच करता है और उच्च मात्रा वाले ग्लास प्रसंस्करण में प्रदर्शन को बेहतर बनाने के व्यावहारिक तरीकों की व्याख्या करता है।
पीसने की दक्षता अक्सर प्रसंस्करण गति से जुड़ी होती है, लेकिन उत्पादन दक्षता एक व्यापक अवधारणा है। यदि पहिया तेजी से घिसता है या बार-बार ड्रेसिंग और प्रतिस्थापन की आवश्यकता होती है, तो पीसने का कार्य उच्च फ़ीड दर पर चल सकता है, जबकि समग्र परिणाम अभी भी खराब हो सकते हैं।
औद्योगिक ग्लास प्रसंस्करण में, दक्षता का मूल्यांकन कई संबंधित संकेतकों के माध्यम से किया जा सकता है:
पीसने की दक्षता के बारे में सोचने का एक उपयोगी तरीका उत्पादन समय और अपघर्षक लागत की प्रति इकाई संसाधित योग्य ग्लास की मात्रा है। यह उच्च-मात्रा वाली लाइनों के लिए विशेष रूप से महत्वपूर्ण है, जहां प्रत्येक प्रसंस्करण चक्र में एक छोटा सा सुधार एक सार्थक वार्षिक लाभ उत्पन्न कर सकता है।
इस कारण से, एक उपयुक्त ग्लास प्रोसेसिंग ग्राइंडिंग व्हील का चयन केवल अधिकतम पीसने की गति के बजाय पूरी उत्पादन प्रक्रिया पर आधारित होना चाहिए।
कम मात्रा वाली कार्यशाला अक्सर मैन्युअल समायोजन के माध्यम से प्रक्रिया विविधताओं की भरपाई कर सकती है। उच्च मात्रा के उत्पादन में इस दृष्टिकोण के प्रति बहुत कम सहनशीलता होती है।
लगातार पीसने से पहिया और मशीन निरंतर यांत्रिक और थर्मल भार के संपर्क में आते हैं। जैसे-जैसे उत्पादन जारी रहता है, व्हील प्रोफ़ाइल, डायमंड एक्सपोज़र, शीतलक स्थिति, मशीन कंपन और ग्लास स्थिति में परिवर्तन धीरे-धीरे तैयार किनारे को प्रभावित कर सकते हैं।
स्थिति तब और भी अधिक कठिन हो जाती है जब उत्पादन लाइनें विभिन्न ग्लास मोटाई, आकार या किनारे प्रोफाइल को संसाधित करती हैं।
उदाहरण के लिए, फोटोवोल्टिक ग्लास प्रसंस्करण के लिए अक्सर अपेक्षाकृत उच्च फ़ीड दरों पर स्थिर किनारे की गुणवत्ता की आवश्यकता होती है। ऑटोमोटिव ग्लास के लिए अधिक विशिष्ट एज प्रोफाइल और उपकरण अनुकूलता की आवश्यकता हो सकती है, जबकि घरेलू उपकरण ग्लास में विभिन्न मोटाई और आयामी आवश्यकताएं शामिल हो सकती हैं।
इसलिए उद्देश्य केवल पहिए को तेजी से काटना नहीं है। इसका उद्देश्य एक पीसने वाली प्रणाली स्थापित करना है जिसमें पहिया लंबे उत्पादन चक्र के दौरान अपनी काटने की क्षमता और ज्यामिति को बनाए रख सके।
पीसने का पहिया इस प्रक्रिया में सबसे महत्वपूर्ण चर में से एक है। एक ग्लास अनुप्रयोग के लिए डिज़ाइन किया गया पहिया किसी अन्य सामग्री या उत्पादन लाइन पर समान प्रदर्शन नहीं दे सकता है।
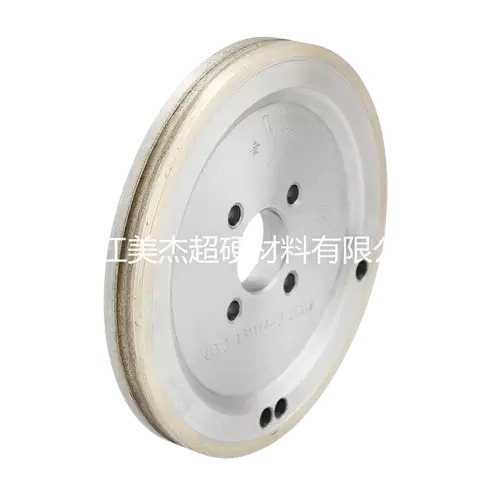
इसकी उच्च कठोरता और प्रभावी काटने के प्रदर्शन को बनाए रखने की क्षमता के कारण ग्लास पीसने के लिए डायमंड अपघर्षक का व्यापक रूप से उपयोग किया जाता है। हालाँकि, केवल हीरे की गुणवत्ता ही पहिये के प्रदर्शन को निर्धारित नहीं करती है। बॉन्ड प्रकार, ग्रिट आकार, एकाग्रता, व्हील प्रोफाइल, आयाम और विनिर्माण प्रक्रिया सभी अंतिम परिणाम को प्रभावित करते हैं।
उदाहरण के लिए, फोटोवोल्टिक ग्लास के लिए डिज़ाइन किए गए पीवी ग्लास ग्राइंडिंग व्हील को उच्च फ़ीड दर, कम चिपिंग, प्रोफ़ाइल स्थिरता और लंबी सेवा जीवन को संतुलित करने की आवश्यकता हो सकती है। ऑटोमोटिव ग्लास के लिए उपयोग किए जाने वाले पहिये को किनारा उपकरण और ग्लास प्रोफ़ाइल के अनुसार एक अलग ज्यामिति या विनिर्देश की आवश्यकता हो सकती है।
मीजी का पीवी ग्लास ग्राइंडिंग व्हील फोटोवोल्टिक ग्लास एज प्रोसेसिंग के लिए डिज़ाइन किया गया है और 2 से 18 मिमी तक ग्लास मोटाई का समर्थन करता है, जिसमें ग्रिट आकार 80 # से 400 # तक होता है। इसका एप्लिकेशन-विशिष्ट डिज़ाइन इसे उत्पादन लाइनों के लिए अधिक उपयुक्त बनाता है जहां थ्रूपुट और एज गुणवत्ता दोनों महत्वपूर्ण हैं।
इसी तरह, एक घरेलू उपकरण एज ग्राइंडिंग व्हील को सीएनसी मशीनिंग केंद्रों और विभिन्न ग्लास एजिंग मशीनों के लिए कॉन्फ़िगर किया जा सकता है, जिसमें उच्च दक्षता वाले एज प्रोसेसिंग की आवश्यकताओं के आसपास डिजाइन किए गए विनिर्देश हैं।
मुख्य बिंदु यह है कि व्हील का चयन सामान्य व्हील विनिर्देश के बजाय एप्लिकेशन, मशीन और प्रसंस्करण लक्ष्य से शुरू होना चाहिए।
डायमंड ग्रिट आकार का सामग्री हटाने, किनारे की फिनिश और पीसने के व्यवहार पर सीधा प्रभाव पड़ता है।
मोटे हीरे की ग्रिट आम तौर पर मजबूत काटने की क्रिया और उच्च सामग्री हटाने की क्षमता प्रदान करती है। यह तब उपयोगी हो सकता है जब बड़ी मात्रा में सामग्री को कुशलतापूर्वक हटाया जाना चाहिए। तुलनात्मक रूप से, महीन ग्रिट तब अधिक उपयुक्त होती है जब सतह की फिनिश और किनारे की गुणवत्ता प्राथमिक चिंता बन जाती है।
इसका मतलब यह नहीं है कि मोटे ग्रिट वाला पहिया हमेशा अधिक कुशल होता है। यदि परिणामी किनारे को अतिरिक्त परिष्करण की आवश्यकता होती है या अत्यधिक छिलन पैदा होती है, तो पीसने की गति में स्पष्ट लाभ को डाउनस्ट्रीम प्रसंस्करण द्वारा ऑफसेट किया जा सकता है।
इसलिए एक व्यावहारिक उत्पादन लाइन विभिन्न पीसने के चरणों के लिए विभिन्न ग्रिट आकारों का उपयोग कर सकती है। रफ ग्राइंडिंग सामग्री को हटाने पर ध्यान केंद्रित कर सकती है, जबकि बाद के ग्राइंडिंग या पॉलिशिंग चरणों में उत्तरोत्तर तैयार किनारे में सुधार होता है।
अधिक विस्तार से ग्रिट चयन का मूल्यांकन करने वाले निर्माताओं के लिए, ग्लास पीसने के लिए डायमंड ग्रिट आकार को ग्लास मोटाई, व्हील बॉन्ड, फ़ीड दर, स्पिंडल गति और आवश्यक किनारे की गुणवत्ता के साथ विचार किया जाना चाहिए।
फ़ीड दर सबसे अधिक दिखाई देने वाले पीसने वाले मापदंडों में से एक है, लेकिन पहिया क्षमता पर विचार किए बिना इसे बढ़ाने से जल्दी ही नई समस्याएं पैदा हो सकती हैं।
जब फ़ीड दर बढ़ती है, तो पहिये को कम समय में अधिक सामग्री निकालनी होगी। यदि पहिये में काटने की पर्याप्त क्षमता हो और मशीन स्थिर रहे, तो उत्पादकता बढ़ सकती है। हालाँकि, यदि पीसने वाली प्रणाली को उसकी व्यावहारिक परिचालन सीमा से परे धकेल दिया जाता है, तो व्हील लोडिंग, चिपिंग, कंपन और गर्मी उत्पादन बढ़ सकता है।
आदर्श फ़ीड दर कई चर पर निर्भर करती है:
इसलिए उच्च मात्रा में उत्पादन का लक्ष्य इष्टतम फ़ीड दर होना चाहिए , न कि केवल उच्चतम संभव फ़ीड दर।
एक स्थिर फ़ीड दर जो संपूर्ण उत्पादन बदलाव के लिए लगातार बढ़त पैदा करती है, अक्सर उच्च सेटिंग की तुलना में अधिक मूल्यवान होती है जो लगातार गुणवत्ता की समस्याएं पैदा करती है।
पीसने की गहराई यह निर्धारित करती है कि पहिया प्रत्येक पास के दौरान कितनी सामग्री निकालता है। अत्यधिक पीसने की गहराई अपघर्षक और मशीन पर भार बढ़ाती है, जबकि अनावश्यक रूप से उथली गहराई उत्पादन क्षमता को कम कर सकती है।
स्वचालित ग्लास प्रसंस्करण के लिए, पीसने की गहराई किनारे की सामग्री की मात्रा के अनुरूप होनी चाहिए जिसे वास्तव में हटाने की आवश्यकता है।
यदि प्रक्रिया में पर्याप्त स्टॉक हटाने की आवश्यकता होती है, तो एक ही पहिये को एक बार में सब कुछ हटाने के लिए मजबूर करने के बजाय कई पीस चरणों में सामग्री हटाने को वितरित करना अधिक प्रभावी हो सकता है।
यह दृष्टिकोण नियंत्रण में मदद कर सकता है:
सबसे अच्छी सेटिंग उत्पादन परीक्षणों के माध्यम से निर्धारित की जाती है और इसका मूल्यांकन फ़ीड दर और स्पिंडल गति के साथ किया जाना चाहिए।
स्पिंडल गति हीरा पीसने वाले पहिये के काटने के व्यवहार को प्रभावित करती है। हालाँकि, स्पिंडल आरपीएम अकेले पर्याप्त जानकारी प्रदान नहीं करता है क्योंकि वास्तविक पहिया सतह की गति भी पहिया व्यास पर निर्भर करती है।
जब पहिये का व्यास बदलता है, तो स्पिंडल आरपीएम स्थिर रहने पर भी सतह की गति बदल जाती है। यह एक कारण है कि पीसने के मापदंडों को व्यक्तिगत रूप से समायोजित करने के बजाय एक पूर्ण सेट के रूप में मूल्यांकन किया जाना चाहिए।
उच्च मात्रा में उत्पादन के लिए, व्हील निर्माता की अनुशंसित ऑपरेटिंग रेंज और उपकरण की विशेषताओं के अनुसार स्पिंडल गति का चयन किया जाना चाहिए।
अत्यधिक गति सेटिंग गर्मी, कंपन और अपघर्षक घिसाव में योगदान कर सकती है। बहुत कम गति काटने की दक्षता को कम कर सकती है और व्यक्तिगत हीरे के कणों पर भार बढ़ा सकती है।
उद्देश्य एक संतुलित काटने की स्थिति है जिसमें अपघर्षक पहिये पर अनावश्यक तनाव डाले बिना सक्रिय रहता है।
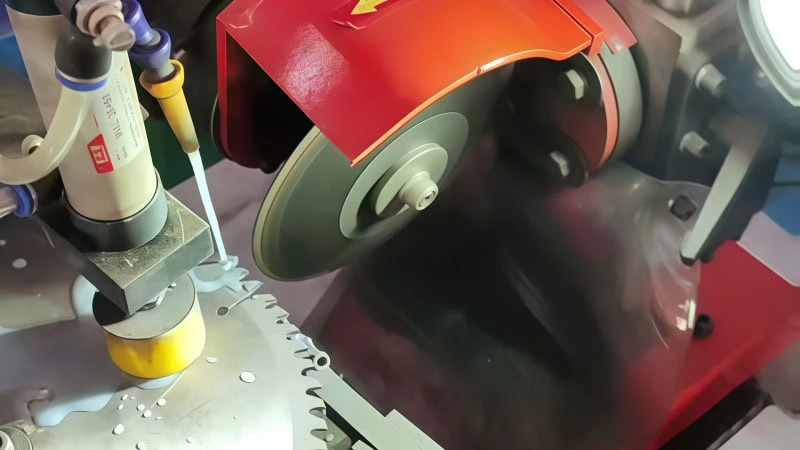
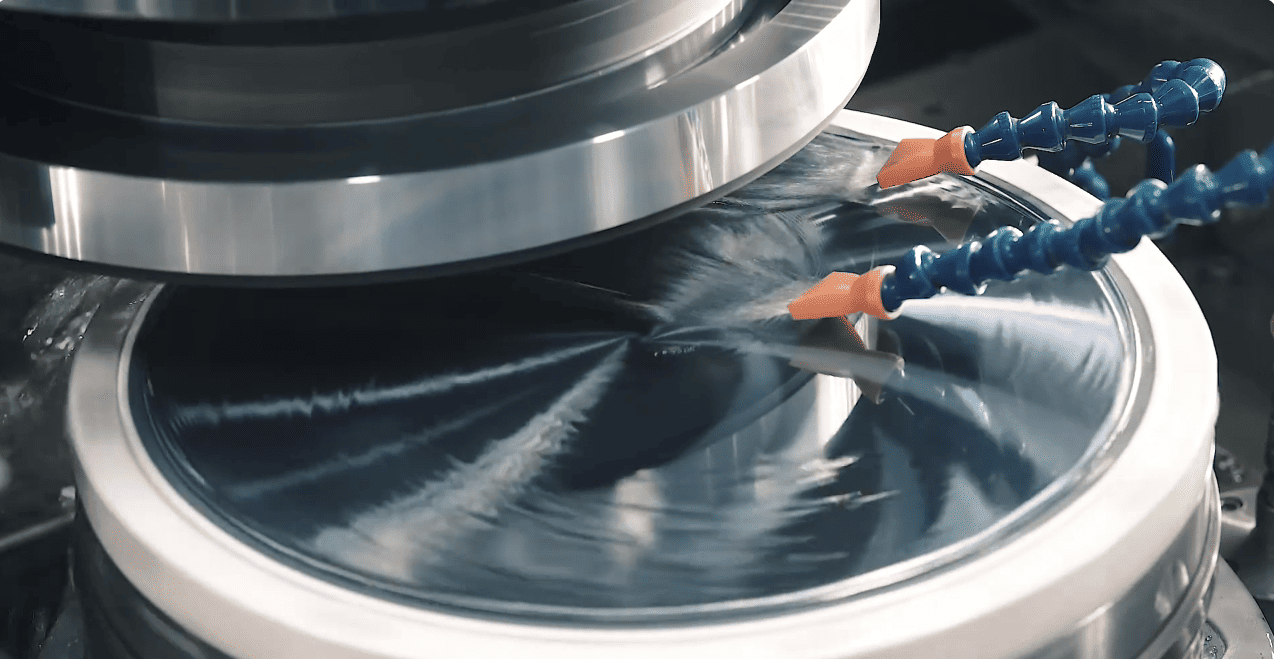
ग्लास पीसने से पहिये और वर्कपीस के बीच संपर्क क्षेत्र में गर्मी उत्पन्न होती है। प्रभावी शीतलक प्रबंधन इस गर्मी को नियंत्रित करने में मदद करता है और पीसने वाले क्षेत्र से कांच के कणों को हटाने में भी सहायता करता है।
निरंतर उत्पादन में, शीतलक गुणवत्ता धीरे-धीरे बदल सकती है। संदूषण, अपर्याप्त प्रवाह, अवरुद्ध नोजल, या गलत स्थिति शीतलन प्रदर्शन को कम कर सकती है।
इस कारण से, शीतलक को द्वितीयक समस्या के रूप में नहीं माना जाना चाहिए।
शीतलक प्रणाली को सीधे पीस संपर्क क्षेत्र में पर्याप्त प्रवाह प्रदान करना चाहिए। नोजल को इस प्रकार स्थापित किया जाना चाहिए कि शीतलक घूमने वाले पहिये से विक्षेपित होने के बजाय वास्तविक पीसने वाले क्षेत्र तक पहुंच जाए।
पानी की गुणवत्ता और निस्पंदन भी मायने रखता है। संचित कांच के कण सिस्टम के माध्यम से प्रसारित हो सकते हैं और प्रसंस्करण स्थिरता और उपकरण की स्थिति दोनों को प्रभावित कर सकते हैं।
एक स्थिर शीतलक प्रणाली अधिक सुसंगत किनारे की गुणवत्ता में योगदान कर सकती है और लंबे उत्पादन के दौरान थर्मल क्षति के जोखिम को कम कर सकती है।
कंपन कुशल कांच पीसने में एक और बड़ी बाधा है।
ग्लास स्थानीय यांत्रिक तनाव के प्रति संवेदनशील है। जब पीसने के दौरान कंपन होता है, तो पहिये और कांच के बीच संपर्क कम स्थिर हो जाता है। यह असमान किनारों, बढ़ी हुई चिपिंग, समय से पहले पहिया घिसाव और खराब सतह फिनिश में योगदान कर सकता है।
उच्च गति पीसने के लिए व्हील संतुलन विशेष रूप से महत्वपूर्ण है। घूर्णी गति बढ़ने पर एक छोटा सा असंतुलन भी अधिक ध्यान देने योग्य हो सकता है।
मशीन की कठोरता पर भी विचार किया जाना चाहिए। ढीले फिक्स्चर, घिसे हुए बियरिंग, अस्थिर वर्कहोल्डिंग सिस्टम या गलत संरेखण कंपन पैदा कर सकते हैं जिसे केवल ग्राइंडिंग व्हील को बदलने से हल नहीं किया जा सकता है।
पीसने के मापदंडों को बढ़ाने से पहले, निर्माताओं को पूरे सिस्टम की यांत्रिक स्थिति को सत्यापित करना चाहिए।
एक पीसने वाला पहिया केवल अपनी अपघर्षक विशेषताओं के माध्यम से ही कार्य नहीं करता है। पूरी प्रक्रिया के दौरान इसकी ज्यामिति सटीक रहनी चाहिए।
प्रोफ़ाइल पीसना विशेष रूप से आयामी परिवर्तनों के प्रति संवेदनशील है। जैसे-जैसे पहिया घिसता है, इसकी प्रभावी प्रोफ़ाइल धीरे-धीरे बदल सकती है। यदि इस परिवर्तन को नियंत्रित नहीं किया जाता है, तो परिणामस्वरूप कांच का किनारा अब आवश्यक आयामों को पूरा नहीं कर पाएगा।
अच्छी प्रोफ़ाइल प्रतिधारण वाला एक पहिया सुधार की आवृत्ति को कम कर सकता है और लगातार उत्पादन बनाए रखने में मदद कर सकता है।
यही एक कारण है कि बांड चयन मायने रखता है। विभिन्न बॉन्ड सिस्टम काटने की तीक्ष्णता, पहनने के प्रतिरोध और फॉर्म प्रतिधारण के विभिन्न संयोजन प्रदान करते हैं।
मांग वाले अनुप्रयोगों के लिए, निर्माता आवश्यक ग्लास एज ज्यामिति के अनुसार डायमंड प्रोफ़ाइल पीसने वाले पहियों या विशेष आकार के पहियों का चयन कर सकते हैं।
सही प्रोफ़ाइल का मिलान एजिंग मशीन और अंतिम ग्लास विनिर्देश से किया जाना चाहिए।
व्हील रिप्लेसमेंट से सीधा डाउनटाइम बनता है। हालाँकि, उच्च मात्रा वाले उत्पादन परिवेश में, वास्तविक लागत प्रतिस्थापन मूल्य से अधिक हो सकती है।
पहिया परिवर्तन में मशीन को रोकना, मौजूदा पहिया को हटाना, नया स्थापित करना, संरेखण की जाँच करना, सिस्टम को संतुलित करना और उत्पादन को फिर से शुरू करना शामिल हो सकता है। लाइन के स्थिर आउटपुट पर लौटने से पहले अतिरिक्त समायोजन की आवश्यकता हो सकती है।
यह पहिया जीवन को उत्पादन दक्षता का एक महत्वपूर्ण हिस्सा बनाता है।
लंबे समय तक चलने वाला पहिया स्वचालित रूप से सबसे अच्छा विकल्प नहीं है, क्योंकि अत्यधिक पहनने का प्रतिरोध कभी-कभी काटने की तीव्रता को कम कर सकता है। अधिक उपयोगी लक्ष्य एक संतुलित पहिया है जो अनुमानित घिसाव को बनाए रखते हुए पर्याप्त तीक्ष्णता प्रदान करता है।
उदाहरण के लिए, मीजी का ऑटोमोटिव ग्लास ग्राइंडिंग व्हील , तीक्ष्णता, आकार प्रतिधारण और उच्च ग्राइंडिंग अनुपात प्रदान करने के लिए एम-टाइप बाइंडर के साथ हीरे के अपघर्षक को जोड़ता है। इसका डिज़ाइन ऑटोमोटिव ग्लास प्रसंस्करण अनुप्रयोगों की मांग के लिए है जहां विस्तारित उत्पादन अवधि में लगातार प्रदर्शन महत्वपूर्ण है।
तब तक इंतजार करना जब तक पीसने वाला पहिया स्पष्ट रूप से खराब किनारों का उत्पादन न कर दे, एक कुशल रखरखाव रणनीति नहीं है।
पहिया घिसाव को अक्सर पीसने के व्यवहार में बदलाव के माध्यम से पहचाना जा सकता है। स्पिंडल लोड में वृद्धि, पीसने की ध्वनि में बदलाव, अधिक कंपन, सामग्री को हटाने में कमी, या किनारे की गुणवत्ता में धीरे-धीरे गिरावट यह संकेत दे सकती है कि पहिया की स्थिति पर ध्यान देने की आवश्यकता है।
उत्पादन टीमें अपने उपकरणों के आधार पर व्यावहारिक निगरानी बिंदु स्थापित कर सकती हैं।
उदाहरण के लिए, ऑपरेटर पहिया की खपत, संसाधित ग्लास की लंबाई, किनारे की गुणवत्ता और प्रतिस्थापन अंतराल को रिकॉर्ड कर सकते हैं। समय के साथ, ये रिकॉर्ड वास्तविक पहिया प्रदर्शन की एक स्पष्ट तस्वीर प्रदान करते हैं।
यह जानकारी यह निर्धारित करने में भी मदद कर सकती है कि पहिया विनिर्देश में बदलाव से वास्तव में उत्पादकता में सुधार हो रहा है या नहीं।
उच्च मात्रा में उत्पादन दोहराव पर निर्भर करता है। एक पीसने वाला पहिया खराब रखरखाव वाले उपकरणों की भरपाई नहीं कर सकता है।
नियमित रखरखाव में व्हील माउंटिंग सिस्टम, स्पिंडल, बियरिंग्स, कूलेंट सिस्टम, फिक्स्चर और अन्य घटक शामिल होने चाहिए जो सीधे पीसने की स्थिरता को प्रभावित करते हैं।
एक साधारण रखरखाव दिनचर्या छोटी यांत्रिक समस्याओं को उत्पादन में रुकावट बनने से रोकने में मदद कर सकती है।
प्रमुख क्षेत्रों में शामिल हैं:
रखरखाव अंतराल वास्तविक उत्पादन स्थितियों पर आधारित होना चाहिए। उच्च फ़ीड दरों पर लगातार काम करने वाली मशीन को रुक-रुक कर उपयोग किए जाने वाले उपकरणों की तुलना में अधिक बार निरीक्षण की आवश्यकता हो सकती है।
पीसने के मापदंडों को कभी भी पहिये से स्वतंत्र रूप से नहीं माना जाना चाहिए।
उदाहरण के लिए, मोटे-ग्रिट व्हील से फाइन-ग्रिट व्हील में बदलने से काटने का व्यवहार बदल जाता है। फ़ीड दर बढ़ने से अपघर्षक पर भार बदल जाता है। स्पिंडल गति बढ़ने से पहिये की सतह की गति बदल जाती है। पीसने की गहराई बदलने से प्रति पास निकाली गई सामग्री की मात्रा बदल जाती है।
प्रत्येक समायोजन दूसरों को प्रभावित कर सकता है।
| पीसने का कारक | मुख्य प्रभाव | अत्यधिक होने पर संभावित समस्या |
|---|---|---|
| फीड दर | उत्पादन थ्रूपुट | अधिक भार और चिपिंग |
| पीसने की गहराई | सामग्री हटाना | अत्यधिक पहिया भार |
| स्पिंडल गति | काटने की शर्तें | गर्मी या कंपन |
| ग्रिट का आकार | काटना और ख़त्म करना | ख़राब फ़िनिश या कम निष्कासन दर |
| शीतलक प्रवाह | ताप एवं मलबा नियंत्रण | तापीय अस्थिरता |
यही कारण है कि प्रक्रिया अनुकूलन को एक साथ कई परिवर्तन करने के बजाय व्यवस्थित रूप से किया जाना चाहिए।
नियंत्रित परीक्षण से यह पहचानना आसान हो जाता है कि कौन सा पैरामीटर वास्तव में प्रदर्शन में सुधार करता है।
विभिन्न कांच उद्योगों की अलग-अलग प्राथमिकताएँ होती हैं।
फोटोवोल्टिक ग्लास उत्पादन उच्च थ्रूपुट और स्थिर किनारे की गुणवत्ता पर जोर देता है। बड़ी उत्पादन मात्रा पहिया जीवन और प्रसंस्करण गति को विशेष रूप से महत्वपूर्ण बनाती है।
एक उचित रूप से निर्दिष्ट फोटोवोल्टिक ग्लास ग्राइंडिंग व्हील आयामी स्थिरता बनाए रखते हुए उच्च गति वाले किनारे प्रसंस्करण का समर्थन कर सकता है। उदाहरण के लिए, मीजी का पीवी ग्राइंडिंग व्हील, लागू उत्पादन स्थितियों में लगभग 10-18 मीटर प्रति मिनट की एज ग्राइंडिंग गति के लिए डिज़ाइन किया गया है और कई ग्रिट और प्रोफ़ाइल विकल्प प्रदान करता है।
सही पहिये का चयन अभी भी वास्तविक मशीन, कांच की मोटाई, किनारे की ज्यामिति और प्रक्रिया आवश्यकताओं के अनुसार किया जाना चाहिए।
ऑटोमोटिव ग्लास में घुमावदार आकार, विशिष्ट किनारे प्रोफाइल और मांग वाली आयामी आवश्यकताएं शामिल हो सकती हैं। इसलिए पीसने की स्थिरता न केवल उपस्थिति के लिए बल्कि डाउनस्ट्रीम असेंबली के लिए भी महत्वपूर्ण है।
उपयुक्त प्रोफ़ाइल प्रतिधारण और उपकरण अनुकूलता वाला एक ऑटोमोटिव ग्लास ग्राइंडिंग व्हील लंबे उत्पादन दौर के दौरान स्थिर बढ़त प्रसंस्करण को बनाए रखने में मदद कर सकता है।
केवल नाममात्र पहिया आयामों के अनुसार चयन करने के बजाय पहिया विनिर्देश को एजिंग मशीन से मेल खाना चाहिए।
घरेलू उपकरण ग्लास को अक्सर कुशल उत्पादन के साथ साफ, सुसंगत किनारे की उपस्थिति की आवश्यकता होती है। सीएनसी मशीनिंग केंद्र और स्वचालित किनारा उपकरण आयामी स्थिरता और दोहराव पर अतिरिक्त जोर देते हैं।
प्रासंगिक ग्लास मोटाई, मशीन और पीसने के चरण के लिए डिज़ाइन किया गया एक घरेलू उपकरण एज ग्राइंडिंग व्हील अनावश्यक व्हील प्रतिस्थापन को कम करते हुए लगातार आउटपुट बनाए रखने में मदद कर सकता है।
पीसने की दक्षता में सुधार के लिए संपूर्ण उत्पादन लाइन में बड़े बदलाव की आवश्यकता नहीं है। कई मामलों में, कई छोटे कारकों को ठीक करने से सार्थक लाभ मिलते हैं।
वर्तमान प्रक्रिया को मापकर प्रारंभ करें। फ़ीड दर, स्पिंडल गति, पीसने की गहराई, पहिया जीवन, संसाधित ग्लास की लंबाई, किनारे की गुणवत्ता और पहिया परिवर्तन से जुड़े डाउनटाइम को रिकॉर्ड करें।
इसके बाद, अक्षमता के सबसे बड़े स्रोत की पहचान करें। यदि पहिया बदलना बार-बार होता है, तो पहिया विशिष्टता और टूट-फूट पर ध्यान दें। यदि किनारों का टूटना मुख्य मुद्दा है, तो ग्रिट आकार, फ़ीड दर, पीसने की गहराई और शीतलक स्थितियों की समीक्षा करें। यदि उत्पादन की गति सीमित है, तो जांच करें कि क्या पहिया और मशीन सुरक्षित रूप से उच्च फ़ीड दर का समर्थन कर सकते हैं।
आधार रेखा स्पष्ट होने के बाद ही उत्पादन मापदंडों को बदला जाना चाहिए।
एक व्यावहारिक अनुकूलन चक्र इस क्रम का अनुसरण कर सकता है:
मापें → सीमित कारक की पहचान करें → एक चर को समायोजित करें → परिणामों का मूल्यांकन करें → बेहतर सेटिंग को मानकीकृत करें।
यह दृष्टिकोण अनावश्यक परीक्षण और त्रुटि को कम करता है और उत्पादन निर्णयों के लिए अधिक विश्वसनीय आधार बनाता है।
यह पूछकर पीसने वाले पहिये का मूल्यांकन करना आकर्षक हो सकता है कि यह कांच को कितनी तेजी से संसाधित कर सकता है। उच्च मात्रा में उत्पादन के लिए, यह समीकरण का केवल एक हिस्सा है।
मान लीजिए कि एक पहिया उच्च फ़ीड दर पर चलता है लेकिन तेजी से घिसाव के कारण इसे बार-बार बदलना पड़ता है। पहिया परिवर्तन के दौरान उत्पादन लाइन को तेज पीसने से प्राप्त होने वाले लाभ की तुलना में अधिक समय का नुकसान हो सकता है।
यही सिद्धांत किनारे की गुणवत्ता पर भी लागू होता है। यदि उच्च पीसने की गति अतिरिक्त चिपिंग बनाती है और पुनः कार्य या द्वितीयक प्रसंस्करण की आवश्यकता होती है, तो वास्तविक उत्पादन दक्षता में गिरावट आ सकती है।
एक अधिक उपयोगी लक्ष्य स्थिर उच्च उत्पादकता है ।
इसका मतलब है प्रसंस्करण गति, पहिया जीवन, किनारे की गुणवत्ता, मशीन स्थिरता और रखरखाव आवश्यकताओं के बीच उचित संतुलन बनाए रखना।
उच्च-मात्रा ग्लास प्रसंस्करण में दक्षता में सुधार करना एकल पैरामीटर समायोजन के बजाय एक प्रक्रिया अनुकूलन कार्य है। कांच पीसने वाला पहिया , फ़ीड दर, पीसने की गहराई, स्पिंडल गति, शीतलक, मशीन की स्थिति और पहिया रखरखाव सभी अंतिम परिणाम को प्रभावित करते हैं।
निर्माताओं के लिए, सबसे व्यावहारिक रणनीति एक स्थिर आधार रेखा स्थापित करना, मुख्य उत्पादन बाधा की पहचान करना और फिर एक समय में प्रासंगिक चर को अनुकूलित करना है। एप्लिकेशन-विशिष्ट व्हील का चयन भी उतना ही महत्वपूर्ण है, खासकर फोटोवोल्टिक, ऑटोमोटिव या घरेलू उपकरण ग्लास को संसाधित करते समय।
नियंत्रित प्रसंस्करण मापदंडों के साथ एक अच्छी तरह से मेल खाने वाला ग्राइंडिंग व्हील अधिक सुसंगत किनारों, लंबे समय तक पहिया जीवन, कम रुकावट और बेहतर समग्र उत्पादन अर्थशास्त्र प्रदान कर सकता है।