Sep 18,2026
SiC वेफर को पीसना अधिक कठिन क्यों है?
ग्लास पीसने के लिए सही डायमंड ग्रिट आकार का चयन करना पीसने की दक्षता, किनारे की गुणवत्ता, सामग्री हटाने और पहिया सेवा जीवन को संतुलित करने का एक महत्वपूर्ण हिस्सा है। एक ग्रिट जो आक्रामक सामग्री को हटाने के लिए अच्छी तरह से काम करता है वह सबसे अच्छा विकल्प नहीं हो सकता है जब प्रक्रिया को एक चिकनी ग्लास किनारे या सख्त आयामी नियंत्रण की आवश्यकता होती है।
चुनाव स्वयं ग्लास से भी अधिक पर निर्भर करता है। ग्लास की मोटाई, आवश्यक सामग्री को हटाना, पीसने की गति, किनारे की गुणवत्ता, मशीन कॉन्फ़िगरेशन, व्हील प्रोफाइल और प्रसंस्करण की स्थिति सभी उपयुक्त ग्लास ग्राइंडिंग व्हील ग्रिट आकार को प्रभावित कर सकते हैं।
इस कारण से, कोई सार्वभौमिक ग्रिट नहीं है जो प्रत्येक ग्लास पीसने के अनुप्रयोग के लिए सर्वोत्तम हो। एक व्यावहारिक चयन प्रक्रिया उत्पादन आवश्यकताओं से शुरू होती है और फिर हीरे की ग्रिट को वास्तविक पीसने की स्थिति से मिलाती है। निम्नलिखित मार्गदर्शिका बताती है कि विभिन्न ग्रिट आकार पीसने के प्रदर्शन को कैसे प्रभावित करते हैं और निर्माता पीवी और उपकरण ग्लास प्रसंस्करण के लिए ग्रिट चयन कैसे कर सकते हैं ।
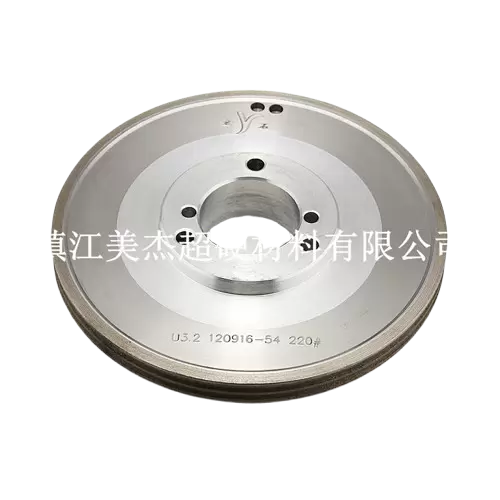
डायमंड ग्रिट का आकार पीसने वाले पहिये में उपयोग किए जाने वाले हीरे के अपघर्षक कणों की आकार सीमा को संदर्भित करता है। ग्लास ग्राइंडिंग व्हील के सामान्य विनिर्देशों में 80#, 150#, 200#, 300# और 400# शामिल हैं। ग्रिट विनिर्देश उन कारकों में से एक है जो यह निर्धारित करता है कि पीसने के दौरान अपघर्षक कांच के साथ कैसे संपर्क करता है।
सामान्य तौर पर, मोटे हीरे की ग्रिट अधिक आक्रामक काटने की क्रिया प्रदान करती है और जब अपेक्षाकृत उच्च सामग्री हटाने की आवश्यकता होती है तो यह उपयोगी हो सकता है। महीन ग्रिट नियंत्रित पीसने और परिष्करण विशेषताओं पर अधिक जोर देता है। हालाँकि, ग्रिट संख्या को समग्र पहिया प्रदर्शन का एक स्वतंत्र संकेतक नहीं माना जाना चाहिए।
एक ही ग्रिट पहिये के बंधन, हीरे की सघनता, प्रोफ़ाइल, मशीन मापदंडों, कांच की विशेषताओं और पीसने की स्थिति के आधार पर अलग-अलग व्यवहार कर सकता है। इसलिए, ग्लास पीसने के लिए हीरे की ग्रिट को हमेशा एक पैरामीटर के बजाय पूर्ण पहिया विनिर्देश के हिस्से के रूप में माना जाना चाहिए।
संख्याएँ विभिन्न अपघर्षक कण आकार श्रेणियों की पहचान करती हैं। ग्राइंडिंग व्हील विनिर्देश के भीतर, 80#, 150#, 200#, और 400# के बीच का चयन एक साधारण गुणवत्ता रैंकिंग के बजाय अपघर्षक विशेषताओं में बदलाव का प्रतिनिधित्व करता है।
उदाहरण के लिए, एक 80# पहिया और एक 400# पहिया को प्रदर्शन के विभिन्न स्तरों के साथ एक ही उपकरण के रूप में नहीं देखा जाना चाहिए। उनका उद्देश्य अलग-अलग पीसने की विशेषताएं प्रदान करना है और विभिन्न प्रसंस्करण स्थितियों के तहत उपयुक्त हो सकते हैं।
सीमा को समझने का एक उपयोगी तरीका वांछित संतुलन पर विचार करना है:
मोटा धैर्य → सामग्री को हटाने और पीसने की आक्रामकता पर अधिक जोर
बेहतर धैर्य → नियंत्रित पीसने और फिनिश पर अधिक जोर
इसका मतलब यह नहीं है कि प्रत्येक उत्पादन लाइन को दक्षता के लिए मोटे ग्रिट या गुणवत्ता के लिए फाइन ग्रिट की ओर स्वचालित रूप से बढ़ना चाहिए। सही चुनाव इस बात पर निर्भर करता है कि पीसने के कार्य को पूरा करने के लिए क्या आवश्यक है।
ग्रिट का आकार मायने रखने वाला प्राथमिक कारण यह है कि यह अपघर्षक और कांच की सतह के बीच परस्पर क्रिया को बदल देता है। यह इंटरैक्शन सामग्री को हटाने, पीसने के व्यवहार, किनारे की गुणवत्ता और ऑपरेशन के दौरान पहिया के घिसाव के तरीके को प्रभावित करता है।
ग्लास ग्राइंडिंग व्हील ग्रिट आकार का चयन करने वाले निर्माताओं के लिए, इन प्रभावों को अलग से मूल्यांकन करने के बजाय एक साथ विचार किया जाना चाहिए।
जब पीसने की प्रक्रिया में महत्वपूर्ण सामग्री हटाने की आवश्यकता होती है, तो एक मोटा हीरा ग्रिट अधिक आक्रामक पीसने की क्रिया प्रदान कर सकता है। बड़े अपघर्षक कण ग्लास को अधिक सक्रिय रूप से संलग्न कर सकते हैं और उपयुक्त परिचालन स्थितियों के तहत कुशल स्टॉक हटाने में सहायता कर सकते हैं।
यह विशेष रूप से भारी पीसने या उच्च उत्पादन आवश्यकताओं वाली प्रक्रियाओं के लिए प्रासंगिक हो सकता है। ऐसे अनुप्रयोगों में, पीसने की दक्षता अक्सर फ़ीड दर, पीसने की गहराई, पहिया की तीव्रता और मशीन की स्थिरता के साथ निकटता से जुड़ी होती है।
हालाँकि, अकेले ग्रिट का आकार सामग्री हटाने की दर निर्धारित नहीं करता है। अनुपयुक्त परिस्थितियों में संचालित एक मोटा पहिया अपेक्षित उत्पादकता सुधार प्रदान नहीं कर सकता है। अत्यधिक पीसने का दबाव, अनुचित फ़ीड दर, खराब शीतलन, या अनुपयुक्त पहिया विनिर्देश प्रक्रिया को नकारात्मक रूप से प्रभावित कर सकते हैं।
इस कारण से, पीसने की दक्षता को संपूर्ण पीसने की प्रणाली का परिणाम माना जाना चाहिए।
व्यावहारिक प्रश्न केवल यह नहीं है:
"कौन सा कण सबसे मोटा है?"
यह है:
"कौन सा ग्रिट आवश्यक किनारे की गुणवत्ता और प्रक्रिया स्थिरता को बनाए रखते हुए पर्याप्त सामग्री हटाने की सुविधा प्रदान करता है?"
कांच के लिए हीरा पीसने वाले पहिये का चयन करते समय यह अंतर महत्वपूर्ण है।
ग्रिट का आकार तैयार ग्लास किनारे की विशेषताओं को भी प्रभावित कर सकता है।
जब कोई एप्लिकेशन नियंत्रित फिनिशिंग पर अधिक जोर देता है, तो बेहतर ग्रिट पर विचार किया जा सकता है क्योंकि अपघर्षक क्रिया आम तौर पर फिनिशिंग-उन्मुख पीसने की स्थिति के लिए अधिक अनुकूल होती है। यह तब प्रासंगिक हो सकता है जब अंतिम किनारे को नियंत्रित उपस्थिति, आयामी सटीकता, या कम सतह अनियमितता की आवश्यकता होती है।
हालाँकि, फाइन ग्रिट को स्वचालित रूप से प्रत्येक ग्लास किनारे की समस्या के समाधान के रूप में नहीं समझा जाना चाहिए। ग्लास एज की गुणवत्ता कई कारकों पर निर्भर करती है, जिसमें पहिया की स्थिति, पीसने की गहराई, फ़ीड दर, मशीन कंपन, शीतलन और ग्लास की स्थिति शामिल है।
एक अनुपयुक्त विशिष्टता वाला पहिया बारीक ग्रिट का चयन करने पर भी खराब परिणाम दे सकता है।
किनारे की खराबी का अनुभव करने वाले निर्माताओं के लिए यह विशेष रूप से महत्वपूर्ण है। मोटे ग्रिट से बारीक ग्रिट में बदलने से पीसने का व्यवहार बदल सकता है, लेकिन यह संपूर्ण प्रसंस्करण प्रणाली की जांच करने की आवश्यकता को समाप्त नहीं करता है।
ग्रिट का आकार पीसने वाले पहिये के पहनने के तरीके से भी संबंधित होता है, लेकिन इसका उपयोग हीरा पीसने वाले पहिये के जीवन के एकमात्र माप के रूप में नहीं किया जाना चाहिए।
वास्तविक सेवा जीवन अपघर्षक, बंधन, हीरे की सघनता, कांच की विशेषताओं, पीसने के दबाव, फ़ीड दर, मशीन की स्थिति और अन्य परिचालन कारकों पर निर्भर करता है।
एक पहिया जो काटने का अच्छा प्रदर्शन करता है लेकिन तेजी से घिस जाता है, उसे बार-बार बदलने की आवश्यकता हो सकती है। इसके विपरीत, उपयुक्त पीस अनुपात और स्थिर अपघर्षक प्रतिधारण वाला एक पहिया लंबे उत्पादन अंतराल का समर्थन कर सकता है।
इसलिए, ग्लास ग्राइंडिंग व्हील घिसाव का मूल्यांकन करते समय, निर्माताओं को केवल ग्रिट संख्या के बजाय कुल उत्पादन प्रदर्शन को देखना चाहिए।
महत्वपूर्ण संकेतकों में शामिल हैं:
एक ग्रिट जो वास्तविक उत्पादन में अच्छा प्रदर्शन करता है, इसलिए चयनित ग्रिट की तुलना में अधिक मूल्य प्रदान कर सकता है क्योंकि यह कागज पर अधिक आक्रामक या बेहतर दिखता है।
इस बात का कोई सार्वभौमिक उत्तर नहीं है कि कांच पीसने के लिए मोटा या महीन हीरा ग्रिट बेहतर है या नहीं। प्रत्येक की एक अलग भूमिका होती है, और उचित विकल्प प्रसंस्करण उद्देश्य पर निर्भर करता है।
मुख्य अंतर यह है कि क्या ऑपरेशन सामग्री हटाने और उत्पादकता पर अधिक जोर देता है या नियंत्रित पीसने और फिनिश गुणवत्ता पर।
जब प्रक्रिया में अपेक्षाकृत उच्च सामग्री हटाने की आवश्यकता होती है तो मोटे हीरे की ग्रिट उपयुक्त हो सकती है। इसे भारी पीसने वाले कार्यों के लिए माना जा सकता है जहां प्राथमिक उद्देश्य एक ही ऑपरेशन में अंतिम परिष्करण स्थिति प्राप्त करने के बजाय सामग्री को कुशलतापूर्वक निकालना है।
संभावित लाभों में शामिल हैं:
हालाँकि, मोटे ग्रिट को सही पीसने के मापदंडों के साथ मिलान करने की आवश्यकता है। यदि पीसने की गहराई या फ़ीड दर अत्यधिक है, तो प्रक्रिया कांच के किनारे पर अवांछित तनाव उत्पन्न कर सकती है।
इसलिए, ग्लास पीसने के लिए मोटे ग्रिट को केवल सबसे बड़े उपलब्ध अपघर्षक को चुनने के बजाय वास्तविक स्टॉक हटाने की आवश्यकता के अनुसार चुना जाना चाहिए।
जब प्रक्रिया नियंत्रित पीसने और फिनिश विशेषताओं पर अधिक महत्व देती है तो बारीक हीरे की ग्रिट पर विचार किया जा सकता है।
संभावित अनुप्रयोगों में ऐसे ऑपरेशन शामिल हैं जहां:
एक महीन ग्रिट इन स्थितियों के लिए उपयोगी हो सकती है, लेकिन इसे अभी भी एक उपयुक्त बॉन्ड, व्हील विनिर्देश, मशीन सेटअप और पीसने की प्रक्रिया के साथ संयोजित करने की आवश्यकता है।
उद्देश्य सर्वोत्तम संभव ग्रिट चुनना नहीं है। इसके बजाय, लक्ष्य एक ऐसी ग्रिट का चयन करना है जो अनावश्यक रूप से पीसने की दक्षता को कम किए बिना आवश्यक परिष्करण प्रदर्शन प्रदान करता है।
एक सामान्य गलती है कांच पीसने के लिए एक सर्वोत्तम ग्रिट की खोज करना और उसे प्रत्येक उत्पादन लाइन पर लागू करना।
वास्तव में, एक ही प्रकार के ग्लास को बहुत अलग परिस्थितियों में संसाधित किया जा सकता है। दो निर्माता समान ग्लास मोटाई का उपयोग कर सकते हैं लेकिन उनकी मशीनें, फ़ीड दरें, पीसने की गहराई, व्हील प्रोफाइल और किनारे-गुणवत्ता की आवश्यकताएं अलग-अलग होती हैं।
नतीजतन, एक ग्रिट जो एक उत्पादन वातावरण में अच्छा प्रदर्शन करता है वह दूसरे में समान परिणाम नहीं दे सकता है।
बेहतर तरीका यह है कि पहले आवश्यक पीसने के परिणाम को स्थापित किया जाए और फिर प्रक्रिया के अनुसार ग्रिट का चयन किया जाए।
एक उपयुक्त ग्लास ग्राइंडिंग व्हील के चयन में ग्रिट संख्याओं को देखने से कहीं अधिक शामिल है। कई उत्पादन चरों पर एक साथ विचार करने की आवश्यकता है।
कांच की मोटाई एक महत्वपूर्ण प्रारंभिक बिंदु है क्योंकि यह प्रसंस्करण की स्थिति और उस सामग्री की मात्रा को प्रभावित करती है जिसे हटाने की आवश्यकता हो सकती है।
मीजी द्वारा कवर किए गए उत्पादों में 2 से 18 मिमी तक के ग्लास-प्रसंस्करण अनुप्रयोग शामिल हैं, जो दर्शाता है कि विभिन्न मोटाई एक ही सामान्य ग्राइंडिंग-व्हील उत्पाद श्रेणी में आ सकती हैं।
हालाँकि, कांच की मोटाई का उपयोग ग्रिट के चयन के लिए सीधे सूत्र के रूप में नहीं किया जाना चाहिए।
उदाहरण के लिए, यह निष्कर्ष निकालना बहुत सरल होगा कि मोटे कांच को हमेशा मोटे कांच की आवश्यकता होती है और पतले कांच को हमेशा बारीक कण की आवश्यकता होती है। सामग्री हटाना, किनारे की ज्यामिति, पीसने की गहराई, फ़ीड दर और वांछित फिनिश सभी उचित चयन को बदल सकते हैं।
इसलिए, पूरी प्रक्रिया के संदर्भ में विभिन्न ग्लास मोटाई के लिए डायमंड ग्रिट आकार का मूल्यांकन किया जाना चाहिए।
जिस सामग्री को हटाने की आवश्यकता होती है वह अक्सर अकेले कांच की मोटाई की तुलना में ग्रिट चयन से अधिक सीधे संबंधित होती है।
पर्याप्त स्टॉक हटाने वाली प्रक्रिया में हल्के फिनिशिंग ऑपरेशन की तुलना में अलग-अलग आवश्यकताएं होती हैं। यदि उत्पादन प्रक्रिया में आक्रामक पीसने की आवश्यकता होती है, तो मोटे ग्रिट पर विचार किया जा सकता है। यदि केवल नियंत्रित परिष्करण की आवश्यकता है, तो बेहतर ग्रिट अधिक उपयुक्त हो सकता है।
इसलिए पीसने की अवस्था को पहले पहचाना जाना चाहिए:
फिर उस चरण के अनुसार आवश्यक धैर्य का मूल्यांकन किया जा सकता है।
किनारे की गुणवत्ता एक अन्य प्रमुख विचार है।
यदि अंतिम उत्पाद को नियंत्रित, सुसंगत किनारे की आवश्यकता होती है, तो ग्राइंडिंग व्हील को आवश्यक फिनिश और आयामी सहनशीलता के अनुसार चुना जाना चाहिए। एक ग्रिट जो पर्याप्त सामग्री हटाने की सुविधा प्रदान करती है लेकिन अस्वीकार्य किनारे की स्थिति पैदा करती है वह एक प्रभावी विकल्प नहीं है।
साथ ही, पीसने के दौरान कांच के छिलने का कारण केवल ग्रिट का आकार नहीं हो सकता। पहिया घिसाव, फ़ीड दर, पीसने की गहराई, कंपन, शीतलन और मशीन की स्थिरता सभी चिपिंग में योगदान कर सकते हैं।
इसका मतलब यह है कि ग्रिट चयन को किनारे की समस्याओं का एकमात्र समाधान मानने के बजाय व्यापक दोष-नियंत्रण रणनीति का हिस्सा होना चाहिए।
पीसने की गति और फ़ीड दर इस बात को प्रभावित करती है कि पहिया कांच के साथ कितनी आक्रामक तरीके से संपर्क करता है।
उच्च मात्रा वाली उत्पादन लाइनों को उच्च फ़ीड दरों की आवश्यकता हो सकती है, जिससे पहिया की तीव्रता, पहनने के प्रतिरोध और प्रक्रिया स्थिरता विशेष रूप से महत्वपूर्ण हो जाती है। धीमी परिशुद्धता संचालन नियंत्रित सामग्री निष्कासन और किनारे की गुणवत्ता पर अधिक जोर दे सकता है।
इसलिए ऑपरेटिंग मापदंडों की समीक्षा किए बिना ग्रिट बदलने से असंगत परिणाम मिल सकते हैं।
एक उपयुक्त हीरा पीसने वाले पहिये के चयन में मशीन की वास्तविक परिचालन स्थितियों के साथ-साथ ग्रिट आकार पर भी विचार करना चाहिए।
पीसने वाली मशीन पहिये के लिए कई भौतिक आवश्यकताओं को निर्धारित करती है।
बाहरी व्यास, भीतरी व्यास, माउंटिंग कॉन्फ़िगरेशन, व्हील प्रोफाइल, स्पिंडल की स्थिति और ग्राइंडिंग-हेड कॉन्फ़िगरेशन सभी पर विचार करने की आवश्यकता है।
यह विशेष रूप से महत्वपूर्ण है क्योंकि एक उपयुक्त ग्रिट असंगत पहिया विनिर्देश के लिए क्षतिपूर्ति नहीं कर सकता है।
इसलिए उत्पादन अनुप्रयोगों के लिए, निर्माता को सत्यापित करना चाहिए:
अंतिम पहिये को अपघर्षक आवश्यकता और उपकरण दोनों से मेल खाना चाहिए।
विभिन्न ग्लास अनुप्रयोगों में अलग-अलग प्रसंस्करण प्राथमिकताएं हो सकती हैं। पीवी ग्लास, उपकरण ग्लास और ऑटोमोटिव ग्लास सभी हीरे पीसने वाले पहियों का उपयोग कर सकते हैं, लेकिन उनकी उत्पादन आवश्यकताएं समान नहीं हैं।
इसलिए ग्रिट चयन प्रत्येक एप्लिकेशन के लिए वास्तविक प्रसंस्करण उद्देश्य से शुरू होना चाहिए।
फोटोवोल्टिक ग्लास प्रसंस्करण अक्सर उत्पादन दक्षता, स्थिर किनारे की गुणवत्ता और दीर्घकालिक पीसने के प्रदर्शन पर जोर देता है। उच्च-मात्रा प्रसंस्करण पहिया घिसाव और प्रतिस्थापन आवृत्ति को महत्वपूर्ण विचार बना सकता है।
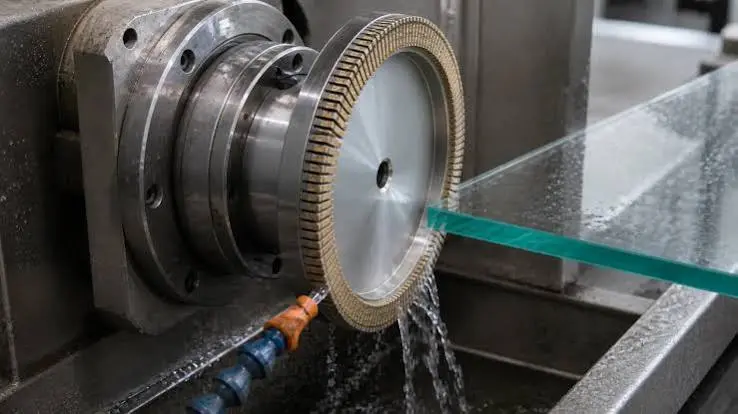
इस एप्लिकेशन के लिए, पीवी ग्लास ग्राइंडिंग व्हील 80# से 400# तक डायमंड ग्रिट आकार के साथ उपलब्ध है। उत्पाद 2 से 18 मिमी की मोटाई वाले फोटोवोल्टिक ग्लास को संसाधित कर सकता है और किनारे की पीसने की आवश्यकताओं के लिए विभिन्न व्हील प्रोफाइल का समर्थन करता है।
उपलब्ध रेंज एक सार्वभौमिक ग्रिट निर्धारित करने के बजाय लचीलापन प्रदान करती है। उचित विनिर्देश निर्धारित करते समय निर्माता आवश्यक सामग्री हटाने, किनारे की गुणवत्ता, पीसने की गति, कांच की मोटाई और मशीन की स्थिति पर विचार कर सकते हैं।
उत्पाद मुख्यधारा के पीवी ग्लास प्रसंस्करण उपकरण जैसे बोटेरो, केएलडब्ल्यू, यिहाई, डेमाई और फैबरमैन के साथ भी संगत है, जो उत्पादन उपकरण के साथ-साथ घर्षण की आवश्यकता के साथ पहिया के मिलान के महत्व पर प्रकाश डालता है।
उच्च-थ्रूपुट पीवी ग्लास उत्पादन के लिए, ग्रिट चयन को अंततः पीसने की दक्षता, किनारे की गुणवत्ता और पहिया सेवा जीवन के बीच संतुलन का समर्थन करना चाहिए।
उपकरण ग्लास प्रसंस्करण में सीएनसी मशीनिंग केंद्र और विभिन्न प्रकार के ग्लास एजिंग उपकरण शामिल हो सकते हैं। प्रक्रिया के आधार पर, निर्माताओं को सामग्री हटाने की दक्षता, आयामी स्थिरता, प्रोफ़ाइल प्रतिधारण और किनारे की फिनिश के संयोजन की आवश्यकता हो सकती है।
एप्लायंस ग्लास ग्राइंडिंग व्हील 80# से 400# तक डायमंड ग्रिट आकार में उपलब्ध है। यह रेंज विभिन्न प्रसंस्करण आवश्यकताओं का समर्थन करती है, जिसमें भारी पीसने और डीप-कट, क्रीप-फीड संचालन के साथ-साथ ऐसी प्रक्रियाएं शामिल हैं जहां फिनिश गुणवत्ता पर अधिक ध्यान दिया जाता है।
उत्पाद स्थिर संचालन का समर्थन करने के लिए 800-1000 डिग्री सेल्सियस पर वैक्यूम हॉट-प्रेस सिंटरिंग और पेशेवर गतिशील संतुलन का भी उपयोग करता है।
उपकरण ग्लास के लिए, उपयुक्त ग्रिट का चयन केवल ग्लास श्रेणी के बजाय विशिष्ट पीस चरण और आवश्यक परिणाम के अनुसार किया जाना चाहिए।
ऑटोमोटिव ग्लास एक और महत्वपूर्ण विचार प्रस्तुत करता है: किनारे की ज्यामिति।
जबकि ग्रिट का आकार अपघर्षक व्यवहार को प्रभावित करता है, व्हील प्रोफाइल यह भी निर्धारित करता है कि अपघर्षक संपर्क कैसे करता है और कांच के किनारे को कैसे आकार देता है। ऑटोमोटिव ग्लास प्रोसेसिंग में वी-टाइप, राउंड एज, लैडर एज और फ्लैट एज कॉन्फ़िगरेशन शामिल हो सकते हैं।
नतीजतन, ऑटोमोटिव ग्लास ग्राइंडिंग व्हील का चयन करने वाले निर्माताओं को अपघर्षक विनिर्देशों और प्रोफ़ाइल आवश्यकताओं दोनों पर विचार करने की आवश्यकता होती है।
यह एक महत्वपूर्ण अनुस्मारक है कि ग्रिट आकार पहिया चयन का केवल एक हिस्सा है। जटिल किनारे ज्यामिति वाले अनुप्रयोगों के लिए, प्रोफ़ाइल प्रतिधारण और उपकरण संगतता समान रूप से महत्वपूर्ण हो सकती है।
एक व्यवस्थित दृष्टिकोण एकल पैरामीटर के आधार पर ग्रिट चुनने की तुलना में हीरा पीसने वाले पहिये के चयन को अधिक विश्वसनीय बना सकता है।
संसाधित होने वाले ग्लास के प्रकार की पहचान करके प्रारंभ करें।
पीवी ग्लास, अप्लायंस ग्लास और ऑटोमोटिव ग्लास की उत्पादन आवश्यकताएं अलग-अलग हो सकती हैं। एप्लिकेशन को जानने से प्रारंभिक प्रसंस्करण संदर्भ स्थापित होता है।
वास्तविक कांच की मोटाई निर्धारित करें और क्या एक ही उत्पादन लाइन पर एकाधिक मोटाई संसाधित की जाएगी।
मोटाई पीसने की स्थिति को प्रभावित करती है, लेकिन इसे हटाए जाने वाली सामग्री की मात्रा और आवश्यक किनारे की ज्यामिति के साथ विचार किया जाना चाहिए।
निर्धारित करें कि कांच के किनारे से कितनी सामग्री हटाने की आवश्यकता है।
भारी पीसने और हल्की फिनिशिंग में स्वचालित रूप से समान ग्रिट विनिर्देश का उपयोग नहीं किया जाना चाहिए। महत्वपूर्ण स्टॉक हटाने वाली उत्पादन प्रक्रिया के लिए अधिक आक्रामक अपघर्षक विनिर्देश की आवश्यकता हो सकती है, जबकि परिष्करण ऑपरेशन के लिए अधिक नियंत्रण की आवश्यकता हो सकती है।
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
आदर्श ग्राइंडिंग-व्हील विनिर्देश आम तौर पर वह होता है जो एकल प्रदर्शन संकेतक को अधिकतम करने के बजाय कई प्रतिस्पर्धी आवश्यकताओं के बीच स्वीकार्य संतुलन प्रदान करता है।
उच्च मात्रा वाले उत्पादन वातावरण में आम तौर पर स्थिर सामग्री हटाने और पूर्वानुमानित पहिया प्रदर्शन की आवश्यकता होती है।
इन स्थितियों में, निर्माताओं को इस पर विचार करना चाहिए:
सामग्री हटाना + फ़ीड दर + पहिया तीक्ष्णता + पहनने का प्रतिरोध
जब पर्याप्त स्टॉक हटाने की आवश्यकता होती है तो अधिक आक्रामक ग्रिट उपयुक्त हो सकता है, लेकिन पूर्ण पहिया और प्रक्रिया को अभी भी स्वीकार्य किनारे की गुणवत्ता बनाए रखनी चाहिए।
परिशुद्धता-उन्मुख अनुप्रयोग किनारे की स्थिति, आयामी स्थिरता और प्रोफ़ाइल सटीकता पर अधिक जोर दे सकते हैं।
यहां, निर्माताओं को इस पर विचार करना चाहिए:
किनारे की गुणवत्ता + पीसने की स्थिरता + धैर्य + पहिया प्रोफ़ाइल
बेहतरीन उपलब्ध ग्रिट स्वचालित रूप से सही उत्तर नहीं है। पहिये को अभी भी पर्याप्त उत्पादकता प्रदान करने और वास्तविक परिचालन स्थितियों के तहत स्थिर रहने की आवश्यकता है।
पहिये की लागत का मूल्यांकन केवल खरीद मूल्य से नहीं किया जाना चाहिए।
उच्च प्रारंभिक लागत वाला एक ग्राइंडिंग व्हील बेहतर समग्र अर्थशास्त्र प्रदान कर सकता है यदि यह प्रदान करता है:
इस कारण से, कुल प्रसंस्करण लागत का मूल्यांकन करते समय हीरा पीसने वाले पहिये के जीवन और पीसने की दक्षता पर एक साथ विचार किया जाना चाहिए।
कांच पीसने के लिए सही हीरे की ग्रिट का आकार कांच, पीसने के उद्देश्य, मशीन और आवश्यक तैयार परिणाम के बीच संबंध से निर्धारित होता है। ऐसा कोई सार्वभौमिक धैर्य नहीं है जो प्रत्येक एप्लिकेशन के लिए सर्वोत्तम प्रदर्शन प्रदान करता हो।
जब सामग्री को हटाना और पीसने की दक्षता महत्वपूर्ण हो तो मोटे ग्रिट पर विचार किया जा सकता है, जबकि नियंत्रित परिष्करण आवश्यकताओं के लिए महीन ग्रिट अधिक उपयुक्त हो सकता है। हालाँकि, ग्लास की मोटाई, फ़ीड दर, पीसने की गहराई, व्हील प्रोफ़ाइल, बॉन्ड, मशीन कॉन्फ़िगरेशन और किनारे-गुणवत्ता की आवश्यकताओं का भी मूल्यांकन करने की आवश्यकता है।
पीवी ग्लास के लिए, ग्रिट चयन को उच्च मात्रा में उत्पादन, स्थिर किनारे की गुणवत्ता और पहिया जीवन की मांगों का समर्थन करना चाहिए। उपकरण ग्लास के लिए, सामग्री हटाने, आयामी स्थिरता और फिनिश के बीच संतुलन विशेष रूप से महत्वपूर्ण हो सकता है। अन्य अनुप्रयोगों, जैसे ऑटोमोटिव ग्लास, को व्हील प्रोफाइल और एज ज्योमेट्री पर समान ध्यान देने की आवश्यकता हो सकती है।
इसलिए सबसे विश्वसनीय तरीका यह है कि पहले प्रसंस्करण आवश्यकताओं को परिभाषित किया जाए, एक उपयुक्त ग्रिट रेंज का चयन किया जाए और वास्तविक उत्पादन स्थितियों के तहत पहिये को मान्य किया जाए। यह दृष्टिकोण निर्माताओं को एकल विनिर्देश के आधार पर ग्रिट चुनने के बजाय पीसने की दक्षता, किनारे की गुणवत्ता और पहिया जीवन को संतुलित करने की अनुमति देता है।