Sep 18,2026
सेमीकंडक्टर वेफर प्रसंस्करण के लिए ग्राइंडिंग व्हील कैसे चुनें?
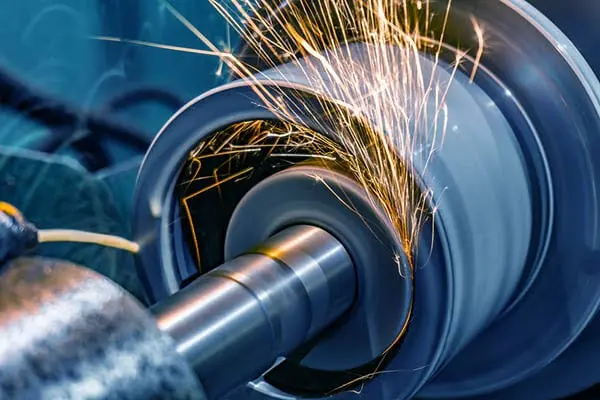
ग्लास प्रसंस्करण में ग्लास ग्राइंडिंग व्हील एक महत्वपूर्ण उपभोज्य है, लेकिन इसका उपयोग करने योग्य जीवन केवल अपघर्षक घिसाव से निर्धारित नहीं होता है। एक पहिये में अभी भी हीरा अपघर्षक हो सकता है, जबकि इसकी प्रोफ़ाइल, तीक्ष्णता, या पीसने की स्थिरता पहले से ही उत्पादन की गुणवत्ता को प्रभावित करने के लिए पर्याप्त रूप से कम हो चुकी है।
ग्लास प्रोसेसर के लिए, वास्तविक उद्देश्य केवल एक पहिये को अधिक समय तक चलाना नहीं है। इसका उद्देश्य पहिया प्रतिस्थापन, डाउनटाइम और टूलींग लागत को कम करते हुए यथासंभव लंबे समय तक स्थिर किनारे की गुणवत्ता और पीसने की दक्षता बनाए रखना है।
पीसने वाले पहिये का सेवा जीवन कई कारकों पर निर्भर करता है, जिसमें अपघर्षक और बंधन चयन, पहिया विनिर्देश, पीसने की गति, फ़ीड दर, दबाव, शीतलन, मशीन संरेखण और रखरखाव शामिल हैं। व्यावहारिक दृष्टिकोण के लिए केवल एक ऑपरेटिंग पैरामीटर पर ध्यान केंद्रित करने के बजाय इन कारकों पर एक साथ विचार करना होगा।
यह मार्गदर्शिका ग्लास ग्राइंडिंग व्हील के घिसाव के मुख्य कारणों के बारे में बताती है , लंबे समय तक सेवा जीवन के लिए व्हील का चयन और संचालन कैसे करें, और जब एप्लिकेशन-विशिष्ट ग्राइंडिंग व्हील अधिक किफायती समाधान प्रदान कर सकते हैं।
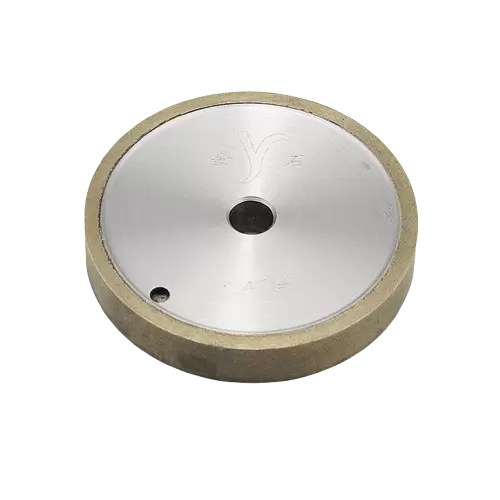
ग्लास ग्राइंडिंग व्हील की सेवा का जीवन पहिये के निर्माण और उन परिस्थितियों दोनों से प्रभावित होता है जिनके तहत इसका उपयोग किया जाता है। समान आयाम वाले दो पहिये बहुत अलग तरीके से प्रदर्शन कर सकते हैं यदि उनकी अपघर्षक विशेषताएँ, बंधन प्रणाली, या अनुप्रयोग स्थितियाँ ठीक से मेल नहीं खाती हैं।
औद्योगिक ग्लास प्रसंस्करण के लिए, सेवा जीवन का मूल्यांकन कई संकेतकों के माध्यम से किया जाना चाहिए: संसाधित ग्लास की मात्रा, किनारे की गुणवत्ता, प्रोफ़ाइल प्रतिधारण, पीसने की दक्षता और पहिया प्रतिस्थापन की आवृत्ति।
इसकी उच्च कठोरता और पहनने के प्रतिरोध के कारण हीरे का व्यापक रूप से सटीक ग्लास पीसने के लिए उपयोग किया जाता है। हालाँकि, केवल हीरे का पहिया चुनने से लंबी सेवा जीवन की गारंटी नहीं मिलती है।
हीरे की ग्रिट का आकार, अपघर्षक गुणवत्ता, एकाग्रता और वितरण सभी प्रभावित करते हैं कि प्रसंस्करण के दौरान पहिया कैसे व्यवहार करता है। मोटे हीरे के कण मजबूत सामग्री निष्कासन प्रदान कर सकते हैं, जबकि सतह की फिनिश और किनारे की गुणवत्ता प्राथमिकता होने पर महीन कण आम तौर पर अधिक उपयुक्त होते हैं।
ग्रिट आकार और पहिये के जीवन के बीच संबंध हमेशा सीधा नहीं होता है। एक अपघर्षक जो किसी विशेष प्रक्रिया के लिए बहुत मोटा है, अत्यधिक प्रभाव का अनुभव कर सकता है, जबकि एक अपघर्षक जो बहुत महीन है, उसे अधिक पीसने वाले बल की आवश्यकता हो सकती है और कम कुशल हो सकता है।
यही कारण है कि हीरे की ग्रिट का आकार कांच के प्रकार, मोटाई, आवश्यक किनारे की फिनिश, मशीन कॉन्फ़िगरेशन और पीसने की स्थिति के अनुसार चुना जाना चाहिए।
ग्रिट चयन की अधिक विस्तृत चर्चा के लिए, ग्लास ग्राइंडिंग के लिए सही डायमंड ग्रिट आकार का चयन कैसे करें देखें।
बंधन हीरे के कणों को कार्यशील परत में रखता है और यह निर्धारित करता है कि घिसे-पिटे अपघर्षक कण कितनी जल्दी निकलते हैं और नए काटने वाले किनारे उपलब्ध होते हैं।
एक बंधन जो हीरे को बहुत कमजोर रूप से पकड़ता है, वह समय से पहले घर्षण हानि का कारण बन सकता है। एक बंधन जो अत्यधिक मजबूत होता है वह घिसे हुए कणों को कुशलतापूर्वक जारी होने से रोक सकता है, जिससे पहिये की तीव्रता कम हो जाती है और पीसने की शक्ति बढ़ जाती है।
इसलिए पीसने वाले पहिये के घिसाव को नियंत्रित करने के लिए अपघर्षक प्रतिधारण और स्व-तीक्ष्णता के बीच सही संतुलन आवश्यक है।
विभिन्न ग्लास अनुप्रयोगों के लिए अलग-अलग बॉन्ड विशेषताओं की आवश्यकता हो सकती है। उच्च-मात्रा फोटोवोल्टिक ग्लास प्रसंस्करण, ऑटोमोटिव ग्लास किनारा, और उपकरण ग्लास पीसने से एक पहिये पर समान मांग नहीं होती है।
सटीक ग्लास प्रसंस्करण के लिए, प्रयोग करने योग्य जीवन इस बात पर भी निर्भर करता है कि पहिया अपनी इच्छित प्रोफ़ाइल को बनाए रख सकता है या नहीं।
एक पहिये में अभी भी पर्याप्त अपघर्षक सामग्री हो सकती है, लेकिन यदि इसकी कार्यशील ज्यामिति में महत्वपूर्ण परिवर्तन हो जाए तो यह अनुपयुक्त हो जाता है। प्रोफ़ाइल विचलन किनारे के आयाम, बेवल ज्यामिति, कोने की गुणवत्ता और तैयार ग्लास की स्थिरता को प्रभावित कर सकता है।
यह प्रोफ़ाइल प्रतिधारण को सेवा जीवन का एक महत्वपूर्ण हिस्सा बनाता है।
दूसरे शब्दों में, एक लंबे समय तक चलने वाला पीसने वाला पहिया वह नहीं है जो धीरे-धीरे घिसता है। इसे अपनी उपयोगी परिचालन अवधि के दौरान स्वीकार्य परिणाम देना जारी रखना चाहिए।
समय से पहले घिसाव आम तौर पर एक अलग समस्या के बजाय पहिया, मशीन, सामग्री और प्रसंस्करण मापदंडों के बीच बेमेल के कारण होता है।
सामान्य कारणों में शामिल हैं:
ये कारक परस्पर क्रिया भी कर सकते हैं। उदाहरण के लिए, एक पहिया जो एक निश्चित ग्लास मोटाई के लिए उपयुक्त है, यदि अन्य प्रक्रिया मापदंडों को समायोजित किए बिना फ़ीड दर में काफी वृद्धि की जाती है, तो वह बहुत तेजी से खराब हो सकता है।
अत्यधिक दबाव एक और आम समस्या है। जब अलग-अलग हीरे के कणों पर यांत्रिक भार बहुत अधिक हो जाता है, तो घर्षण फ्रैक्चर और बंधन घिसाव में तेजी आ सकती है। इसका परिणाम उत्पादक उत्पादन में वृद्धि के बिना उच्च पहिया खपत हो सकता है।
समय से पहले घिसाव को हल करने में पहला कदम यह पहचानना है कि क्या समस्या पहिया चयन, मशीन की स्थिति या प्रसंस्करण मापदंडों से आती है।
पहिए के उत्पादन लाइन तक पहुंचने से पहले ही पहिए का जीवन बढ़ाना शुरू हो जाता है। केवल व्यास या कीमत के आधार पर उपयुक्त पहिया चुनना बाद में समस्याएँ पैदा कर सकता है।
एक उचित चयन में संसाधित की जाने वाली सामग्री, कांच की मोटाई, आवश्यक किनारे की ज्यामिति, मशीन का प्रकार, परिचालन गति और वांछित सतह फिनिश पर विचार किया जाता है।
एप्लिकेशन-विशिष्ट विकल्पों की विस्तृत श्रृंखला के लिए, निर्माता प्रसंस्करण आवश्यकताओं के अनुसार ग्लास प्रोसेसिंग ग्राइंडिंग व्हील्स की समीक्षा कर सकते हैं।
ग्रिट का आकार हटाए जाने वाली सामग्री की मात्रा और तैयार किनारे की गुणवत्ता के अनुरूप होना चाहिए।
मोटे ग्रिट आम तौर पर अधिक आक्रामक सामग्री हटाने से जुड़े होते हैं, जबकि महीन ग्रिट का उपयोग आमतौर पर तब किया जाता है जब एक चिकनी फिनिश और अधिक नियंत्रण की आवश्यकता होती है।
हालाँकि, उत्पादन की गति बढ़ाने के लिए यथासंभव मोटे अपघर्षक का चयन करना हमेशा प्रभावी नहीं होता है। अत्यधिक अपघर्षक प्रभाव घिसाव को बढ़ा सकता है, जबकि अनुपयुक्त ग्रिट अधिक किनारे दोष पैदा कर सकता है और अतिरिक्त परिष्करण की आवश्यकता हो सकती है।
एक बेहतर तरीका सबसे छोटी व्यावहारिक ग्रिट रेंज का चयन करना है जो सामग्री हटाने, किनारे की गुणवत्ता और पहिया खपत के बीच आवश्यक संतुलन प्रदान करता है।
बांड चयन को पहिये की परिचालन स्थितियों को प्रतिबिंबित करना चाहिए।
उच्च मात्रा वाली उत्पादन लाइन को सटीक अनुप्रयोग की तुलना में तीक्ष्णता और अपघर्षक प्रतिधारण के एक अलग संतुलन की आवश्यकता हो सकती है जहां आयामी स्थिरता अधिक महत्वपूर्ण है।
सही बंधन पहिया को अत्यधिक घर्षण हानि के बिना प्रभावी काटने की सतह बनाए रखने में मदद कर सकता है। यह इस बात पर भी प्रभाव डालता है कि जब हीरे के अलग-अलग कण घिस जाते हैं तो पहिया किस प्रकार प्रतिक्रिया करता है।
इस कारण से, ग्राइंडिंग व्हील बॉन्ड को एक स्वतंत्र विनिर्देश के रूप में मानने के बजाय ग्रिट आकार के साथ विचार किया जाना चाहिए।
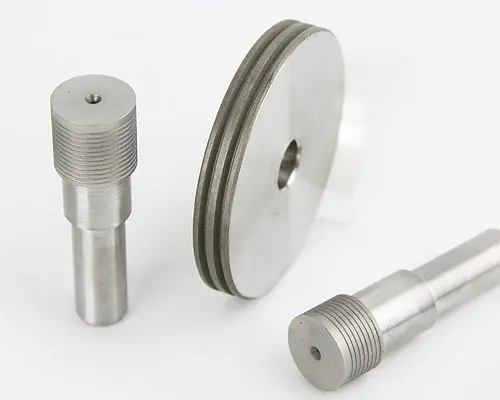
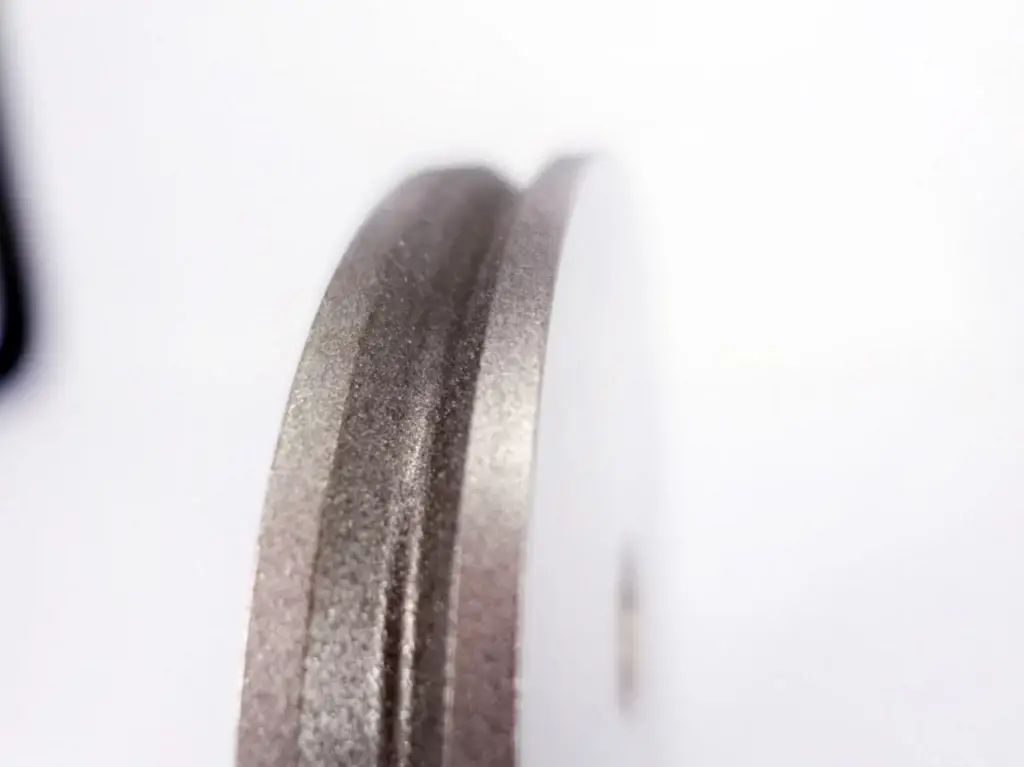
पहिये के आयाम उपकरण और प्रसंस्करण प्रणाली से मेल खाने चाहिए। बाहरी व्यास, आंतरिक व्यास, प्रोफ़ाइल, माउंटिंग कॉन्फ़िगरेशन और कार्यशील चौड़ाई सभी प्रदर्शन को प्रभावित कर सकते हैं।
ग्लास भी मायने रखता है. पतले डिस्प्ले ग्लास के लिए डिज़ाइन किया गया पहिया भारी ऑटोमोटिव ग्लास अनुप्रयोग के लिए उपयुक्त नहीं हो सकता है, भले ही सामान्य पीसने का सिद्धांत समान हो।
उचित रूप से मिलान किया गया विनिर्देश अनावश्यक यांत्रिक लोडिंग को कम करता है और पहिया और कांच के बीच स्थिर संपर्क बनाए रखने में मदद करता है।
यहां तक कि यदि पीसने के मापदंडों को खराब तरीके से नियंत्रित किया जाता है तो उच्च गुणवत्ता वाला पहिया भी समय से पहले खराब हो सकता है।
लक्ष्य आवश्यक रूप से न्यूनतम संभव गति या दबाव पर काम करना नहीं है। इसके बजाय, उत्पादन लाइन को एक स्थिर प्रसंस्करण सीमा के भीतर काम करना चाहिए जहां सामग्री निष्कासन, गर्मी उत्पादन, पहिया घिसाव और किनारे की गुणवत्ता संतुलित रहती है।
| पैरामीटर | पहिये के जीवन पर संभावित प्रभाव | अनुकूलन दिशा |
|---|---|---|
| पीसने की गति | अत्यधिक गति से गर्मी और घिसाव बढ़ सकता है | गति को पहिए और मशीन से मिलाएँ |
| फीड दर | उच्च फ़ीड यांत्रिक लोडिंग को बढ़ा सकती है | एक स्थिर फ़ीड दर बनाए रखें |
| पीसने का दबाव | अत्यधिक दबाव अपघर्षक घिसाव को तेज करता है | अनावश्यक लोडिंग से बचें |
| पीसने की गहराई | भारी स्टॉक हटाने से पहिए पर भार बढ़ जाता है | उचित निष्कासन दर का उपयोग करें |
| शीतलक प्रवाह | खराब शीतलन से तापीय तनाव बढ़ सकता है | पर्याप्त शीतलक आपूर्ति बनाए रखें |
पीसने की गति का गर्मी उत्पादन और पहिया व्यवहार से सीधा संबंध है।
गति बढ़ाने से उपयुक्त प्रणाली में उत्पादकता में सुधार हो सकता है, लेकिन उच्च गति का मतलब स्वचालित रूप से उच्च दक्षता नहीं है। यदि गर्मी का उत्पादन तेजी से बढ़ता है तो शीतलन प्रणाली इसे हटा सकती है, अपघर्षक और बंधन घिसाव में तेजी आ सकती है।
सही गति पहिया डिज़ाइन, मशीन, ग्लास विनिर्देश और शीतलक स्थितियों पर निर्भर करती है।
गति को आक्रामक तरीके से बदलने के बजाय, निर्माताओं को एक स्थिर ऑपरेटिंग रेंज स्थापित करनी चाहिए और किनारे की गुणवत्ता और पहिया खपत की निगरानी करनी चाहिए।
फ़ीड दर यह निर्धारित करती है कि कांच पीसने की प्रक्रिया में कितनी तेजी से आगे बढ़ता है, जबकि पीसने का दबाव पहिये पर रखे गए भार को प्रभावित करता है।
उच्च फ़ीड दर आउटपुट में सुधार कर सकती है, लेकिन अत्यधिक फ़ीड सामग्री को हटाने के लिए आवश्यक बल को बढ़ा सकती है। इसी प्रकार, अत्यधिक दबाव आनुपातिक उत्पादकता लाभ उत्पन्न किए बिना हीरे के त्वरित घिसाव का कारण बन सकता है।
स्थिर प्रसंस्करण आम तौर पर केवल एक पैरामीटर को अधिकतम तक धकेलने से अधिक मूल्यवान है।
यदि फ़ीड दर बढ़ने से किनारे की गुणवत्ता में उल्लेखनीय गिरावट आती है या ग्राइंडिंग व्हील घिसाव में तेज वृद्धि होती है, तो प्रक्रिया अपनी किफायती परिचालन सीमा से आगे बढ़ सकती है।
प्रत्येक पीसने के कार्य में निकाली गई सामग्री की मात्रा भी व्हील लोडिंग को प्रभावित करती है।
भारी स्टॉक हटाने से अपघर्षक परत द्वारा किए जाने वाले कार्य की मात्रा बढ़ जाती है और अधिक गर्मी उत्पन्न हो सकती है। जहां प्रक्रिया की स्थितियाँ अनुमति देती हैं, पीसने की गहराई को नियंत्रित करने से कार्यभार को अधिक समान रूप से वितरित करने में मदद मिल सकती है।
स्वचालित उत्पादन लाइनों के लिए, स्थिर सामग्री भत्ता भी महत्वपूर्ण है। आने वाले ग्लास आयामों में बड़े बदलाव असंगत भार पैदा कर सकते हैं और पहिया घिसाव को नियंत्रित करना अधिक कठिन बना सकते हैं।
शीतलन को अक्सर कांच की सुरक्षा के एक तरीके के रूप में माना जाता है, लेकिन यह कांच पीसने वाले पहिये के घिसाव में भी महत्वपूर्ण भूमिका निभाता है।
पीसने से घर्षण और सामग्री हटाने के माध्यम से गर्मी उत्पन्न होती है। यदि उस गर्मी को प्रभावी ढंग से नहीं हटाया जाता है, तो थर्मल स्थितियां वर्कपीस और पीसने वाले पहिये दोनों को प्रभावित कर सकती हैं।
अपर्याप्त शीतलक प्रवाह उच्च पहिया तापमान, अस्थिर पीस व्यवहार, सतह दोष और त्वरित घिसाव में योगदान कर सकता है। कुल शीतलक आपूर्ति पर्याप्त दिखाई देने पर भी खराब निर्देशित शीतलक एक समान समस्या पैदा कर सकता है।
इसलिए शीतलक प्रणाली को पीसने वाले क्षेत्र का लगातार कवरेज प्रदान करना चाहिए। नियमित प्रक्रिया रखरखाव के हिस्से के रूप में प्रवाह की दिशा, नोजल की स्थिति, सफाई और परिसंचरण सभी की जाँच की जानी चाहिए।
उद्देश्य केवल अधिक शीतलक का उपयोग करना नहीं है। यह सुनिश्चित करना है कि वास्तविक उत्पादन स्थितियों के तहत पीसने वाले क्षेत्र को पर्याप्त और लगातार शीतलन प्राप्त हो।
ग्राइंडिंग व्हील के प्रदर्शन को मशीन की स्थिति से अलग नहीं किया जा सकता है।
यदि स्पिंडल, माउंटिंग सिस्टम, या मशीन संरचना कंपन या गलत संरेखण पेश करती है तो एक उचित रूप से डिज़ाइन किया गया पहिया असमान रूप से घिस सकता है। यह स्थानीयकृत लोडिंग बना सकता है और अपघर्षक परत को समान रूप से काम करने से रोक सकता है।
अत्यधिक कंपन के कारण पहिये और कांच के बीच असंगत संपर्क हो सकता है। एक स्थिर पीसने की क्रिया उत्पन्न करने के बजाय, पहिया बार-बार प्रभाव या उतार-चढ़ाव वाले भार का अनुभव कर सकता है।
विशिष्ट परिणामों में असमान घिसाव, खुरदरे किनारे, बढ़ा हुआ शोर और कम प्रक्रिया स्थिरता शामिल हैं।
जब असामान्य पहिया घिसाव अचानक दिखाई देता है, तो पहिया विनिर्देश को तुरंत बदलने के बजाय मशीन की जांच करना समस्या निवारण प्रक्रिया का हिस्सा होना चाहिए।
गलत माउंटिंग के कारण पहिया अपनी इच्छित स्थिति से बाहर चल सकता है।
माउंटिंग सतह साफ और ठीक से स्थापित होनी चाहिए, जबकि पहिया उपकरण निर्माता की आवश्यकताओं के अनुसार स्थापित किया जाना चाहिए। उत्पादन जारी रखने से पहले किसी भी महत्वपूर्ण अपवाह की जांच की जानी चाहिए।
संरेखण विशेष रूप से महत्वपूर्ण हो जाता है जब एप्लिकेशन को लंबे उत्पादन रन के दौरान लगातार किनारे की ज्यामिति की आवश्यकता होती है।
उच्च गति अनुप्रयोगों के लिए, गतिशील संतुलन परिचालन स्थिरता पर महत्वपूर्ण प्रभाव डाल सकता है।
एक उचित रूप से संतुलित पहिया अनावश्यक कंपन को कम करता है और वर्कपीस के साथ अधिक सुसंगत संपर्क का समर्थन करता है। यह पहिये और तैयार ग्लास दोनों को सुरक्षित रखने में मदद कर सकता है।
इसलिए मशीन की स्थिरता हीरा पीसने वाले पहिये के जीवन को बढ़ाने के लिए समग्र रणनीति का हिस्सा है, विशेष रूप से स्वचालित और उच्च गति वाले ग्लास प्रसंस्करण में।
पहिया प्रतिस्थापन केवल एक निश्चित परिचालन समय पर आधारित नहीं होना चाहिए।
उत्पादन टीमों को पहिये और प्रसंस्कृत ग्लास दोनों की निगरानी करनी चाहिए। किनारे की गुणवत्ता में परिवर्तन अक्सर एक प्रारंभिक संकेत प्रदान करते हैं कि पीसने वाली प्रणाली अपनी सामान्य परिचालन स्थिति से दूर जा रही है।
संकेत है कि एक पहिये पर ध्यान देने की आवश्यकता हो सकती है:
इन लक्षणों का हमेशा यह मतलब नहीं होता कि पहिया ही ख़राब है। वे शीतलक, मशीन संरेखण, ग्लास भिन्नता, या पीसने वाले मापदंडों के साथ समस्याओं का संकेत भी दे सकते हैं।
इस कारण मॉनिटरिंग को पूरी प्रक्रिया पर विचार करना चाहिए.
एक पहिया जिसे बहुत जल्दी बदल दिया जाता है, टूलींग की लागत बढ़ जाती है। एक पहिया जो बहुत लंबे समय तक उपयोग किया जाता है वह दोषपूर्ण ग्लास, अतिरिक्त पुनर्कार्य, या अप्रत्याशित उत्पादन डाउनटाइम का कारण बन सकता है।
इसलिए किफायती प्रतिस्थापन बिंदु वह बिंदु है जिस पर निरंतर उपयोग स्थिर प्रसंस्करण मूल्य प्रदान नहीं करता है।
औद्योगिक खरीदारों के लिए, पीसने वाले पहिये का खरीद मूल्य इसकी वास्तविक लागत का केवल एक हिस्सा है।
कम शुरुआती कीमत वाले पहिये को बार-बार बदलने की आवश्यकता हो सकती है या प्रक्रिया में अधिक रुकावटें पैदा हो सकती हैं। उच्च प्रारंभिक लागत वाला एक अन्य पहिया स्थिर गुणवत्ता बनाए रखते हुए काफी अधिक ग्लास संसाधित कर सकता है।
अधिक उपयोगी मीट्रिक अक्सर पहिया खपत से जुड़ी समग्र लागत होती है।
इसमें शामिल हो सकते हैं:
उदाहरण के लिए, एक पहिया जो लंबे समय तक चलता है लेकिन स्वीकार्य किनारे की गुणवत्ता बनाए रखता है, उत्पादन चक्र के दौरान आवश्यक प्रतिस्थापन की संख्या को कम कर सकता है। कम प्रतिस्थापन का मतलब स्वचालित उपकरणों में कम रुकावट भी है।
यह उच्च मात्रा वाले ग्लास प्रसंस्करण के लिए विशेष रूप से महत्वपूर्ण है। यहां तक कि पहिया प्रतिस्थापन आवृत्ति में एक छोटी सी कमी भी कई मशीनों और लंबे समय तक उत्पादन चलने पर सार्थक प्रभाव डाल सकती है।
इस कारण से, निर्माताओं को केवल खरीद कीमतों की तुलना करने के बजाय पहिया प्रतिस्थापन आवृत्ति, संसाधित मीटर, किनारे की गुणवत्ता और डाउनटाइम का एक साथ मूल्यांकन करना चाहिए।
विभिन्न ग्लास अनुप्रयोग ग्राइंडिंग व्हील पर अलग-अलग मांग रखते हैं।
फोटोवोल्टिक ग्लास उत्पादन उच्च थ्रूपुट और लगातार किनारे की गुणवत्ता पर जोर देता है। ऑटोमोटिव ग्लास को विश्वसनीय प्रोफ़ाइल प्रतिधारण और विशिष्ट किनारा उपकरण के साथ संगतता की आवश्यकता होती है। उपकरण ग्लास प्रसंस्करण के लिए उच्च सामग्री निष्कासन, परिशुद्धता और लंबे परिचालन जीवन के संयोजन की आवश्यकता हो सकती है।
एप्लिकेशन-विशिष्ट व्हील डिज़ाइन एक-आकार-सभी के लिए फिट दृष्टिकोण की तुलना में इन अंतरों को अधिक प्रभावी ढंग से संबोधित कर सकता है।
फोटोवोल्टिक ग्लास को उच्च मात्रा वाले विनिर्माण वातावरण में संसाधित किया जाता है जहां पहिया खपत का उत्पादन लागत पर सीधा प्रभाव पड़ सकता है।
एक पीवी ग्लास ग्राइंडिंग व्हील को फोटोवोल्टिक ग्लास एज प्रोसेसिंग की आवश्यकताओं के अनुसार डिज़ाइन किया गया है, जिसमें उच्च पीसने की दक्षता, पहनने के प्रतिरोध और सुसंगत एज गुणवत्ता पर जोर दिया गया है।
उपयुक्त उत्पादन स्थितियों के लिए, मीजी पीवी ग्लास ग्राइंडिंग व्हील प्रति सेट 50,000 मीटर से अधिक की विशिष्ट सेवा जीवन प्रदान कर सकता है, जिसमें कुछ लागू कॉन्फ़िगरेशन 60,000 मीटर प्रति स्लॉट से अधिक है।
इसके विनिर्देशों को विभिन्न उपकरणों और कांच की मोटाई के अनुसार भी अनुकूलित किया जा सकता है, जिससे यह उन उत्पादन लाइनों के लिए उपयुक्त हो जाता है जिनके लिए उच्च थ्रूपुट और स्थिर प्रसंस्करण दोनों की आवश्यकता होती है।
ऑटोमोटिव ग्लास को अक्सर सटीक एज प्रोसेसिंग और स्थिर ज्यामिति की आवश्यकता होती है। कुशल पीसने के लिए पर्याप्त तीक्ष्णता प्रदान करते हुए पहिये को अपनी कार्यशील प्रोफ़ाइल बनाए रखनी चाहिए।
एक ऑटोमोटिव ग्लास ग्राइंडिंग व्हील को ऑटोमोटिव ग्लास और उत्पादन लाइन पर उपयोग किए जाने वाले किनारा उपकरण की विशिष्ट आवश्यकताओं के अनुसार डिज़ाइन किया जा सकता है।
मीजी का ऑटोमोटिव ग्लास ग्राइंडिंग व्हील एम-टाइप बॉन्ड के साथ हीरे के अपघर्षक का उपयोग करता है और तीक्ष्णता, पहनने के प्रतिरोध और आकार प्रतिधारण पर ध्यान केंद्रित करता है। OEM अनुकूलन भी उपलब्ध है जहां विभिन्न उपकरण मॉडल या प्रसंस्करण स्थितियों के लिए विशिष्ट व्हील आयाम या प्रोफाइल की आवश्यकता होती है।
यह एप्लिकेशन-विशिष्ट दृष्टिकोण अनुपयुक्त व्हील कॉन्फ़िगरेशन के कारण होने वाले अनावश्यक घिसाव को कम करने में मदद कर सकता है।
उपकरण ग्लास प्रसंस्करण में उत्पादों और मशीनिंग आवश्यकताओं की एक श्रृंखला शामिल होती है, इसलिए पहिया स्थिरता और बहुमुखी प्रतिभा महत्वपूर्ण है।
एक उपकरण ग्लास ग्राइंडिंग व्हील को हीरे के अपघर्षक और कांस्य मिश्र धातु बंधन के साथ सीएनसी मशीनिंग केंद्रों और ग्लास किनारा अनुप्रयोगों के लिए डिज़ाइन किया गया है।
पहिया वैक्यूम हॉट-प्रेस सिंटरिंग का उपयोग करके निर्मित किया गया है और इसे तेज पीसने का प्रदर्शन, प्रोफ़ाइल प्रतिधारण और लंबी सेवा जीवन प्रदान करने के लिए डिज़ाइन किया गया है। उपयुक्त प्रसंस्करण स्थितियों के तहत, इसकी सेवा जीवन 20,000 मीटर से अधिक हो सकती है।
उत्पादन वातावरण के लिए जहां लगातार पीसने का प्रदर्शन प्रारंभिक टूलींग लागत जितना ही मायने रखता है, ये विशेषताएं कम समग्र खपत दर में योगदान कर सकती हैं।
ऐसा कोई एकल समायोजन नहीं है जो अधिकतम पहिया जीवन की गारंटी दे सके। सबसे विश्वसनीय परिणाम कई कारकों को एक प्रक्रिया के रूप में प्रबंधित करने से आते हैं।
एक व्यावहारिक रणनीति यह है:
यह दृष्टिकोण विशेष रूप से तब उपयोगी होता है जब किसी उत्पादन लाइन में बार-बार पहिया बदलने का अनुभव हो रहा हो। तुरंत दूसरे पहिये पर स्विच करने के बजाय, निर्माता यह पहचान सकते हैं कि मूल कारण चयन, प्रक्रिया सेटिंग्स, शीतलन या मशीन की स्थिति से संबंधित है या नहीं।
ग्लास ग्राइंडिंग पहियों की सेवा जीवन को बढ़ाना अंततः एक कठिन या अधिक महंगा पहिया चुनने के साधारण मामले के बजाय एक प्रक्रिया-नियंत्रण मुद्दा है।
हीरा अपघर्षक, बंधन, पहिया प्रोफ़ाइल, पीसने के पैरामीटर, शीतलन और मशीन स्थिरता का एक उपयुक्त संयोजन पहिया को लंबे समय तक अपनी कार्यशील विशेषताओं को बनाए रखने की अनुमति देता है। साथ ही, नियमित निगरानी अत्यधिक घिसाव को किनारे की खराबी या उत्पादन डाउनटाइम में बदलने से रोकने में मदद करती है।
ग्लास प्रोसेसर के लिए, सबसे अच्छा पहिया जरूरी नहीं कि सबसे कम खरीद मूल्य या सबसे लंबे सैद्धांतिक जीवन वाला हो। यह वह है जो पूरे उत्पादन चक्र में विश्वसनीय पीस प्रदर्शन, स्वीकार्य बढ़त गुणवत्ता और अनुमानित खपत को बनाए रखता है।