Sep 18,2026
सेमीकंडक्टर सिरेमिक घटकों के लिए हीरा पीसने वाले उपकरण का उपयोग कैसे किया जाता है
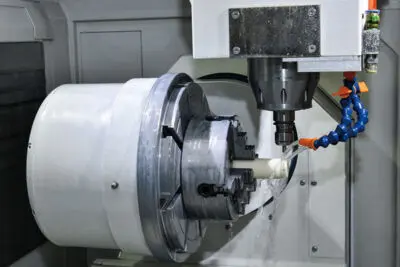
सटीक ऑप्टिकल घटकों के लिए उपयुक्त डायमंड ग्राइंडिंग हेड का चयन करने के लिए टूल व्यास को वर्कपीस से मिलान करने से कहीं अधिक की आवश्यकता होती है। सामग्री गुण, घटक ज्यामिति, आयामी सहनशीलता, सतह खत्म आवश्यकताएं, और मशीन अनुकूलता सभी प्रभावित करते हैं कि पीसने वाला सिर किसी विशेष अनुप्रयोग के लिए उपयुक्त है या नहीं। एक उपकरण जो मशीन में फिट बैठता है वह अभी भी आवश्यक रूपरेखा या सतह की गुणवत्ता के लिए अनुपयुक्त हो सकता है।
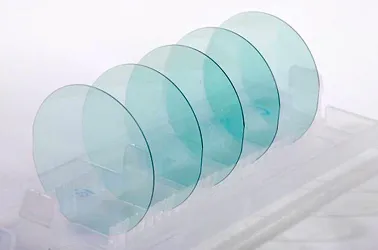
क्वार्ट्ज गोलार्धों, ग्लास-सिरेमिक, या नीलमणि कवर प्लेटों को संसाधित करने वाले निर्माताओं के लिए, ये विचार विशेष रूप से महत्वपूर्ण हैं क्योंकि तैयार घटक में ज्यामितीय और सतह की आवश्यकताएं हो सकती हैं। चयन प्रक्रिया वर्कपीस और उसके स्वीकृति मानदंड से शुरू होनी चाहिए, फिर ग्राइंडिंग हेड आयाम, डायमंड ग्रिट आकार और परिचालन स्थितियों पर आगे बढ़ना चाहिए।
यह मार्गदर्शिका बताती है कि उपकरण अनुकूलता और आपूर्तिकर्ता संचार के लिए व्यावहारिक विचारों के साथ, सटीक ऑप्टिकल घटकों के लिए हीरा पीसने वाले सिर का चयन करते समय इन कारकों का मूल्यांकन कैसे किया जाए।
सटीक ऑप्टिकल ग्राइंडिंग में पहला कदम यह स्थापित करना है कि वर्कपीस को मशीनिंग प्रक्रिया से क्या चाहिए। केवल सामग्री ही सही ग्राइंडिंग हेड का निर्धारण नहीं करती है। घटक का आकार, संसाधित किया जाने वाला क्षेत्र, हटाने के लिए सामग्री की मात्रा और आवश्यक फिनिश पर भी विचार किया जाना चाहिए।
विभिन्न ऑप्टिकल घटक अलग-अलग मशीनिंग बाधाएँ प्रस्तुत करते हैं। उदाहरण के लिए, एक क्वार्ट्ज गोलार्ध में एक घुमावदार प्रोफ़ाइल होती है जिसके लिए उपकरण पहुंच और समोच्च सटीकता पर ध्यान देने की आवश्यकता होती है। नीलमणि कवर प्लेट में उसके डिज़ाइन के आधार पर अलग-अलग किनारे या प्रोफ़ाइल की आवश्यकताएं हो सकती हैं। इसी तरह ग्लास-सिरेमिक घटकों का मूल्यांकन उनकी विशिष्ट ज्यामिति और गुणवत्ता विनिर्देशों के अनुसार किया जाना चाहिए।
ये अंतर ग्राइंडिंग हेड के आयाम और विन्यास को प्रभावित करते हैं, साथ ही उन परिस्थितियों को भी प्रभावित करते हैं जिनके तहत यह काम करेगा। केवल सामग्री के नाम के आधार पर किसी उपकरण का चयन करना वास्तविक मशीनिंग कार्य को नजरअंदाज कर सकता है।
उत्पादों की तुलना करने से पहले, निम्नलिखित जानकारी स्थापित करें:
वर्कपीस विवरण: सामग्री, ड्राइंग, आयाम, रूपरेखा, और पीसने का क्षेत्र।
गुणवत्ता आवश्यकताएँ: आयामी सहनशीलता, सतह खुरदरापन, किनारे की स्थिति और लागू निरीक्षण मानदंड।
मशीनिंग आवश्यकताएँ: इच्छित संचालन, उपलब्ध कार्य स्थान, और सामग्री की मात्रा जिसे हटाया जाना चाहिए।
ये विवरण एक सटीक ऑप्टिकल घटक मशीनिंग अनुप्रयोग के मूल्यांकन के लिए एक व्यावहारिक प्रारंभिक बिंदु प्रदान करते हैं। वे ऐसे टूल के बीच अंतर करने में भी मदद करते हैं जो सेटअप के साथ भौतिक रूप से संगत है और जो आवश्यक परिणाम के लिए उपयुक्त है।
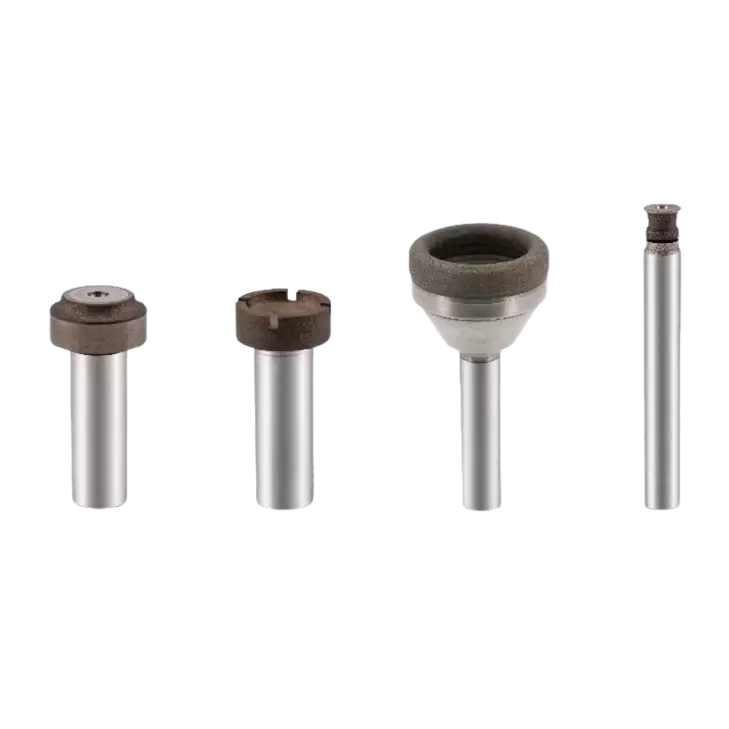
ग्राइंडिंग हेड के आयाम उपकरण पहुंच, मशीन अनुकूलता और इच्छित प्रसंस्करण क्षेत्र तक पहुंचने की क्षमता को प्रभावित करते हैं। तीन आयाम विशेष ध्यान देने योग्य हैं: सिर का व्यास, टांग का व्यास और कुल लंबाई।
हेड व्यास का मूल्यांकन वर्कपीस समोच्च, उपलब्ध मशीनिंग स्थान और उपकरण की ऑपरेटिंग रेंज के अनुसार किया जाना चाहिए। एक व्यास जो इच्छित क्षेत्र के लिए बहुत बड़ा है, पहुंच को प्रतिबंधित कर सकता है, जबकि एक छोटा व्यास स्वचालित रूप से बेहतर नहीं है। उचित विकल्प ज्यामिति और मशीन सेटअप पर निर्भर करता है।
शैंक व्यास मुख्य रूप से एक इंटरफ़ेस विचार है। इसे मशीन की क्लैंपिंग व्यवस्था और अनुमत टूल कॉन्फ़िगरेशन से मेल खाना चाहिए। ग्राइंडिंग हेड की अपघर्षक विशेषताओं की परवाह किए बिना, एक बेमेल सही स्थापना को रोक सकता है या सेटअप की उपयुक्तता से समझौता कर सकता है।
जब उपकरण को किसी विशेष क्षेत्र तक पहुंचना हो तो कुल लंबाई भी मायने रखती है। ऑर्डर देने से पहले वर्कपीस के आसपास उपलब्ध जगह, फिक्स्चर क्लीयरेंस और मशीनिंग क्षेत्र की स्थिति की जांच की जानी चाहिए। पर्याप्त पहुंच स्थापित की जानी चाहिए, बिना यह सोचे कि एक लंबा उपकरण आवश्यक रूप से बेहतर परिणाम देगा।
मीजी के प्रिसिजन ऑप्टिक्स ग्राइंडिंग हेड के लिए निम्नलिखित विशिष्टताएँ सूचीबद्ध हैं:
| पैरामीटर | उत्पाद विशिष्टता | चयन पर विचार |
|---|---|---|
| पीसने वाले सिर का व्यास | Ø4-30 मिमी | वर्कपीस की रूपरेखा और उपलब्ध स्थान का मिलान करें |
| शैंक डायमीटर | Ø6 मिमी या Ø10 मिमी | मशीन इंटरफ़ेस के साथ संगतता की पुष्टि करें |
| कुल लंबाई | 75 मिमी से कम | पहुंच, फिक्सचर क्लीयरेंस और हस्तक्षेप की जाँच करें |
ये आयाम उपलब्ध विकल्पों को सीमित करने में मदद करते हैं, लेकिन वे वास्तविक वर्कपीस ड्राइंग और मशीन कॉन्फ़िगरेशन की समीक्षा को प्रतिस्थापित नहीं करते हैं। खरीदारों को सूचीबद्ध विनिर्देश को अपने आवेदन के लिए उपयुक्त मानने से पहले आवश्यक आयामों की पुष्टि करनी चाहिए।
उपलब्ध आयामों और अन्य विशिष्टताओं सहित संपूर्ण उत्पाद विवरण के लिए, मीजी के प्रिसिजन ऑप्टिक्स ग्राइंडिंग हेड को देखें ।
डायमंड ग्राइंडिंग हेड ग्रिट का आकार एक अन्य महत्वपूर्ण चयन कारक है। मीजी के उत्पाद विनिर्देश में 100#-3000# की ग्रिट रेंज सूचीबद्ध है। इस सीमा के भीतर चयन करने के लिए इच्छित मशीनिंग चरण और तैयार घटक से अपेक्षित गुणवत्ता की समझ की आवश्यकता होती है।
ग्रिट चयन में कई आवश्यकताओं को संतुलित करना शामिल है। निर्दिष्ट फिनिश को पूरा करने वाली सतह का निर्माण करते समय प्रक्रिया को उचित दर पर सामग्री को हटाना होगा। उचित संतुलन वर्कपीस सामग्री, ज्यामिति, मशीनिंग स्थितियों और अतिरिक्त परिष्करण कार्यों का पालन करेगा या नहीं पर निर्भर करता है।
सामान्य धारणा के आधार पर ग्रिट का आकार चुनना एक सामान्य गलती है कि सटीक कार्य के लिए महीन ग्रिट हमेशा बेहतर होती है। जब सतह की फिनिश प्राथमिकता हो तो महीन अपघर्षक ग्रेड प्रासंगिक हो सकते हैं, लेकिन अकेले ग्रिट का आकार अंतिम परिणाम निर्धारित नहीं करता है। मशीन की स्थिति, उपकरण ज्यामिति, वर्कपीस समर्थन और परिचालन स्थितियां भी संसाधित सतह की गुणवत्ता को प्रभावित करती हैं।
विपरीत धारणा भी समान रूप से अविश्वसनीय है: केवल सामग्री हटाने को बढ़ाने के लिए मोटे ग्रेड का चयन करना उचित नहीं हो सकता है जब घटक की सतह या समोच्च आवश्यकताओं की मांग हो। चयन को एकल प्रदर्शन उद्देश्य के बजाय प्रसंस्करण के वास्तविक चरण को प्रतिबिंबित करना चाहिए।
ग्रिट आकार का मूल्यांकन करते समय, तीन प्रश्नों पर विचार करें:
पीसने के कार्य के अंत में घटक को कौन सी सतह फिनिश प्राप्त करनी चाहिए?
क्या ग्राइंडिंग हेड का उपयोग प्रारंभिक सामग्री हटाने या बाद के परिष्करण चरण के लिए किया जा रहा है?
क्या चयनित ग्रिट और प्रस्तावित परिचालन स्थितियों को इच्छित सामग्री और उपकरण पर मान्य किया जा सकता है?
ये प्रश्न सटीक ऑप्टिकल ग्राइंडिंग निर्णयों को मापने योग्य आवश्यकताओं से बंधे रखने में मदद करते हैं। जहां एप्लिकेशन अपरिचित है, प्रतिनिधि परीक्षण और निरीक्षण परिणाम केवल सामान्य प्रयोजन चार्ट से ग्रिट का चयन करने की तुलना में अधिक विश्वसनीय हैं।
इसलिए उपलब्ध 100#-3000# रेंज को उत्पाद विनिर्देश के रूप में माना जाना चाहिए, न कि प्रत्येक ऑप्टिकल सामग्री या मशीनिंग कार्य के लिए एक सार्वभौमिक अनुशंसा के रूप में।
परिशुद्ध ऑप्टिकल घटकों की ज्यामिति और सतह की गुणवत्ता के लिए अलग-अलग आवश्यकताएं हो सकती हैं। एक घटक अपनी आयामी सहनशीलता को पूरा कर सकता है, जबकि इसकी सतह खत्म करने की आवश्यकता अभी भी विफल हो सकती है। इसके विपरीत, एक चिकनी दिखने वाली सतह यह साबित नहीं करती है कि रूपरेखा या आयाम सही हैं।
इस कारण से, उपकरण चयन के दौरान ऑप्टिकल घटक आयामी सटीकता और ऑप्टिकल पीस सतह खत्म का स्वतंत्र रूप से मूल्यांकन किया जाना चाहिए।
मीजी का उत्पाद पृष्ठ 0.01 मिमी से नीचे ज्यामितीय सहनशीलता और रा 0.5 μm से नीचे सतह खुरदरापन की मशीनिंग आवश्यकताओं की पहचान करता है। ये आंकड़े उत्पाद के इच्छित अनुप्रयोगों से जुड़े सटीक स्तर को समझने के लिए उपयोगी संदर्भ प्रदान करते हैं। हालाँकि, उन्हें प्रत्येक सामग्री, मशीन, घटक ज्यामिति या प्रसंस्करण स्थिति के लिए बिना शर्त गारंटी के रूप में नहीं समझा जाना चाहिए।
वास्तविक परिणाम संपूर्ण मशीनिंग सेटअप पर निर्भर करते हैं। वर्कपीस की स्थिति, मशीन की स्थिरता, उपकरण की स्थिति, ऑपरेटिंग पैरामीटर और निरीक्षण विधि सभी प्रभावित कर सकते हैं कि तैयार घटक अपनी निर्दिष्ट आवश्यकताओं को पूरा करता है या नहीं। एक उपयुक्त ग्राइंडिंग हेड गुणवत्ता के एकमात्र निर्धारक के बजाय इस प्रक्रिया का एक हिस्सा है।
किसी उपकरण का चयन करने से पहले, स्वीकृति मानदंडों को मापने योग्य शब्दों में परिभाषित करें। आवश्यक आयामी सहिष्णुता, सतह खुरदरापन पैरामीटर और सीमा की पुष्टि करें, और तैयार भाग का निरीक्षण कैसे किया जाएगा। यदि घटक में एक जटिल रूपरेखा शामिल है, तो स्पष्ट करें कि कौन से आयाम या प्रोफ़ाइल विशेषताएँ महत्वपूर्ण हैं।
यह बताना भी महत्वपूर्ण है कि बताई गई आवश्यकताएं पीसने के तुरंत बाद लागू होती हैं या बाद में परिष्करण कार्यों के बाद। उस भेद के बिना, एक आपूर्तिकर्ता खरीदार के इरादे से प्रक्रिया के एक अलग चरण के आधार पर उपकरण का मूल्यांकन कर सकता है।
स्पष्ट गुणवत्ता आवश्यकताओं से यह आकलन करना आसान हो जाता है कि प्रस्तावित हीरा पीसने वाला सिर उपयुक्त है या नहीं और उसी मानक के विरुद्ध परीक्षण परिणामों की तुलना करना आसान हो जाता है।
ग्राइंडिंग हेड को वर्कपीस और मशीन दोनों के लिए उपयुक्त होना चाहिए। ऑर्डर देने से पहले, क्लैम्पिंग इंटरफ़ेस, अनुमत ऑपरेटिंग गति, उपलब्ध कार्य स्थान और एप्लिकेशन से संबंधित कूलिंग और चिप हटाने की व्यवस्था को सत्यापित करें।
मीजी के प्रिसिजन ऑप्टिक्स ग्राइंडिंग हेड में 9000-32000 आर/मिनट की उपकरण रोटेशन गति और 50-500 मिमी/मिनट की फ़ीड दर सूचीबद्ध है। ये मान निर्दिष्ट ऑपरेटिंग रेंज का वर्णन करते हैं; उन्हें प्रत्येक कार्य के लिए अनुशंसित गति और फ़ीड संयोजन के रूप में नहीं माना जाना चाहिए।
उपयुक्त सेटिंग्स मशीन, वर्कपीस, ग्राइंडिंग हेड कॉन्फ़िगरेशन और ऑपरेशन की आवश्यकताओं पर निर्भर करती हैं। सूचीबद्ध सीमा के भीतर की गति स्वयं यह स्थापित नहीं करती है कि कोई विशेष सेटअप उपयुक्त है। संचालन से पहले उपकरण निर्माता की सीमाएं और उपकरण आपूर्तिकर्ता के अनुप्रयोग मार्गदर्शन की जांच की जानी चाहिए।
अनुकूलता में मशीन की भौतिक व्यवस्था भी शामिल है। पुष्टि करें कि टांग को सही तरीके से पकड़ा जा सकता है, कि चयनित सिर आवश्यक प्रसंस्करण क्षेत्र तक पहुंच सकता है, और वर्कपीस और फिक्सचर पर्याप्त निकासी छोड़ते हैं। यदि कूलिंग और चिप हटाना सेटअप के लिए प्रासंगिक है, तो इन स्थितियों का मूल्यांकन गुणवत्ता की समस्या होने के बजाय प्रक्रिया के हिस्से के रूप में किया जाना चाहिए।
एक व्यावहारिक उपकरण जांच में शामिल होना चाहिए:
इंटरफ़ेस और क्लीयरेंस: शैंक संगतता, क्लैम्पिंग व्यवस्था, उपकरण पहुंच, और वर्कपीस या फिक्स्चर के साथ संभावित हस्तक्षेप।
परिचालन सीमाएँ: अनुमत स्पिंडल गति, लागू फ़ीड शर्तें, और मशीन या उपकरण आपूर्तिकर्ता द्वारा निर्दिष्ट कोई भी प्रतिबंध।
प्रक्रिया की शर्तें: शीतलन, चिप निकासी, वर्कपीस समर्थन, और परिणामों को सत्यापित करने के लिए उपयोग की जाने वाली निरीक्षण विधि।
मीजी ने अपने सटीक ऑप्टिक्स ग्राइंडिंग हेड को विभिन्न ब्रांडों की डबल एजिंग मशीनों के साथ संगत बताया है। फिर भी, खरीदारों को यह मानने के बजाय कि ब्रांड अनुकूलता तकनीकी सत्यापन की आवश्यकता को समाप्त कर देती है, विशेष मशीन कॉन्फ़िगरेशन और एप्लिकेशन आवश्यकताओं की पुष्टि करनी चाहिए।
एक अच्छी तरह से मेल खाने वाला सेटअप नियंत्रित परिस्थितियों में टूल का मूल्यांकन करना और यह निर्धारित करना आसान बनाता है कि चयनित कॉन्फ़िगरेशन आवश्यक गुणवत्ता मानक को पूरा करता है या नहीं।
एक बार वर्कपीस आवश्यकताओं, आयामों, ग्रिट आकार और मशीन की स्थितियों की समीक्षा हो जाने के बाद, शेष कार्य आपूर्तिकर्ता को प्रस्तावित कॉन्फ़िगरेशन का आकलन करने के लिए पर्याप्त जानकारी प्रदान करना है।
एक उत्पाद विनिर्देश शीट एक उपयोगी प्रारंभिक बिंदु है, लेकिन यह प्रत्येक एप्लिकेशन-विशिष्ट प्रश्न का उत्तर नहीं दे सकता है। उदाहरण के लिए, एक सूचीबद्ध व्यास सीमा यह स्थापित नहीं करती है कि कौन सा व्यास किसी विशेष समोच्च के लिए उपयुक्त है, और एक उपलब्ध ग्रिट रेंज एक अप्रयुक्त प्रक्रिया के लिए सर्वोत्तम ग्रेड की पहचान नहीं करती है।
किसी सिफ़ारिश या कोटेशन का अनुरोध करने से पहले, निम्नलिखित जानकारी तैयार करें:
वर्कपीस की जानकारी: सामग्री, ड्राइंग, ज्यामिति, प्रसंस्करण क्षेत्र और वर्तमान मशीनिंग चरण।
गुणवत्ता आवश्यकताएँ: लक्ष्य आयाम, ज्यामितीय सहनशीलता, सतह खुरदरापन और निरीक्षण मानदंड।
उपकरण की जानकारी: मशीन मॉडल, क्लैंपिंग इंटरफ़ेस, अनुमत गति, उपलब्ध स्थान और प्रासंगिक शीतलन व्यवस्था।
प्रक्रिया संदर्भ: इच्छित ग्राइंडिंग ऑपरेशन, वर्तमान गुणवत्ता संबंधी मुद्दे और पिछले परीक्षणों से कोई परिणाम।
इन विवरणों को जितना अधिक स्पष्ट रूप से प्रलेखित किया जाएगा, यह निर्धारित करना उतना ही आसान होगा कि उपलब्ध विनिर्देश एप्लिकेशन से मेल खाते हैं या नहीं। रेखाचित्र और मापने योग्य स्वीकृति मानदंड विशेष रूप से तब उपयोगी होते हैं जब समोच्च सटीकता या प्रतिबंधित उपकरण पहुंच शामिल होती है।
यदि एप्लिकेशन को ऐसे परिणाम की आवश्यकता है जो तुलनीय परिस्थितियों में अभी तक प्रदर्शित नहीं किया गया है, तो आपूर्तिकर्ता से पूछें कि उपयुक्तता को सत्यापित करने के लिए कौन सी जानकारी या परीक्षण की आवश्यकता है। यह मानने से बेहतर है कि कोई उपकरण किसी लक्ष्य को केवल इसलिए पूरा करेगा क्योंकि उसके नाममात्र आयाम सूचीबद्ध सीमा के भीतर आते हैं।
एक संरचित चयन प्रक्रिया विकल्पों की तुलना के लिए एक ठोस आधार भी प्रदान करती है। केवल कीमत या एकल विनिर्देश के आधार पर उपकरणों का मूल्यांकन करने के बजाय, खरीदार तुलना कर सकते हैं कि क्या प्रत्येक विकल्प समान वर्कपीस, मशीन और गुणवत्ता आवश्यकताओं को पूरा करता है।
सटीक ऑप्टिकल घटकों के लिए उपयुक्त डायमंड ग्राइंडिंग हेड का चयन वर्कपीस और उसके स्वीकृति मानदंड से शुरू होता है। सामग्री और ज्यामिति अनुप्रयोग आवश्यकताओं को स्थापित करते हैं; सिर का व्यास, टांग का आकार, कुल लंबाई और ग्रिट का आकार उपलब्ध विकल्पों को सीमित करने में मदद करता है। व्यवहार में कॉन्फ़िगरेशन का मूल्यांकन करने से पहले मशीन की अनुकूलता और परिचालन स्थितियों की जाँच की जानी चाहिए।
मीजी के सटीक ऑप्टिक्स ग्राइंडिंग हेड को परिभाषित आयामी, ग्रिट और ऑपरेटिंग रेंज के साथ क्वार्ट्ज गोलार्धों, ग्लास-सिरेमिक और नीलमणि कवर प्लेटों से जुड़े अनुप्रयोगों के लिए निर्दिष्ट किया गया है। सही विकल्प अभी भी व्यक्तिगत घटक और प्रसंस्करण सेटअप पर निर्भर करता है।
वर्कपीस आवश्यकताओं का दस्तावेजीकरण करके और ऑर्डर करने से पहले प्रासंगिक विशिष्टताओं की पुष्टि करके, निर्माता अधिक सूचित चयन कर सकते हैं और मापने योग्य मानदंडों के अनुसार उपयुक्तता का आकलन कर सकते हैं।