Aug 20,2026
ग्राइंडिंग पैरामीटर ग्लास ग्राइंडिंग व्हील के प्रदर्शन को कैसे प्रभावित करते हैं
सटीक ऑप्टिकल ग्राइंडिंग में आयामी सटीकता एक महत्वपूर्ण आवश्यकता है, खासकर जब घटकों को कड़ी सहनशीलता को पूरा करना होता है या जटिल आकृति को बनाए रखना होता है। यहां तक कि जब जमीन की सतह चिकनी दिखाई देती है, तब भी तैयार हिस्सा स्थिति त्रुटियों, उपकरण पहनने, असंगत सामग्री हटाने या माप अंतर के कारण अपने निर्दिष्ट आयामों से बाहर हो सकता है। ये समस्याएं घटक फिट, बाद की प्रसंस्करण और अंतिम निरीक्षण परिणामों को प्रभावित कर सकती हैं।
लगातार सटीकता प्राप्त करने के लिए एक उपयुक्त पीसने वाले उपकरण का चयन करने से कहीं अधिक की आवश्यकता होती है। वर्कपीस की स्थिति, मशीन की स्थिति, उपकरण की स्थापना, पीसने के पैरामीटर और आयामी निरीक्षण को एक नियंत्रित प्रक्रिया के रूप में एक साथ काम करना चाहिए। जब आयामी विचलन होते हैं, तो एक साथ कई मशीनिंग स्थितियों को बदलने की तुलना में उनके स्रोत की पहचान करना अधिक प्रभावी होता है। एक व्यवस्थित दृष्टिकोण निर्माताओं को यह निर्धारित करने में मदद करता है कि समस्या सेटअप, पीसने के संचालन या माप प्रक्रिया में उत्पन्न हुई है या नहीं।
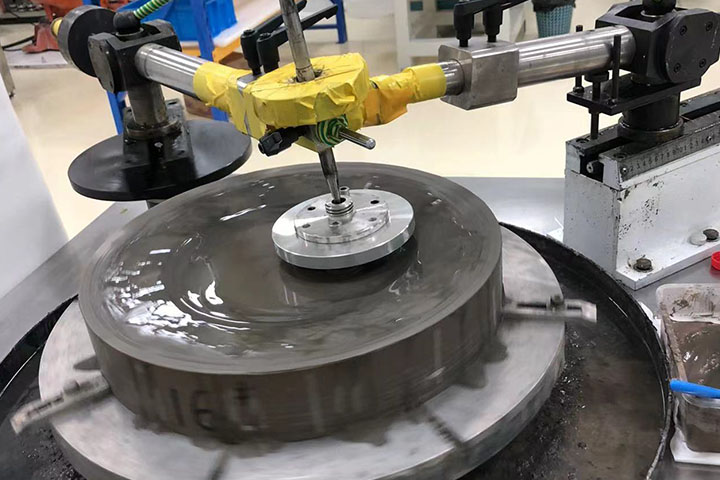
सटीक ऑप्टिकल ग्राइंडिंग में आयामी सटीकता यह बताती है कि तैयार घटक उसके इंजीनियरिंग ड्राइंग में निर्दिष्ट आयामों से कितनी बारीकी से मेल खाता है। घटक के आधार पर, इन आवश्यकताओं में व्यास, मोटाई, छेद का आकार, किनारे की ज्यामिति, समोच्च आयाम या विशिष्ट विशेषताओं की स्थिति शामिल हो सकती है। लागू सहिष्णुता अनुमत विचलन को परिभाषित करती है; इसलिए आवश्यक सटीकता का आकलन ड्राइंग के आधार पर किया जाना चाहिए न कि इस बारे में सामान्य धारणा के आधार पर कि सटीक ग्राइंडिंग क्या होती है।
आयामी सटीकता भी सतह खत्म से अलग है। सतह का खुरदरापन सतह में छोटे पैमाने पर बदलाव का वर्णन करता है, जबकि आयामी सहिष्णुता एक मापा आयाम और उसके निर्दिष्ट मूल्य के बीच अनुमत अंतर से संबंधित है। प्रोफ़ाइल सटीकता यह पता लगाती है कि तैयार आकार आवश्यक ज्यामिति का पालन करता है या नहीं। किसी घटक की सतह अपेक्षाकृत चिकनी हो सकती है, फिर भी उसका व्यास या प्रोफ़ाइल गलत हो सकती है। इसके विपरीत, एक आयाम सहनशीलता के अंतर्गत आ सकता है जबकि सतह की फिनिश इच्छित अनुप्रयोग के लिए अनुपयुक्त रहती है।
मशीनिंग प्रक्रिया के कई भाग अंतिम परिणाम को प्रभावित करते हैं। वर्कपीस का स्थान यह निर्धारित करता है कि पीसने के दौरान घटक को कैसे संदर्भित किया जाता है। मशीन की गति और स्पिंडल की स्थिति उपकरण और वर्कपीस के बीच संबंध को प्रभावित करती है। उपकरण की ज्यामिति, स्थापना और घिसाव सामग्री हटाने की प्रक्रिया को प्रभावित करते हैं, जबकि फ़ीड दर, पीसने की गहराई और मशीनिंग भत्ता प्रभावित करते हैं कि कितनी सामग्री हटाई गई है। मापन विधियाँ यह निर्धारित करती हैं कि तैयार आयामों का लगातार मूल्यांकन किया जाता है या नहीं।
ये कारक आपस में जुड़े हुए हैं। उदाहरण के लिए, फ़ीड दर को समायोजित करने से गलत तरीके से स्थापित वर्कपीस डेटाम के कारण होने वाली आयामी त्रुटि को ठीक नहीं किया जा सकता है। इसी तरह, घिसे हुए ग्राइंडिंग हेड को बदलने से असंगत क्लैम्पिंग के कारण होने वाली समस्या का समाधान नहीं होगा। प्रभावी परिशुद्धता पीसने की प्रक्रिया नियंत्रण यह समझने से शुरू होता है कि संपूर्ण सेटअप मापा परिणाम में कैसे योगदान देता है।
आयामी त्रुटियों का हमेशा एक ही कारण नहीं होता है। एक भाग जो बार-बार बहुत बड़ा मापता है वह गलत सेटअप ऑफसेट, अनुपयुक्त मशीनिंग भत्ता या माप संदर्भ में त्रुटि का संकेत दे सकता है। नाममात्र के समान घटकों के बीच भिन्नता असंगत स्थिति, बदलती उपकरण स्थिति या मशीनिंग प्रक्रिया में उतार-चढ़ाव की ओर इशारा कर सकती है। देखा गया पैटर्न जांच के लिए एक प्रारंभिक बिंदु प्रदान करता है, लेकिन कारण की पुष्टि के लिए माप और उपकरण जांच की आवश्यकता होती है।
वर्कपीस को मशीन और ग्राइंडिंग हेड के सापेक्ष लगातार स्थित होना चाहिए। यदि इसकी संदर्भ सतह सही ढंग से नहीं बैठी है, या यदि क्लैंपिंग व्यवस्था मशीनिंग के दौरान गति की अनुमति देती है, तो उपकरण अनपेक्षित स्थिति से सामग्री को हटा सकता है। यह तब भी आयामी विचलन उत्पन्न कर सकता है जब प्रोग्राम किए गए पथ और नाममात्र मशीनिंग पैरामीटर अपरिवर्तित रहते हैं।
क्लैंपिंग बल भी मायने रखता है। अपर्याप्त संयम घटक को स्थानांतरित होने की अनुमति दे सकता है, जबकि अनुचित क्लैंपिंग एक नाजुक वर्कपीस को ख़राब कर सकती है। प्रभाव सामग्री, ज्यामिति, मोटाई, समर्थन व्यवस्था और मशीनिंग बलों पर निर्भर करता है। घुमावदार सतहों या पतले खंडों वाले ऑप्टिकल घटकों के लिए, फिक्स्चर को परिहार्य विकृति उत्पन्न किए बिना स्थिर समर्थन प्रदान करना चाहिए।
मशीन की गति, स्पिंडल की स्थिति और उपकरण की स्थापना ग्राइंडिंग हेड और वर्कपीस के बीच संबंध को प्रभावित करती है। असामान्य स्पिंडल व्यवहार, माउंटिंग इंटरफ़ेस पर संदूषण, गलत तरीके से बैठना, या अत्यधिक टूल रनआउट सामग्री हटाने की स्थिरता को प्रभावित कर सकता है। प्रासंगिक मशीन घटकों में घिसाव भी विचलन में योगदान दे सकता है जो बार-बार उत्पादन के दौरान अधिक ध्यान देने योग्य हो जाता है।
मशीन की स्थिति के साथ-साथ उपकरण की स्थिति का भी आकलन किया जाना चाहिए। एक ग्राइंडिंग हेड जो असमान रूप से खराब हो गया है या अब लगातार काम नहीं करता है, वह उस परिणाम से भिन्न परिणाम दे सकता है जब उपकरण पहली बार स्थापित किया गया था। हालाँकि, प्रत्येक आयामी विचलन उपकरण घिसाव का प्रमाण नहीं है। निरीक्षण से यह स्थापित होना चाहिए कि उपकरण, माउंटिंग व्यवस्था या मशीन वास्तव में समस्या में योगदान दे रही है या नहीं।
फ़ीड दर, पीसने की गहराई, सामग्री भत्ता, या अन्य परिचालन स्थितियों में परिवर्तन से मशीनिंग लोड और निकाली गई सामग्री की मात्रा में परिवर्तन हो सकता है। यदि ये स्थितियाँ भागों के बीच भिन्न होती हैं, तो आयामी स्थिरता प्रभावित हो सकती है। भागों को मापने के तरीके में अंतर स्पष्ट भिन्नता का एक और स्रोत बना सकता है, खासकर जब ऑपरेटर विभिन्न संदर्भ बिंदुओं का उपयोग करते हैं या विभिन्न निरीक्षण प्रक्रियाओं को लागू करते हैं।
निम्न तालिका सामान्य लक्षणों को व्यावहारिक जांच से जोड़ती है। ये निश्चित कारण-और-प्रभाव नियमों के बजाय नैदानिक प्रारंभिक बिंदु हैं।
| समस्या देखी गयी | जांचने योग्य संभावित कारक | अनुशंसित जांच |
|---|---|---|
| आयाम लगातार बहुत बड़े या बहुत छोटे होते हैं | डेटाम चयन, मशीन ऑफसेट, मशीनिंग भत्ता, माप संदर्भ | ड्राइंग डेटाम, सेटअप मान और वास्तविक सामग्री निष्कासन को सत्यापित करें |
| वर्कपीस के बीच आयाम भिन्न-भिन्न होते हैं | क्लैंपिंग दोहराव, उपकरण की स्थिति, मशीन की स्थिरता, पैरामीटर भिन्नता | सेटअप स्थितियों, उपकरण की स्थिति और रिकॉर्ड किए गए मापों की तुलना करें |
| प्रोफाइल विचलन विभिन्न क्षेत्रों में होते हैं | वर्कपीस संरेखण, उपकरण ज्यामिति, मशीन गति, मशीनिंग पथ | संरेखण और उपकरण की स्थिति का निरीक्षण करें, फिर मापी गई प्रोफ़ाइल की ड्राइंग से तुलना करें |
एक उपयोगी निदान में घटक की ज्यामिति, मशीन कॉन्फ़िगरेशन और माप विधि को ध्यान में रखना चाहिए। इन बुनियादी बातों की जाँच करने से पहले किसी उपकरण को बदलने या किसी पैरामीटर को समायोजित करने से अतिरिक्त भिन्नता आ सकती है और मूल कारण की पहचान करना कठिन हो सकता है।
एक स्थिर मशीनिंग सेटअप दोहराए जाने योग्य आयामी परिणामों के लिए आधार प्रदान करता है। पीसने की शुरुआत से पहले, ड्राइंग और प्रक्रिया आवश्यकताओं के अनुसार वर्कपीस डेटाम, फिक्स्चर स्थान और इच्छित मशीनिंग संदर्भ की जांच की जानी चाहिए। प्रासंगिक परिचालनों के दौरान समान संदर्भ बनाए रखा जाना चाहिए। यदि घटक को हटा दिया जाता है और चरणों के बीच पुन: स्थापित किया जाता है, तो उस पुनर्स्थापन की पुनरावृत्ति महत्वपूर्ण हो जाती है।
मशीन की तैयारी भी समान ध्यान देने योग्य है। मशीन निर्माता की प्रक्रियाओं के अनुसार स्पिंडल, प्रासंगिक मोशन एक्सिस, टूल माउंटिंग इंटरफ़ेस और फिक्स्चर का निरीक्षण किया जाना चाहिए। माउंटिंग सतह पर गंदगी या क्षति किसी उपकरण को सही ढंग से बैठने से रोक सकती है। किसी भी संदिग्ध स्पिंडल या गति समस्या का मूल्यांकन मशीनिंग कार्यक्रम में मनमाने बदलावों के माध्यम से ठीक करने के बजाय उपयुक्त निरीक्षण विधियों का उपयोग करके किया जाना चाहिए।
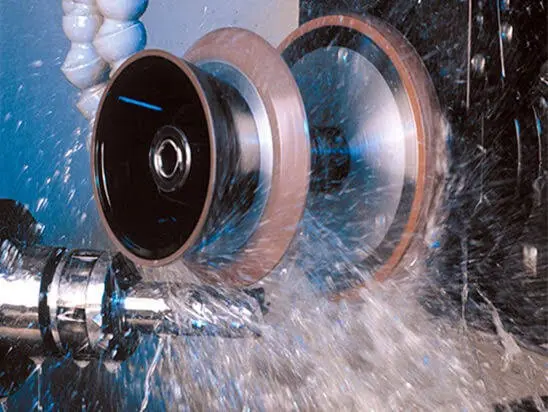
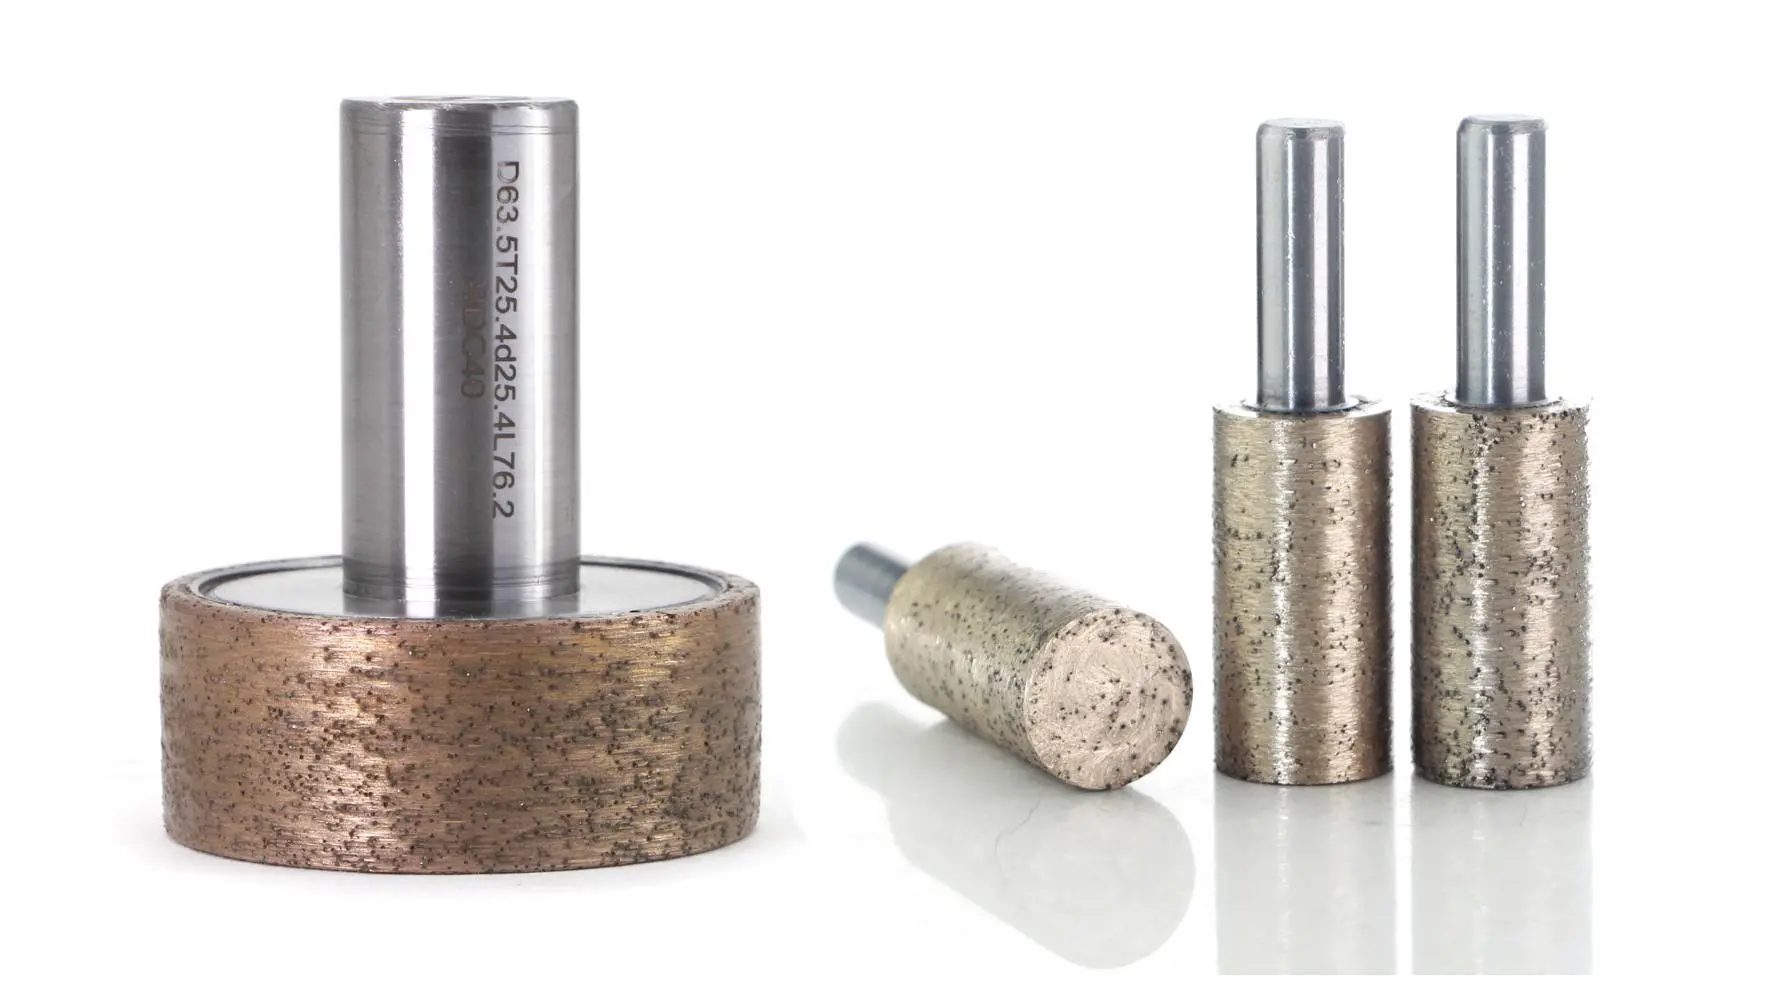
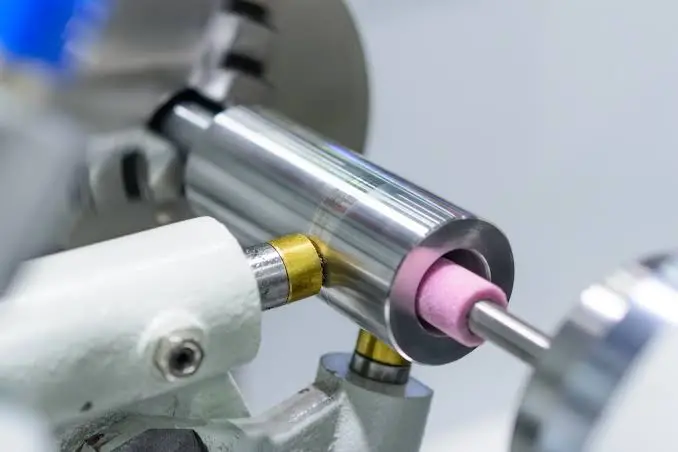
ग्राइंडिंग हेड स्वयं मशीनिंग संचालन के लिए उपयुक्त होना चाहिए। इसका व्यास, शैंक व्यास, काम करने की लंबाई, प्रोफ़ाइल और अपघर्षक ग्रिट का आकार प्रभावित करता है कि क्या यह आवश्यक सुविधा तक पहुंच सकता है और उपलब्ध मशीनिंग स्थान के भीतर उचित रूप से काम कर सकता है। एक उपकरण जो उपकरण इंटरफ़ेस को सही ढंग से फिट नहीं करता है, या जिसकी ज्यामिति लक्ष्य सुविधा के लिए अनुपयुक्त है, लगातार सामग्री हटाने को और अधिक कठिन बना सकता है।
सटीक ऑप्टिकल घटकों से जुड़े अनुप्रयोगों के लिए, एक सटीक ऑप्टिक्स ग्राइंडिंग हेड वर्कपीस और उपकरण आवश्यकताओं के अनुसार मूल्यांकन करने के लिए एक उपकरण विकल्प है। मीजी के उत्पाद पृष्ठ में Ø4 से Ø30 मिमी तक ग्राइंडिंग हेड व्यास, Ø6 मिमी और Ø10 मिमी के शैंक व्यास और 100# से 3000# तक ग्रिट आकार सूचीबद्ध हैं। ये सूचीबद्ध उत्पाद श्रेणियां हैं, प्रत्येक ऑप्टिकल ग्राइंडिंग ऑपरेशन के लिए सार्वभौमिक अनुशंसाएं नहीं। उपयुक्त कॉन्फ़िगरेशन घटक, मशीनिंग सुविधा, मशीन इंटरफ़ेस और आवश्यक फिनिश पर निर्भर करता है।
उत्पादन के दौरान उपकरण की स्थापना और टूट-फूट की भी निगरानी की जानी चाहिए। एक ग्राइंडिंग हेड जो दौड़ की शुरुआत में उपयुक्त था, वही प्रदर्शन अनिश्चित काल तक बनाए नहीं रख सकता है। निरीक्षण अंतराल को अनुप्रयोग, परिचालन स्थितियों और देखे गए उपकरण व्यवहार को प्रतिबिंबित करना चाहिए। यदि समय के साथ आयामी विचलन विकसित होता है, तो उपकरण-उपयोग रिकॉर्ड के साथ माप की तुलना करने से यह स्थापित करने में मदद मिल सकती है कि क्या उपकरण की स्थिति एक योगदान कारक है।
कुंजी एक दोहराने योग्य आधार रेखा स्थापित करना है। जब वर्कपीस की स्थिति, मशीन की स्थिति और उपकरण की स्थापना स्थिर होती है, तो मापा परिणाम में परिवर्तन विशिष्ट मशीनिंग स्थितियों के साथ जुड़ना आसान हो जाता है। उस आधार रेखा के बिना, यह बताना मुश्किल है कि क्या पैरामीटर समायोजन ने वास्तव में सटीकता में सुधार किया है।
पीसने के पैरामीटर सामग्री हटाने की दर और उन स्थितियों दोनों को प्रभावित करते हैं जिनके तहत उपकरण वर्कपीस से संपर्क करता है। इसलिए स्पिंडल गति, फ़ीड दर, पीसने की गहराई और मशीनिंग भत्ते पर एक साथ विचार किया जाना चाहिए। एक सेटिंग जो एक सामग्री या घटक ज्यामिति के लिए काम करती है, वह दूसरे पर समान परिणाम नहीं दे सकती है, भले ही एक ही प्रकार के ग्राइंडिंग हेड का उपयोग किया जाता हो।
स्पिंडल गति ग्राइंडिंग इंटरफ़ेस पर परिचालन स्थितियों को प्रभावित करती है। इसकी उपयुक्तता उपकरण विनिर्देश, मशीन क्षमता, वर्कपीस सामग्री और प्रक्रिया आवश्यकताओं पर निर्भर करती है। गति बढ़ाने से आयामी सटीकता में स्वचालित रूप से सुधार नहीं होता है। परिणाम का मूल्यांकन उपकरण की स्थिति, मशीन के व्यवहार और तैयार घटक की गुणवत्ता के साथ किया जाना चाहिए।
फ़ीड दर प्रभावित करती है कि उपकरण वर्कपीस के सापेक्ष कितनी तेज़ी से आगे बढ़ता है। एक उच्च फ़ीड समय की प्रति यूनिट सामग्री हटाने में वृद्धि कर सकती है, लेकिन यह मशीनिंग लोड और उन स्थितियों को भी बदल सकती है जिनके तहत लक्ष्य सतह उत्पन्न होती है। कम फ़ीड भी आयामी त्रुटियों का सार्वभौमिक समाधान नहीं है। यदि अंतर्निहित समस्या गलत स्थिति या अस्थिर स्थिरता है, तो फ़ीड दर बदलने से विचलन के वास्तविक स्रोत पर बहुत कम प्रभाव पड़ सकता है।
पीसने की गहराई और मशीनिंग भत्ता यह निर्धारित करते हैं कि प्रत्येक चरण में कितनी सामग्री निकाली जानी बाकी है। एक अनुपयुक्त भत्ता अंतिम आयाम नियंत्रण को जटिल बना सकता है, खासकर जब प्रक्रिया को आने वाले वर्कपीस में भिन्नता को समायोजित करना होगा। जहां विनिर्माण प्रक्रिया अलग-अलग रफिंग और फिनिशिंग कार्यों की अनुमति देती है, वहां चरणों के बीच सामग्री हटाने का आवंटन एक निश्चित अनुपात का पालन करने के बजाय प्रक्रिया सत्यापन के माध्यम से स्थापित किया जाना चाहिए।
विश्वसनीय ऑप्टिकल ग्राइंडिंग आयामी सटीकता के लिए, पैरामीटर अनुकूलन वर्कपीस सेटअप, टूल इंस्टॉलेशन और माप प्रक्रिया की जांच के बाद ही शुरू होना चाहिए। एक दोहराने योग्य प्रारंभिक स्थिति स्थापित करें, फिर अन्य स्थितियों को व्यावहारिक रूप से सुसंगत रखते हुए एक प्रासंगिक चर को समायोजित करें। परिणामी घटक को मापें और आयामी परिणामों के साथ सेटिंग्स रिकॉर्ड करें। इससे यह पहचानना आसान हो जाता है कि क्या परिवर्तन से सटीकता में सुधार हुआ, कोई सार्थक प्रभाव नहीं पड़ा, या कोई अन्य समस्या उत्पन्न हुई।
परीक्षण परिणामों का मूल्यांकन वास्तविक ड्राइंग आवश्यकताओं के आधार पर किया जाना चाहिए। एक पैरामीटर संयोजन जो एक अच्छी सतह फिनिश उत्पन्न करता है वह अभी भी सहनशीलता के बाहर एक महत्वपूर्ण आयाम छोड़ सकता है। इसी प्रकार, एक आयाम जो एक नमूने पर निरीक्षण पास करता है वह यह स्थापित नहीं करता है कि प्रक्रिया लंबे समय तक उत्पादन के दौरान स्थिर रहेगी। संशोधित प्रक्रिया अपनाने से पहले दोनों आयामी परिणामों और अन्य आवश्यक गुणवत्ता विशेषताओं पर विचार किया जाना चाहिए।
निरीक्षण केवल किसी घटक को स्वीकार या अस्वीकार करने के लिए उपयोग किया जाने वाला अंतिम चरण नहीं है। यह यह निर्धारित करने के लिए आवश्यक साक्ष्य प्रदान करता है कि पीसने की प्रक्रिया नियंत्रण में है या नहीं। मापने से पहले, निरीक्षक को इंजीनियरिंग ड्राइंग द्वारा परिभाषित महत्वपूर्ण आयामों, निर्दिष्ट सहनशीलता, डेटाम संदर्भ और माप स्थानों की पहचान करनी चाहिए। सुसंगत संदर्भ के बिना, दो माप भिन्न हो सकते हैं, भले ही भौतिक घटक नहीं बदला हो।
मूल्यांकन की जा रही सुविधा के लिए मापने की विधि उपयुक्त होनी चाहिए। एक व्यास, मोटाई, छेद और जटिल प्रोफ़ाइल के लिए अलग-अलग निरीक्षण दृष्टिकोण की आवश्यकता हो सकती है। माप प्रणाली में उपयुक्त रिज़ॉल्यूशन होना चाहिए और लागू प्रक्रियाओं के अनुसार इसे बनाए रखा और अंशांकित किया जाना चाहिए। जहां सहनशीलता कड़ी है, माप अनिश्चितता और दोहराव विशेष रूप से महत्वपूर्ण हो जाते हैं क्योंकि वे रिपोर्ट किए गए परिणाम में विश्वास को प्रभावित करते हैं।
मापन की स्थितियाँ भी सुसंगत रहने की आवश्यकता है। घटक को सही ढंग से स्थित किया जाना चाहिए, और निरीक्षण प्रक्रिया में समान प्रासंगिक संदर्भ बिंदुओं का उपयोग किया जाना चाहिए। नाजुक या अनियमित आकार के ऑप्टिकल भागों के लिए, समर्थन व्यवस्था और माप संपर्क परिणाम को प्रभावित कर सकते हैं। जटिल आकृतियों के लिए एक बिंदु पर निर्भर रहने के बजाय कई माप स्थानों या प्रासंगिक प्रोफ़ाइल का मूल्यांकन करने में सक्षम विधि की आवश्यकता हो सकती है।
एक एकल अनुरूप घटक यह प्रदर्शित नहीं करता है कि प्रक्रिया एक बैच में लगातार परिणाम देगी। बार-बार माप से पता चल सकता है कि क्या आयाम लक्ष्य के करीब रहते हैं, धीरे-धीरे खिसकते हैं, या एक हिस्से से दूसरे हिस्से में उतार-चढ़ाव होते हैं। ये पैटर्न यह निर्धारित करने में मदद करते हैं कि फिक्सचर, ग्राइंडिंग हेड, मशीन की स्थिति या ऑपरेटिंग मापदंडों पर आगे की जांच की आवश्यकता है या नहीं।
जब कोई घटक निरीक्षण में विफल रहता है, तो पहले सत्यापित करें कि ड्राइंग आवश्यकताओं और माप प्रक्रिया की सही व्याख्या की गई है। जहां उपयुक्त हो वहां माप दोहराएं और पुष्टि करें कि डेटाम और निरीक्षण विधि सुसंगत हैं। यदि विचलन की पुष्टि हो जाती है, तो परिणाम की तुलना सेटअप जानकारी, उपकरण की स्थिति, मशीनिंग पैरामीटर और पिछले निरीक्षण रिकॉर्ड से करें। सुधारात्मक कार्रवाई के बाद, प्रभाव को सत्यापित करने के लिए घटक को फिर से मापें।
यह दृष्टिकोण वास्तविक मशीनिंग समस्या को माप असंगति से अलग करने में मदद करता है। यह प्रक्रिया की स्थितियों और तैयार आयामों के बीच संबंधों का एक उपयोगी रिकॉर्ड भी बनाता है, जिससे आवर्ती समस्याओं की जांच करना आसान हो जाता है।
जब आयामी विचलन होते हैं, तो एक सुसंगत समस्या निवारण अनुक्रम अनावश्यक उपकरण परिवर्तन और पैरामीटर समायोजन को कम कर देता है। इसका उद्देश्य मापी गई समस्या की पुष्टि करना, सबसे प्रशंसनीय योगदान कारक की पहचान करना और सुधारात्मक कार्रवाई के बाद परिणाम को सत्यापित करना है।
माप को सत्यापित करें: ड्राइंग सहनशीलता, डेटाम, निरीक्षण विधि, मापने के उपकरण और परिणाम की पुनरावृत्ति की जांच करें। प्रक्रिया बदलने से पहले पुष्टि करें कि विचलन वास्तविक है।
सेटअप और टूल का निरीक्षण करें: वर्कपीस की स्थिति, क्लैंपिंग स्थिरता, टूल इंस्टॉलेशन, टूल घिसाव और प्रासंगिक मशीन स्थितियों की समीक्षा करें। स्थापित मशीनिंग बेसलाइन से परिवर्तनों को देखें।
प्रक्रिया की समीक्षा करें और परिणाम की पुष्टि करें: इच्छित सेटिंग्स के साथ वास्तविक मशीनिंग मापदंडों और सामग्री-हटाने के रिकॉर्ड की तुलना करें। जहां उचित हो, नियंत्रित चर को समायोजित करें, फिर वर्कपीस को दोबारा मापें और परिणाम रिकॉर्ड करें।
अनुक्रम को इंजीनियरिंग निर्णय को प्रतिस्थापित करने के बजाय जांच का मार्गदर्शन करना चाहिए। लगातार या अस्पष्टीकृत विचलन के लिए अधिक विस्तृत मशीन निरीक्षण, प्रक्रिया समीक्षा या माप प्रणाली के मूल्यांकन की आवश्यकता हो सकती है। समस्या और सुधारात्मक कार्रवाई दोनों को रिकॉर्ड करने से अनुमान के आधार पर बार-बार होने वाली समस्या निवारण को रोकने में मदद मिलती है।
सटीक ऑप्टिकल ग्राइंडिंग में उच्च आयामी सटीकता एक दोहराए जाने योग्य प्रक्रिया पर निर्भर करती है, न कि किसी एकल उपकरण विनिर्देश या मशीनिंग पैरामीटर पर। स्थिर वर्कपीस स्थिति, उपयुक्त मशीन और ग्राइंडिंग हेड की स्थिति, नियंत्रित सामग्री निष्कासन और लगातार निरीक्षण सभी विश्वसनीय परिणामों में योगदान करते हैं। जब विचलन होता है, तो परिचालन स्थितियों को बदलने से पहले माप की पुष्टि करना और सेटअप की जांच करना जांच को अधिक कुशल बनाता है।
सटीक ऑप्टिकल घटकों को संसाधित करने वाले निर्माताओं के लिए, सबसे उपयोगी सुधार एक ऐसी प्रक्रिया है जो मशीनिंग स्थितियों को सत्यापित आयामी परिणामों से जोड़ती है। उपयुक्त पीसने वाले उपकरण उस प्रक्रिया का एक महत्वपूर्ण हिस्सा बने रहते हैं, लेकिन उनके प्रदर्शन का मूल्यांकन वास्तविक वर्कपीस और उपकरण के संदर्भ में किया जाना चाहिए। मीजी का सटीक ऑप्टिक्स ग्राइंडिंग हेड उन आवश्यकताओं के विरुद्ध संभावित उपकरण कॉन्फ़िगरेशन का मूल्यांकन करने के लिए उत्पाद विनिर्देश प्रदान करता है।