Sep 03,2026
डिस्प्ले ग्लास के लिए ग्राइंडिंग व्हील: एज प्रोसेसिंग में प्रमुख कारक
सेमीकंडक्टर उपकरण उन अनुप्रयोगों के लिए सिरेमिक घटकों पर निर्भर करते हैं जिनके लिए कठोरता, रासायनिक प्रतिरोध, थर्मल स्थिरता और आयामी स्थिरता की आवश्यकता होती है। एल्यूमिना, ज़िरकोनिया, येट्रिया, सिलिकॉन कार्बाइड और सिलिकॉन नाइट्राइड जैसी सामग्रियों का उपयोग सिरेमिक विंडो कवर, फोकस रिंग, नोजल, गैस वितरण घटक, पंप रिंग और सिरेमिक बेस सहित घटकों में किया जाता है।
इन घटकों की मशीनिंग सीधी नहीं है। उनकी कठोरता और भंगुर व्यवहार पारंपरिक सामग्री को हटाना मुश्किल बना देते हैं, खासकर जब घटक में पतले किनारे, छोटे छेद, खांचे, धागे या घुमावदार प्रोफाइल होते हैं। हीरा पीसने वाले उपकरण इन अनुप्रयोगों के लिए नियंत्रित अपघर्षक कटिंग प्रदान करते हैं, जिससे निर्माताओं को आवश्यक ज्यामिति, आयामी सटीकता और सतह की स्थिति प्राप्त करने में मदद मिलती है।
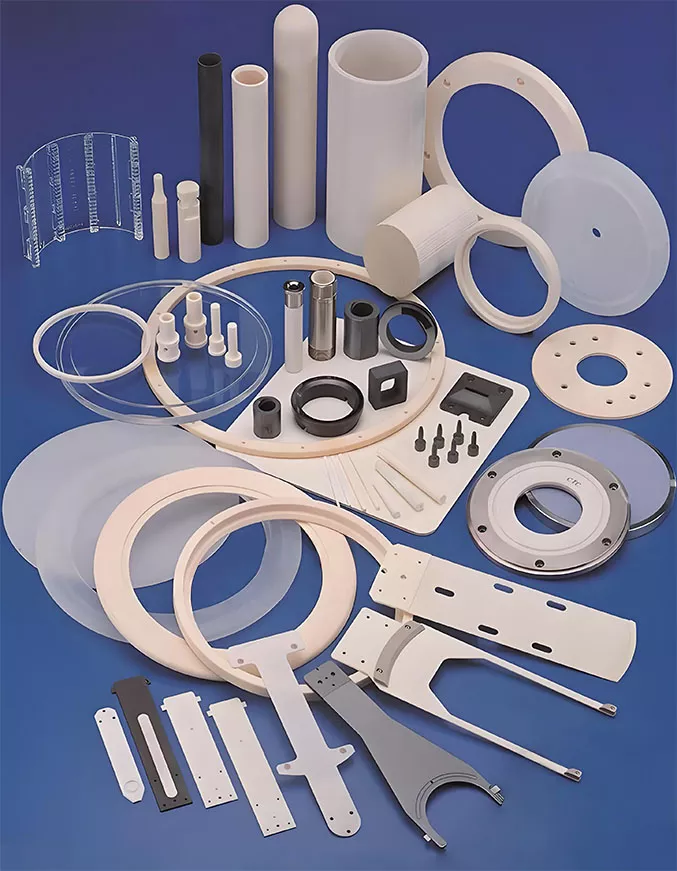
सेमीकंडक्टर सिरेमिक घटकों में अक्सर अपेक्षाकृत अधिक मांग वाली मशीनिंग आवश्यकताएं होती हैं। सामग्री इतनी कठोर हो सकती है कि उपकरण तेजी से घिस सकती है, जबकि इसकी भंगुर प्रकृति अत्यधिक बल लगाने पर छिलने या टूटने का खतरा बढ़ा सकती है।
पीसने का उपयोग इसलिए किया जाता है जहां नियंत्रित सामग्री निष्कासन केवल उच्च निष्कासन दर प्राप्त करने से अधिक महत्वपूर्ण है। एक उपयुक्त अपघर्षक उपकरण घटक द्वारा आवश्यक ज्यामिति को बनाए रखते हुए धीरे-धीरे सिरेमिक से सामग्री को हटा सकता है।
हीरा अपनी उच्च कठोरता और काटने की क्षमता के कारण इस प्रकार की मशीनिंग के लिए विशेष रूप से प्रासंगिक है। कठोर सिरेमिक सामग्रियों के लिए, स्थिर काटने की क्रिया को बनाए रखते हुए अपघर्षक को वर्कपीस के खिलाफ प्रभावी रहने की आवश्यकता होती है।
उपकरण स्वयं भी मायने रखता है। केवल अपघर्षक प्रकार ही मशीनिंग प्रदर्शन को निर्धारित नहीं करता है। ग्रिट आकार, उपकरण ज्यामिति, कार्य संरचना, घूर्णी गति, फ़ीड दर, पीसने की गहराई और उपकरण अनुकूलता सभी परिणाम को प्रभावित करते हैं।
अर्धचालक घटकों के लिए, यह विशेष रूप से महत्वपूर्ण हो जाता है क्योंकि कई हिस्सों में कार्यात्मक सतहें या ज्यामितीय विशेषताएं होती हैं जो अत्यधिक छिलने या आयामी भिन्नता को बर्दाश्त नहीं कर सकती हैं। उद्देश्य आमतौर पर सामग्री हटाने, सतह की गुणवत्ता और आयामी सटीकता का एक नियंत्रित संयोजन होता है।
हीरा पीसने वाले उपकरणों का अनुप्रयोग सिरेमिक घटक की ज्यामिति और कार्य के अनुसार भिन्न होता है। कुछ हिस्सों को सतह या किनारे पीसने की आवश्यकता होती है, जबकि अन्य को सटीक छेद, खांचे, धागे या घुमावदार प्रोफाइल की आवश्यकता होती है।
| सेमीकंडक्टर सिरेमिक घटक | विशिष्ट प्रसंस्करण आवश्यकता |
|---|---|
| सिरेमिक विंडो कवर और एल्युमिना गुंबद | सतह, किनारा, चाप और आयामी नियंत्रण |
| सिरेमिक फोकस रिंग | आंतरिक और बाहरी ज्यामिति, किनारे की गुणवत्ता और सतह नियंत्रण |
| एल्यूमीनियम नाइट्राइड नोजल | परिशुद्धता छेद मशीनिंग और आयामी नियंत्रण |
| गैस वितरण घटक | छेद और नाली मशीनिंग |
| पंप के छल्ले और सिरेमिक बेस | आंतरिक छेद, नाली, सतह और आयामी मशीनिंग |
सिरेमिक विंडो कवर और एल्यूमिना गुंबदों में घुमावदार सतह, किनारे और अन्य ज्यामितीय विशेषताएं हो सकती हैं जिनके लिए नियंत्रित मशीनिंग की आवश्यकता होती है। चुनौती न केवल अतिरिक्त सामग्री को हटाने की है, बल्कि किनारे को अनावश्यक क्षति के बिना इच्छित प्रोफ़ाइल को बनाए रखने की भी है।
डायमंड ग्राइंडिंग हेड का उपयोग प्लेटफ़ॉर्म मिलिंग, आर्क एज ग्राइंडिंग या अन्य प्रोफ़ाइल-संबंधित कार्यों जैसे कार्यों के लिए किया जा सकता है। उपयुक्त उपकरण विनिर्देश घटक ज्यामिति और आवश्यक आयामी और सतह विशेषताओं पर निर्भर करता है।
इन भागों के लिए, स्थिर कटिंग महत्वपूर्ण है क्योंकि किनारे या घुमावदार सतह पर स्थानीय चिपिंग अंतिम घटक ज्यामिति को प्रभावित कर सकती है। इसलिए पीसने की स्थिति को सिरेमिक सामग्री और संसाधित होने वाली विशेषता के अनुसार चुना जाना चाहिए।
सिरेमिक फोकस रिंग एक अन्य अनुप्रयोग है जहां ज्यामिति और स्थिरता मायने रखती है। रिंग को इसकी सतहों, किनारों या आंतरिक विशेषताओं की नियंत्रित मशीनिंग की आवश्यकता हो सकती है।
चूँकि घटक को उसकी गोलाकार ज्यामिति द्वारा परिभाषित किया जाता है, रिंग के चारों ओर आयामी स्थिरता महत्वपूर्ण है। असमान सामग्री हटाने से अंतिम आकार और सतह की स्थिति प्रभावित हो सकती है।
इसलिए फोकस रिंगों के लिए उपयोग किए जाने वाले पीसने वाले उपकरणों को केवल सामग्री के अनुसार चुनने के बजाय आवश्यक मशीनिंग ऑपरेशन से मेल खाना चाहिए। उपकरण ज्यामिति और अपघर्षक विशेषताओं को संसाधित होने वाली विशिष्ट सतह या किनारे का समर्थन करने की आवश्यकता होती है।
एल्यूमीनियम नाइट्राइड घटकों में सटीक छेद और अन्य छोटी ज्यामितीय विशेषताएं हो सकती हैं। ये एप्लिकेशन पीसने वाले उपकरण पर अलग-अलग मांग रखते हैं क्योंकि मशीनिंग उद्देश्य में न केवल सामग्री को हटाना शामिल है बल्कि छेद का आकार, स्थिति, ज्यामिति और किनारे की गुणवत्ता भी शामिल है।
इस प्रकार के काम के लिए, सिरेमिक होल मशीनिंग विशेष रूप से महत्वपूर्ण है। एक उपयुक्त ग्राइंडिंग हेड का उपयोग घटक और उपकरण के आधार पर होल ग्राइंडिंग, होल रीमिंग, पेक ड्रिलिंग या संबंधित संचालन के लिए किया जा सकता है।
छोटे छेदों को सावधानीपूर्वक नियंत्रण की आवश्यकता होती है क्योंकि अत्यधिक बल या कोई अनुपयुक्त उपकरण छेद के प्रवेश या निकास पर छिलने को बढ़ा सकता है। इसलिए उपकरण का व्यास, प्रभावी लंबाई, अपघर्षक ग्रिट और परिचालन स्थितियों पर एक साथ विचार किया जाना चाहिए।
पंप के छल्ले, सिरेमिक बेस और इसी तरह के घटकों में आंतरिक छेद, खांचे, प्लेटफॉर्म या अन्य मशीनी सुविधाओं का संयोजन हो सकता है। इसलिए एक एकल घटक को कई पीसने के कार्यों की आवश्यकता हो सकती है।
मशीनिंग दृष्टिकोण को घटक की ज्यामिति का पालन करना चाहिए। सतही क्षेत्रों को प्लेटफ़ॉर्म ग्राइंडिंग की आवश्यकता हो सकती है, जबकि आंतरिक सुविधाओं को छेद मशीनिंग या अन्य विशेष संचालन की आवश्यकता हो सकती है।
यह एक कारण है कि सेमीकंडक्टर सिरेमिक प्रसंस्करण अक्सर प्रत्येक ऑपरेशन के लिए एक सामान्य-उद्देश्यीय उपकरण को लागू करने के बजाय विभिन्न सुविधाओं के लिए अलग-अलग पीसने वाले उपकरणों का उपयोग करता है।
विभिन्न घटक ज्यामिति के लिए अलग-अलग पीसने के संचालन की आवश्यकता होती है। चयन मुख्य रूप से उस सुविधा द्वारा निर्धारित किया जाता है जिसे उत्पादित करने की आवश्यकता होती है और उस सुविधा की आयामी आवश्यकताएं होती हैं।
प्लेटफ़ॉर्म मिलिंग का उपयोग तब किया जाता है जब सिरेमिक घटक को नियंत्रित फ्लैट या प्लेटफ़ॉर्म सतह की आवश्यकता होती है। मुख्य विचारों में सामग्री को हटाना, सतह की स्थिति, समतलता और आयामी सटीकता शामिल हैं।
क्योंकि सिरेमिक सामग्री भंगुर हो सकती है, पीसने की क्रिया को पूरे ऑपरेशन के दौरान स्थिर रहना होगा। अत्यधिक पीसने के बल के परिणामस्वरूप किनारा छिल सकता है या अन्य सतह दोष हो सकते हैं, खासकर जहां घटक में पतले खंड होते हैं।
आर्क एज ग्राइंडिंग का उपयोग घुमावदार किनारों या प्रोफाइल के लिए किया जाता है। सिरेमिक विंडो कवर, गुंबद और अन्य आकार के घटकों को इस प्रकार की मशीनिंग की आवश्यकता हो सकती है।
पीसने वाले उपकरण को किनारे से सामग्री को लगातार हटाते समय इच्छित ज्यामिति का पालन करने की आवश्यकता होती है। इसलिए उपकरण ज्यामिति और प्रसंस्करण स्थितियों का प्रोफ़ाइल सटीकता और किनारे की गुणवत्ता पर सीधा प्रभाव पड़ता है।
कुछ सिरेमिक घटकों को धागे या अन्य परिभाषित ज्यामितीय विशेषताओं की आवश्यकता होती है। थ्रेड ग्राइंडिंग आयामी सटीकता को नियंत्रित करते हुए आवश्यक थ्रेड प्रोफ़ाइल बनाने पर केंद्रित है।
क्योंकि फ़ीचर ज्यामिति अपेक्षाकृत विशिष्ट है, उपकरण और मशीनिंग स्थितियों का चयन थ्रेड डिज़ाइन, सिरेमिक सामग्री और उपकरण के अनुसार किया जाना चाहिए।
होल मशीनिंग सतह पीसने से आवश्यकताओं का एक अलग सेट प्रस्तुत करती है। उपकरण को छेद के व्यास, गहराई, ज्यामिति और किनारे की गुणवत्ता को नियंत्रित करते हुए सिरेमिक सामग्री में प्रवेश करना चाहिए।
अनुप्रयोग के आधार पर, संचालन में पेक ड्रिलिंग, होल ग्राइंडिंग, होल रीमिंग और ग्रूव ब्रोचिंग शामिल हो सकते हैं। छोटे-व्यास वाले ग्राइंडिंग हेड विशेष रूप से तब प्रासंगिक होते हैं जब घटक में सटीक छेद होते हैं।
उपकरण को उपलब्ध उपकरणों के साथ भी संगत होना चाहिए। एक ग्राइंडिंग हेड जो अपघर्षक प्रदर्शन के मामले में उपयुक्त है, वह अभी भी अनुपयुक्त हो सकता है यदि इसका व्यास, शैंक, या प्रभावी लंबाई मशीनिंग सेटअप से मेल नहीं खाती है।
हीरा पीसने वाले उपकरण का मूल्य केवल कठोर सिरेमिक सामग्री को काटने की क्षमता नहीं है। अर्धचालक घटकों के लिए, इसकी उपयोगिता इस बात से मापी जाती है कि यह आवश्यक मशीनिंग परिणाम का कितना अच्छा समर्थन करता है।
मुख्य विचारों में शामिल हैं:
सिरेमिक अनुप्रयोगों की मांग के लिए, ये कारक निकटता से जुड़े हुए हैं। उदाहरण के लिए, पीसने के बल पर विचार किए बिना सामग्री को हटाने से सतह की गुणवत्ता प्रभावित हो सकती है। इसी तरह, आवश्यक निष्कासन दर पर विचार किए बिना बहुत बढ़िया अपघर्षक चुनने से प्रसंस्करण दक्षता कम हो सकती है।
इसलिए उपकरण का मूल्यांकन एक प्रदर्शन विशेषता के बजाय संपूर्ण अनुप्रयोग के अनुसार किया जाना चाहिए।
टूल का चयन टूल कैटलॉग के बजाय घटक से शुरू होना चाहिए। आपूर्तिकर्ता को यह समझने की आवश्यकता है कि किस सामग्री को संसाधित किया जा रहा है, किस सुविधा को मशीनीकृत करने की आवश्यकता है, और कौन सी आयामी और सतह की आवश्यकताएं लागू होती हैं।
सिरेमिक सामग्री पहला विचार है। एल्यूमिना, ज़िरकोनिया, येट्रिया, सिलिकॉन कार्बाइड, सिलिकॉन नाइट्राइड और एल्यूमीनियम नाइट्राइड में अलग-अलग मशीनिंग विशेषताएं हो सकती हैं। कठोरता और भंगुरता अपघर्षक चयन, काटने की शक्ति और उपकरण घिसाव को प्रभावित करती है।
अगला विचार मशीनिंग ऑपरेशन है। प्लेटफ़ॉर्म मिलिंग, आर्क एज ग्राइंडिंग, थ्रेड ग्राइंडिंग, इनर होल ग्राइंडिंग और होल रीमिंग उपकरण पर समान आवश्यकताएं नहीं रखते हैं।
घटक ज्यामिति भी महत्वपूर्ण है. एक बड़ी सपाट सतह, एक घुमावदार किनारे और एक छोटे व्यास वाले छेद के लिए अलग-अलग उपकरण ज्यामिति और परिचालन स्थितियों की आवश्यकता होती है।
| आवेदन | मुख्य विचार | उपकरण दिशा |
|---|---|---|
| प्लेटफार्म या सतह पीसना | सतह और आयामी नियंत्रण | सिर पीसना |
| चाप किनारे पीसना | किनारे की ज्यामिति और प्रोफ़ाइल सटीकता | सिर पीसना |
| धागा या नाली मशीनिंग | फ़ीचर ज्यामिति और आयामी नियंत्रण | अनुप्रयोग-विशिष्ट पीसने वाला सिर |
| सिरेमिक छेद मशीनिंग | छेद का व्यास, गहराई और किनारे की गुणवत्ता | छेद मशीनिंग पीसने वाला सिर |
सामान्य सिरेमिक घटक मशीनिंग के लिए, सेमीकंडक्टर सिरेमिक घटकों के लिए ग्राइंडिंग हेड को संसाधित की जा रही सामग्री और सुविधा से मेल खाना चाहिए। ग्राइंडिंग हेड उत्पाद श्रृंखला एल्यूमिना, ज़िरकोनिया, येट्रिया, सिलिकॉन कार्बाइड और सिलिकॉन नाइट्राइड जैसी सिरेमिक सामग्री से जुड़े अनुप्रयोगों के लिए प्रासंगिक है।
सटीक छिद्रों के लिए, उपकरण आवश्यकताएँ अधिक विशिष्ट हैं। होल मशीनिंग ग्राइंडिंग हेड पर होल ग्राइंडिंग, होल रीमिंग, पेक ड्रिलिंग और ग्रूव-संबंधित मशीनिंग से जुड़े कार्यों के लिए विचार किया जा सकता है, बशर्ते इसका विनिर्देश घटक और उपकरण से मेल खाता हो।
महत्वपूर्ण बात यह है कि उपकरण का चयन केवल इसलिए नहीं किया जाना चाहिए क्योंकि इसका विपणन सिरेमिक प्रसंस्करण के लिए किया जाता है। सामग्री, फीचर ज्यामिति, उपकरण आयाम, अपघर्षक ग्रिट, घूर्णी गति, फ़ीड दर और उपकरण आवश्यकताओं सभी पर विचार करने की आवश्यकता है।
एक बार उपयुक्त उपकरण का चयन हो जाने के बाद, प्रसंस्करण की स्थितियाँ अभी भी अंतिम परिणाम निर्धारित करती हैं। जब पीसने की गहराई, फ़ीड दर, या घूर्णी गति बदलती है तो एक ही पीसने वाला सिर अलग-अलग व्यवहार कर सकता है।
निगरानी करने वाले मुख्य कारकों में शामिल हैं:
ग्रिट का चयन मशीनिंग चरण और आवश्यक सतह की स्थिति के अनुरूप होना चाहिए। सामग्री को हटाने के लिए अधिक आक्रामक अपघर्षक स्थिति उपयुक्त हो सकती है, जबकि सतह की गुणवत्ता अधिक महत्वपूर्ण होने पर महीन पीसने की स्थिति को प्राथमिकता दी जा सकती है।
पीसने की गति और फ़ीड दर पर भी एक साथ विचार किया जाना चाहिए। अन्य स्थितियों को समायोजित किए बिना फ़ीड दर बढ़ाने से पीसने की शक्ति बढ़ सकती है और किनारे की गुणवत्ता प्रभावित हो सकती है। इसी तरह, अत्यधिक पीसने की गहराई उपकरण और सिरेमिक घटक दोनों पर अतिरिक्त भार डाल सकती है।
उपकरण की स्थिति एक और व्यावहारिक विचार है। जैसे-जैसे पीसने वाला उपकरण घिसता है, उसका काटने का व्यवहार बदल सकता है। उपकरण की निगरानी और उपयुक्त प्रसंस्करण स्थितियों को बनाए रखने से घटकों के बीच भिन्नता को कम करने में मदद मिल सकती है।
सटीक सिरेमिक भागों के लिए, प्रक्रिया नियंत्रण प्रारंभिक उपकरण चयन जितना ही महत्वपूर्ण है।
होल मशीनिंग पर अलग से विचार किया जाना चाहिए क्योंकि उपलब्ध कार्य स्थान सीमित है और ज्यामितीय आवश्यकताएं सख्त हो सकती हैं।
एक छेद मशीनिंग उपकरण को छेद के चारों ओर पर्याप्त काटने की क्रिया को बनाए रखते हुए वर्कपीस में प्रवेश करने की आवश्यकता होती है। उपकरण का व्यास, शैंक व्यास, प्रभावी लंबाई, ग्रिट आकार और घूर्णी स्थितियां सभी मशीनिंग प्रक्रिया को प्रभावित करती हैं।
उदाहरण के लिए, बहुत छोटे छेदों के लिए उपयुक्त व्यास और अनुप्रयोग के लिए पर्याप्त कठोरता वाले उपकरण की आवश्यकता होती है। अत्यधिक उपकरण विक्षेपण या अस्थिर कटिंग छेद की ज्यामिति को प्रभावित कर सकती है और किनारे के छिलने का खतरा बढ़ सकता है।
छेद की गहराई भी मायने रखती है। एक गहरे छेद के लिए उथले छेद से भिन्न प्रभावी लंबाई और प्रसंस्करण दृष्टिकोण की आवश्यकता हो सकती है। उपकरण को स्थिरता से समझौता किए बिना आवश्यक क्षेत्र तक पहुंचना चाहिए।
सिरेमिक सामग्री पर भी उसी समय विचार किया जाना चाहिए। एल्युमीनियम नाइट्राइड, एल्यूमिना, ज़िरकोनिया, सिलिकॉन कार्बाइड और अन्य सिरेमिक आवश्यक रूप से समान मशीनिंग स्थितियों पर समान रूप से प्रतिक्रिया नहीं करते हैं।
इस कारण से, होल मशीनिंग ग्राइंडिंग हेड्स का चयन केवल व्यास के बजाय पूर्ण होल आवश्यकता के आधार पर किया जाना चाहिए।
पीसने वाले उपकरण आपूर्तिकर्ता के साथ एक व्यावहारिक चयन चर्चा में उपकरण विनिर्देश को वास्तविक अनुप्रयोग के साथ जोड़ने के लिए पर्याप्त जानकारी प्रदान की जानी चाहिए।
सबसे उपयोगी जानकारी में सिरेमिक सामग्री, घटक ज्यामिति, मशीनिंग संचालन, उपकरण और गुणवत्ता की आवश्यकताएं शामिल हैं। यदि अनुप्रयोग में छेद शामिल है, तो छेद का व्यास, गहराई और आवश्यक ज्यामिति भी महत्वपूर्ण हैं।
निर्माताओं को वर्तमान परिचालन की आवश्यकताओं और अंतिम घटक आवश्यकता के बीच भी अंतर करना चाहिए। प्रारंभिक मशीनिंग चरण के दौरान सामग्री को हटाने के लिए एक उपकरण का चयन किया जा सकता है, जबकि अंतिम सतह या आयामी स्थिति को प्राप्त करने के लिए एक अन्य ऑपरेशन की आवश्यकता हो सकती है।
नए अनुप्रयोगों के लिए, परीक्षण को केवल नाममात्र उपकरण विनिर्देश पर निर्भर रहने के बजाय मापने योग्य परिणामों पर ध्यान केंद्रित करना चाहिए। सामग्री हटाने की दर, आयामी सटीकता, सतह की स्थिति, किनारे की गुणवत्ता, उपकरण की टूट-फूट और प्रक्रिया स्थिरता प्रदर्शन के मूल्यांकन के लिए अधिक उपयोगी आधार प्रदान करती है।
यह दृष्टिकोण यह पहचानना भी आसान बनाता है कि क्या एक मानक पीसने वाला उपकरण पर्याप्त है या क्या एप्लिकेशन को अधिक विशिष्ट उपकरण कॉन्फ़िगरेशन की आवश्यकता है।
हीरा पीसने वाले उपकरणों का उपयोग अर्धचालक उपकरणों में उपयोग की जाने वाली विभिन्न कठोर सिरेमिक सामग्रियों के लिए किया जा सकता है, जिनमें एल्यूमिना, ज़िरकोनिया, येट्रिया, सिलिकॉन कार्बाइड, सिलिकॉन नाइट्राइड और एल्यूमीनियम नाइट्राइड शामिल हैं। उपयुक्त उपकरण विशिष्टता सामग्री और मशीनिंग संचालन पर निर्भर करती है।
सिरेमिक विंडो कवर, एल्यूमिना डोम, सिरेमिक फोकस रिंग, एल्यूमीनियम नाइट्राइड नोजल, गैस वितरण घटक, पंप रिंग और सिरेमिक बेस जैसे घटकों को पीसने या छेद मशीनिंग की आवश्यकता हो सकती है। सटीक संचालन घटक ज्यामिति और कार्यात्मक आवश्यकताओं पर निर्भर करता है।
होल मशीनिंग ग्राइंडिंग हेड्स का उपयोग पेक ड्रिलिंग, होल ग्राइंडिंग, होल रीमिंग और ग्रूव ब्रोचिंग जैसे कार्यों के लिए किया जा सकता है। उपकरण का व्यास, प्रभावी लंबाई, ग्रिट आकार और उपकरण अनुकूलता आवश्यक छेद ज्यामिति और सिरेमिक सामग्री से मेल खाना चाहिए।
हीरे में उच्च कठोरता और मजबूत काटने की क्षमता होती है, जो इसे कठोर सिरेमिक सामग्री के घर्षण प्रसंस्करण के लिए उपयुक्त बनाती है। अर्धचालक अनुप्रयोगों में, उद्देश्य केवल सामग्री को हटाना नहीं है बल्कि नियंत्रित कटिंग, आयामी सटीकता और स्वीकार्य सतह और किनारे की गुणवत्ता को बनाए रखना है।
सेमीकंडक्टर सिरेमिक घटकों को सतहों, किनारों, वक्रों, धागों, खांचे और छिद्रों की सटीक मशीनिंग की आवश्यकता हो सकती है। उनकी कठोरता और भंगुर व्यवहार उपकरण चयन और प्रक्रिया नियंत्रण को महत्वपूर्ण बनाते हैं, खासकर जहां आयामी सटीकता और किनारे की गुणवत्ता की आवश्यकता होती है।
हीरा पीसने वाले उपकरण इन अनुप्रयोगों के लिए एक व्यावहारिक समाधान प्रदान करते हैं, लेकिन उपकरण का चयन सिरेमिक सामग्री, मशीनिंग संचालन, घटक ज्यामिति, उपकरण और आवश्यक गुणवत्ता के अनुसार किया जाना चाहिए। उदाहरण के लिए, प्लेटफ़ॉर्म या आर्क एज ग्राइंडिंग के लिए उपयुक्त ग्राइंडिंग हेड को स्वचालित रूप से सटीक छेद मशीनिंग के लिए उपयुक्त नहीं माना जाना चाहिए।
सामग्री, अनुप्रयोग, उपकरण विनिर्देश और प्रसंस्करण स्थितियों के बीच एक स्पष्ट संबंध स्थिर अर्धचालक सिरेमिक घटक पीसने के लिए सबसे विश्वसनीय आधार प्रदान करता है।