Sep 18,2026
सेमीकंडक्टर वेफर प्रसंस्करण के लिए ग्राइंडिंग व्हील कैसे चुनें?
किनारे की गुणवत्ता, आयामी सटीकता और उत्पादन स्थिरता पर आवश्यकताओं की मांग करने वाले ग्लास प्रसंस्करण स्थानों को प्रदर्शित करें। वाहन डिस्प्ले, ओजीएस (वन ग्लास सॉल्यूशन) टच पैनल, एलसीडी इंस्ट्रूमेंट क्लस्टर और औद्योगिक नियंत्रण डिस्प्ले के लिए कवर ग्लास को अक्सर सटीक किनारे और कोने प्रसंस्करण की आवश्यकता होती है, जहां मामूली दोष असेंबली, उपस्थिति या तैयार घटक की विश्वसनीयता को प्रभावित कर सकते हैं। इन अनुप्रयोगों में, पीसने वाला पहिया केवल सामग्री हटाने के लिए एक उपभोज्य उपकरण नहीं है। इसकी अपघर्षक विशेषताएँ, संरचनात्मक स्थिरता, गर्मी अपव्यय और प्रसंस्करण उपकरण के साथ अनुकूलता सभी अंतिम परिणाम को प्रभावित करते हैं।
सामान्य ग्लास ग्राइंडिंग की तुलना में, डिस्प्ले ग्लास एज प्रोसेसिंग के लिए चिपिंग, माइक्रो-क्रैक, सतह फिनिश और एज ज्योमेट्री के करीबी नियंत्रण की आवश्यकता होती है। पतला कांच अत्यधिक पीसने वाले बल या अस्थिर प्रसंस्करण स्थितियों के लिए भी कम सहनशीलता प्रदान करता है। स्वचालित या हाई-स्पीड एजिंग उपकरण चलाने वाले निर्माताओं के लिए, एक उपयुक्त डिस्प्ले ग्लास ग्राइंडिंग व्हील को निरंतर उत्पादन के दौरान काटने की तीक्ष्णता और आयामी स्थिरता बनाए रखने की आवश्यकता होती है।
यह लेख उन मुख्य कारकों की जांच करता है जो डिस्प्ले ग्लास एज प्रोसेसिंग में ग्राइंडिंग व्हील के प्रदर्शन को निर्धारित करते हैं, जिसमें व्हील शार्पनेस, चिपिंग नियंत्रण, गर्मी लंपटता, चिप हटाना, पहनने का प्रतिरोध, मशीन अनुकूलता और प्रोसेसिंग पैरामीटर शामिल हैं। ये कारक सटीक डिस्प्ले ग्लास अनुप्रयोगों के लिए ग्राइंडिंग व्हील्स के मूल्यांकन के लिए व्यावहारिक आधार प्रदान करते हैं।
डिस्प्ले ग्लास का उपयोग उन अनुप्रयोगों में किया जाता है जहां दृश्य गुणवत्ता और आयामी सटीकता निकटता से जुड़ी होती हैं। वाहन डिस्प्ले कवर ग्लास, ओजीएस टच पैनल, एलसीडी इंस्ट्रूमेंट क्लस्टर और सेंट्रल कंट्रोल स्क्रीन में घुमावदार कोने, परिभाषित किनारे प्रोफाइल या टर्मिनल किनारे हो सकते हैं जिन्हें बाद की असेंबली या फिनिशिंग ऑपरेशन से पहले नियंत्रित पीसने की आवश्यकता होती है।
वर्कपीस की विशेषताएं सीधे पीसने वाले पहिये पर रखी गई मांगों को प्रभावित करती हैं। पतले कांच के खंड विशेष रूप से अत्यधिक यांत्रिक तनाव के प्रति संवेदनशील होते हैं। एक अनुपयुक्त पहिया या अस्थिर प्रक्रिया किनारे के छिलने, सूक्ष्म दरारें, आयामी विचलन या एक असंगत किनारे प्रोफ़ाइल का उत्पादन कर सकती है। ये दोष हमेशा पीसने के तुरंत बाद दिखाई नहीं दे सकते हैं, लेकिन वे बाद की प्रक्रियाओं जैसे सफाई, कोटिंग, बॉन्डिंग या असेंबली के दौरान समस्याएं पैदा कर सकते हैं।
इस कारण से, डिस्प्ले ग्लास पीसने के लिए आम तौर पर कुशल सामग्री हटाने और नियंत्रित सतह क्षति के संयोजन की आवश्यकता होती है। एक पहिया जो सामग्री को तेजी से हटाता है लेकिन अत्यधिक गर्मी या किनारे को नुकसान पहुंचाता है वह विश्वसनीय उत्पादन समाधान प्रदान नहीं करता है। प्रसंस्करण का उद्देश्य निष्कासन दक्षता, किनारे की अखंडता, आयामी सटीकता और उपकरण स्थिरता के बीच उचित संतुलन बनाए रखना है।
सटीक डिस्प्ले ग्लास प्रसंस्करण में किनारे की गुणवत्ता सबसे महत्वपूर्ण विचारों में से एक है। पीसने से छिलने और किनारे की अन्य प्रकार की क्षति को सीमित करते हुए आवश्यक मात्रा में सामग्री निकलनी चाहिए।
चिपिंग अपघर्षक विशेषताओं, पहिया की स्थिति, पीसने की गहराई, फ़ीड दर, स्पिंडल गति और पहिया के संरचनात्मक डिजाइन से प्रभावित हो सकती है। जब अपघर्षक क्रिया अस्थिर हो जाती है, तो संसाधित किनारे पर स्थानीय क्षति विकसित हो सकती है। पतले डिस्प्ले ग्लास के लिए, ये दोष विशेष रूप से महत्वपूर्ण हो सकते हैं क्योंकि आक्रामक पीसने को सहन करने के लिए कम सामग्री उपलब्ध है।
इसलिए एक उपयुक्त लिक्विड क्रिस्टल ग्लास ग्राइंडिंग व्हील को कामकाजी सतह पर लगातार काटने के व्यवहार की आवश्यकता होती है। स्थिर अपघर्षक एक्सपोज़र अनुमानित सामग्री निष्कासन को बनाए रखने में मदद करता है और उत्पादन के दौरान पीसने की शक्ति में अचानक परिवर्तन को कम करता है।
कई डिस्प्ले घटकों को हाउसिंग, टच मॉड्यूल, ऑप्टिकल घटकों या अन्य संरचनात्मक भागों के साथ उचित संरेखण प्राप्त करने के लिए सटीक किनारे आयामों की आवश्यकता होती है। उत्पादन चक्र के दौरान आवश्यक ज्यामिति को बनाए रखने के लिए पीसने वाले पहिये को अपनी कार्यशील प्रोफ़ाइल को पर्याप्त रूप से बनाए रखना चाहिए।
व्हील घिसाव धीरे-धीरे प्रभावी पीसने की प्रोफ़ाइल को बदल सकता है। यदि इस परिवर्तन को नियंत्रित नहीं किया जाता है, तो मशीन सेटिंग्स अपरिवर्तित रहने पर भी ऑपरेटरों को आयामी भिन्नता बढ़ती हुई दिखाई दे सकती है। नतीजतन, प्रारंभिक कटिंग प्रदर्शन के साथ-साथ पहिया पहनने का प्रतिरोध और प्रोफ़ाइल स्थिरता महत्वपूर्ण विचार हैं।
डिस्प्ले ग्लास निर्माताओं को भी थ्रूपुट के साथ परिशुद्धता को संतुलित करने की आवश्यकता है। स्वचालित किनारा लाइनें लगातार काम कर सकती हैं, जिससे विस्तारित उत्पादन अवधि में पहिया का प्रदर्शन अकेले प्रारंभिक पीसने के परिणाम से अधिक महत्वपूर्ण हो जाता है।
एक पीसने वाला पहिया जो कुशल चिप डिस्चार्ज के साथ तेज काटने की क्रिया को जोड़ता है, अनावश्यक पीसने के प्रतिरोध को कम कर सकता है। स्थिर प्रदर्शन पहिया प्रतिस्थापन, समायोजन और प्रक्रिया रुकावट की आवृत्ति को भी कम कर सकता है, जो अधिक सुसंगत उत्पादन आउटपुट में योगदान देता है।
डिस्प्ले ग्लास प्रोसेसिंग में ग्राइंडिंग व्हील का प्रदर्शन कई परस्पर जुड़ी विशेषताओं पर निर्भर करता है। कोई एक गुण यह निर्धारित नहीं करता कि कोई पहिया उपयुक्त है या नहीं। अपघर्षक प्रणाली, पहिया संरचना, प्रसंस्करण की स्थिति और मशीन कॉन्फ़िगरेशन को एक साथ काम करना चाहिए।
मूल्यांकन करने वाले मुख्य कारकों में शामिल हैं:
इन कारकों का मूल्यांकन किसी एकल विनिर्देश पर निर्भर रहने के बजाय वास्तविक वर्कपीस, प्रसंस्करण चरण और उत्पादन आवश्यकताओं के अनुसार किया जाना चाहिए।
तीक्ष्णता सीधे पीसने वाले पहिये के काटने के व्यवहार को प्रभावित करती है। उपयुक्त काटने की विशेषताओं के साथ हीरा अपघर्षक सामग्री को हटाने के लिए आवश्यक पीसने वाले बल को सीमित करते हुए कांच को कुशलतापूर्वक हटा सकते हैं।
डिस्प्ले ग्लास अनुप्रयोगों के लिए, प्रसंस्करण गति से परे तीक्ष्णता का महत्व है। एक पहिया जो प्रभावी काटने की क्रिया को बनाए रखता है, वह चिकनी धार प्रसंस्करण का समर्थन कर सकता है और अत्यधिक बल को रोकने में मदद कर सकता है जो किनारे को नुकसान पहुंचा सकता है। पतले कांच को संसाधित करते समय या सटीक कोने को पीसते समय स्थिर तीक्ष्णता विशेष रूप से महत्वपूर्ण होती है।
साथ ही, प्रारंभिक तीक्ष्णता पर अत्यधिक जोर भ्रामक हो सकता है। यदि अपघर्षक संरचना तेजी से अपनी काटने की क्षमता खो देती है, तो उत्पादन जारी रहने पर पहिया पीसने के प्रतिरोध में वृद्धि उत्पन्न कर सकता है। इसलिए पहिये के उपयोगी प्रदर्शन का मूल्यांकन केवल प्रारंभिक संचालन के दौरान करने के बजाय उसकी सेवा अवधि के दौरान किया जाना चाहिए।
डिस्प्ले ग्लास के लिए पीसने वाले पहियों के लिए कम चिपिंग एक केंद्रीय आवश्यकता है। किनारे की क्षति संसाधित घटक की उपस्थिति और यांत्रिक अखंडता दोनों को प्रभावित कर सकती है।
पहिए और प्रक्रिया की स्थितियों के बीच संबंध यहां महत्वपूर्ण है। अपघर्षक विशेषताएं, नाली संरचना, पीसने की गहराई, फ़ीड दर और शीतलन सभी पहिया और कांच के बीच की बातचीत को प्रभावित करते हैं। एक स्थिर पहिया संरचना अनियमित संपर्क स्थितियों को उत्पन्न करने के बजाय लगातार पीसने की क्रिया को बनाए रखने में मदद कर सकती है।
मांग वाले प्रदर्शन अनुप्रयोगों से निपटने वाले निर्माताओं के लिए, मूल्यांकन में केवल पीसने की गति पर ध्यान केंद्रित करने के बजाय प्रसंस्करण के बाद वास्तविक किनारे की गुणवत्ता को शामिल किया जाना चाहिए।
लगातार तेज़ गति से पीसने के दौरान गर्मी का संचय चिंता का विषय बन सकता है। ग्लास में स्थानीय तापीय तनाव के प्रति सहनशीलता सीमित होती है, जबकि पीसने वाला मलबा अपघर्षक सतह और वर्कपीस के बीच संपर्क में हस्तक्षेप कर सकता है।
प्रभावी चिप हटाने से ग्राइंडिंग क्षेत्र को साफ़ रखने में मदद मिलती है। एक घनी और समान दांत संरचना मलबे को पीसने और किनारे के दौरान ठंडा करने के लिए मार्ग प्रदान कर सकती है, जिससे प्रसंस्करण सतह को प्रभावित करने वाले मलबे के संचय की संभावना कम हो जाती है।
यह कारक तब और अधिक महत्वपूर्ण हो जाता है जब कोई उत्पादन लाइन उच्च स्पिंडल गति से संचालित होती है या कई घटकों को लगातार संसाधित करती है। गर्मी अपव्यय और चिप डिस्चार्ज पर एक साथ विचार किया जाना चाहिए क्योंकि दोनों पीसने वाले क्षेत्र की स्थिरता को प्रभावित करते हैं।
जैसे-जैसे अपघर्षक पदार्थ का उपभोग किया जाता है, पीसने वाला पहिया धीरे-धीरे बदलता रहता है। अत्यधिक या असमान घिसाव पहिया प्रोफाइल को बदल सकता है और परिणामस्वरूप किनारे के आयाम को प्रभावित कर सकता है।
सटीक डिस्प्ले ग्लास अनुप्रयोगों के लिए, आयामी स्थिरता के संबंध में पहनने के प्रतिरोध पर विचार किया जाना चाहिए। पूर्वानुमानित घिसाव वाले व्यवहार वाले पहिये को एक स्थापित उत्पादन प्रक्रिया के भीतर प्रबंधित करना आसान होता है क्योंकि किनारे की ज्यामिति में परिवर्तन अधिक नियंत्रणीय होते हैं।
उद्देश्य आवश्यक रूप से प्रदर्शन में कटौती की कीमत पर सैद्धांतिक पहिया जीवन को अधिकतम करना नहीं है। बेहतर तरीका काटने की दक्षता, किनारे की गुणवत्ता, आयामी स्थिरता और प्रतिस्थापन आवृत्ति के बीच व्यावहारिक संतुलन हासिल करना है।
| ग्राइंडिंग व्हील फैक्टर | डिस्प्ले ग्लास प्रोसेसिंग में महत्व |
|---|---|
| तीखेपन | कुशल सामग्री हटाने और नियंत्रित पीसने की शक्ति का समर्थन करता है |
| चिपिंग नियंत्रण | किनारे की अखंडता बनाए रखने और प्रसंस्करण दोषों को कम करने में मदद करता है |
| गर्मी लंपटता | लगातार पीसने के दौरान गर्मी संचय को सीमित करता है |
| चिप हटाना | पीसने वाले क्षेत्र को साफ़ रखता है और स्थिर प्रसंस्करण का समर्थन करता है |
| प्रतिरोध पहन | लंबे उत्पादन चक्रों में पहिये के प्रदर्शन को बनाए रखने में मदद करता है |
| आयामी स्थिरता | लगातार किनारे के आयामों और प्रोफाइल का समर्थन करता है |
डिस्प्ले ग्लास एज प्रोसेसिंग के विभिन्न चरण ग्राइंडिंग व्हील पर अलग-अलग मांग रखते हैं। आक्रामक सामग्री हटाने के लिए उपयोग किए जाने वाले पहिये को आवश्यक रूप से उन्हीं आवश्यकताओं का सामना नहीं करना पड़ता है जो सटीक परिष्करण के लिए उपयोग किए जाते हैं।
कॉर्नर ग्राइंडिंग की आवश्यकता आमतौर पर तब होती है जब डिस्प्ले ग्लास में कोने की ज्यामिति या आकार के किनारे परिभाषित होते हैं। स्थिर सामग्री निष्कासन को बनाए रखते हुए पहिये को आवश्यक प्रोफ़ाइल का पालन करना चाहिए।
इस ऑपरेशन में, तीक्ष्णता और प्रोफ़ाइल स्थिरता का गहरा संबंध है। अपर्याप्त काटने की क्षमता पीसने के प्रतिरोध को बढ़ा सकती है, जबकि अस्थिर पहिया ज्यामिति तैयार कोने में विचलन पैदा कर सकती है। चिपिंग नियंत्रण भी महत्वपूर्ण है क्योंकि कोने के क्षेत्र प्रसंस्करण के दौरान यांत्रिक तनाव को केंद्रित कर सकते हैं।
वाहन डिस्प्ले कवर ग्लास और इसी तरह के घटकों के लिए, ग्राइंडिंग व्हील को केवल सीधे किनारों पर पर्याप्त रूप से प्रदर्शन करने के बजाय पूरे कोने की ज्यामिति में ग्लास के साथ लगातार संपर्क प्रदान करना चाहिए।
टर्मिनल एज ग्राइंडिंग के लिए किनारे के आयामों और सतह की गुणवत्ता पर करीबी नियंत्रण की आवश्यकता होती है। छोटे आयामी बदलाव तब महत्वपूर्ण हो सकते हैं जब ग्लास घटक को किसी अन्य असेंबली में सटीक रूप से फिट होना चाहिए।
पूरे प्रसंस्करण चक्र के दौरान पहिये को लगातार अपघर्षक क्रिया और स्थिर ज्यामिति बनाए रखनी चाहिए। फ़ीड दर और पीसने की गहराई को भी नियंत्रित करने की आवश्यकता है ताकि सामग्री हटाने का अनुमान लगाया जा सके।
एक उच्च-गुणवत्ता वाले डिस्प्ले ग्लास ग्राइंडिंग व्हील को परिणामस्वरूप केवल अधिकतम निष्कासन दर के लिए अनुकूलन करने के बजाय किनारे की सटीकता और स्थिर उत्पादन दोनों का समर्थन करना चाहिए।
रफ ग्राइंडिंग और फिनिश ग्राइंडिंग के अलग-अलग उद्देश्य होते हैं। रफ ग्राइंडिंग कुशल सामग्री निष्कासन पर अधिक जोर देती है, जबकि फिनिश ग्राइंडिंग किनारे की गुणवत्ता, आयामी सटीकता और सतह की स्थिति पर अधिक जोर देती है।
एक एकीकृत रफ-एंड-फिनिश समाधान प्रसंस्करण को सरल बना सकता है जहां एप्लिकेशन को कुशल निष्कासन और नियंत्रित फिनिशिंग दोनों की आवश्यकता होती है। हालाँकि, वास्तविक पीसने की स्थिति को अभी भी पहिया संरचना, कांच की मोटाई, उपकरण और उत्पादन गति से मेल खाने की आवश्यकता है।
| प्रसंस्करण चरण | मुख्य पीसने की आवश्यकताएँ |
|---|---|
| कोने पीसना | प्रोफ़ाइल सटीकता, तीक्ष्णता, स्थिर सामग्री निष्कासन |
| टर्मिनल किनारा पीसना | कम चिपिंग, आयामी स्थिरता, नियंत्रित किनारे की गुणवत्ता |
| खुरदुरा पीसना | कुशल सामग्री निष्कासन, चिप डिस्चार्ज, पहनने का प्रतिरोध |
| पीसना समाप्त करें | सतह की गुणवत्ता, किनारे की सटीकता, आयामी स्थिरता |
ग्राइंडिंग व्हील चयन को मशीन कॉन्फ़िगरेशन से अलग नहीं किया जाना चाहिए। एक पहिये में उपयुक्त अपघर्षक विशेषताएँ हो सकती हैं, लेकिन फिर भी यदि इसका आयाम, माउंटिंग कॉन्फ़िगरेशन, या ऑपरेटिंग रेंज उपकरण से मेल नहीं खाती है, तो यह असंतोषजनक परिणाम देता है।
स्वचालित डिस्प्ले ग्लास एजिंग के लिए, निर्माताओं को पहिया और मशीन के स्पिंडल, माउंटिंग सिस्टम, रोटेशन गति और प्रसंस्करण विधि के बीच संबंध का मूल्यांकन करना चाहिए। नाली ज्यामिति पहिये और कांच के बीच संपर्क स्थिति को भी प्रभावित कर सकती है।
उच्च गति वाले उपकरण पहिया स्थिरता पर अतिरिक्त मांग रखते हैं। जैसे-जैसे स्पिंडल गति बढ़ती है, पहिया को अत्यधिक कंपन या अस्थिर संपर्क के बिना विश्वसनीय संचालन बनाए रखना चाहिए। इसलिए उचित गतिशील संतुलन, माउंटिंग सटीकता और उपकरण अनुकूलता समग्र पीसने की प्रक्रिया के महत्वपूर्ण तत्व बन जाते हैं।
डबल एजिंग मशीनें एक और महत्वपूर्ण विचार हैं। जब विभिन्न निर्माताओं के उपकरणों में एक ही प्रकार के पहिये का उपयोग किया जाता है, तो आयामी और माउंटिंग संगतता को मानने के बजाय सत्यापित किया जाना चाहिए।
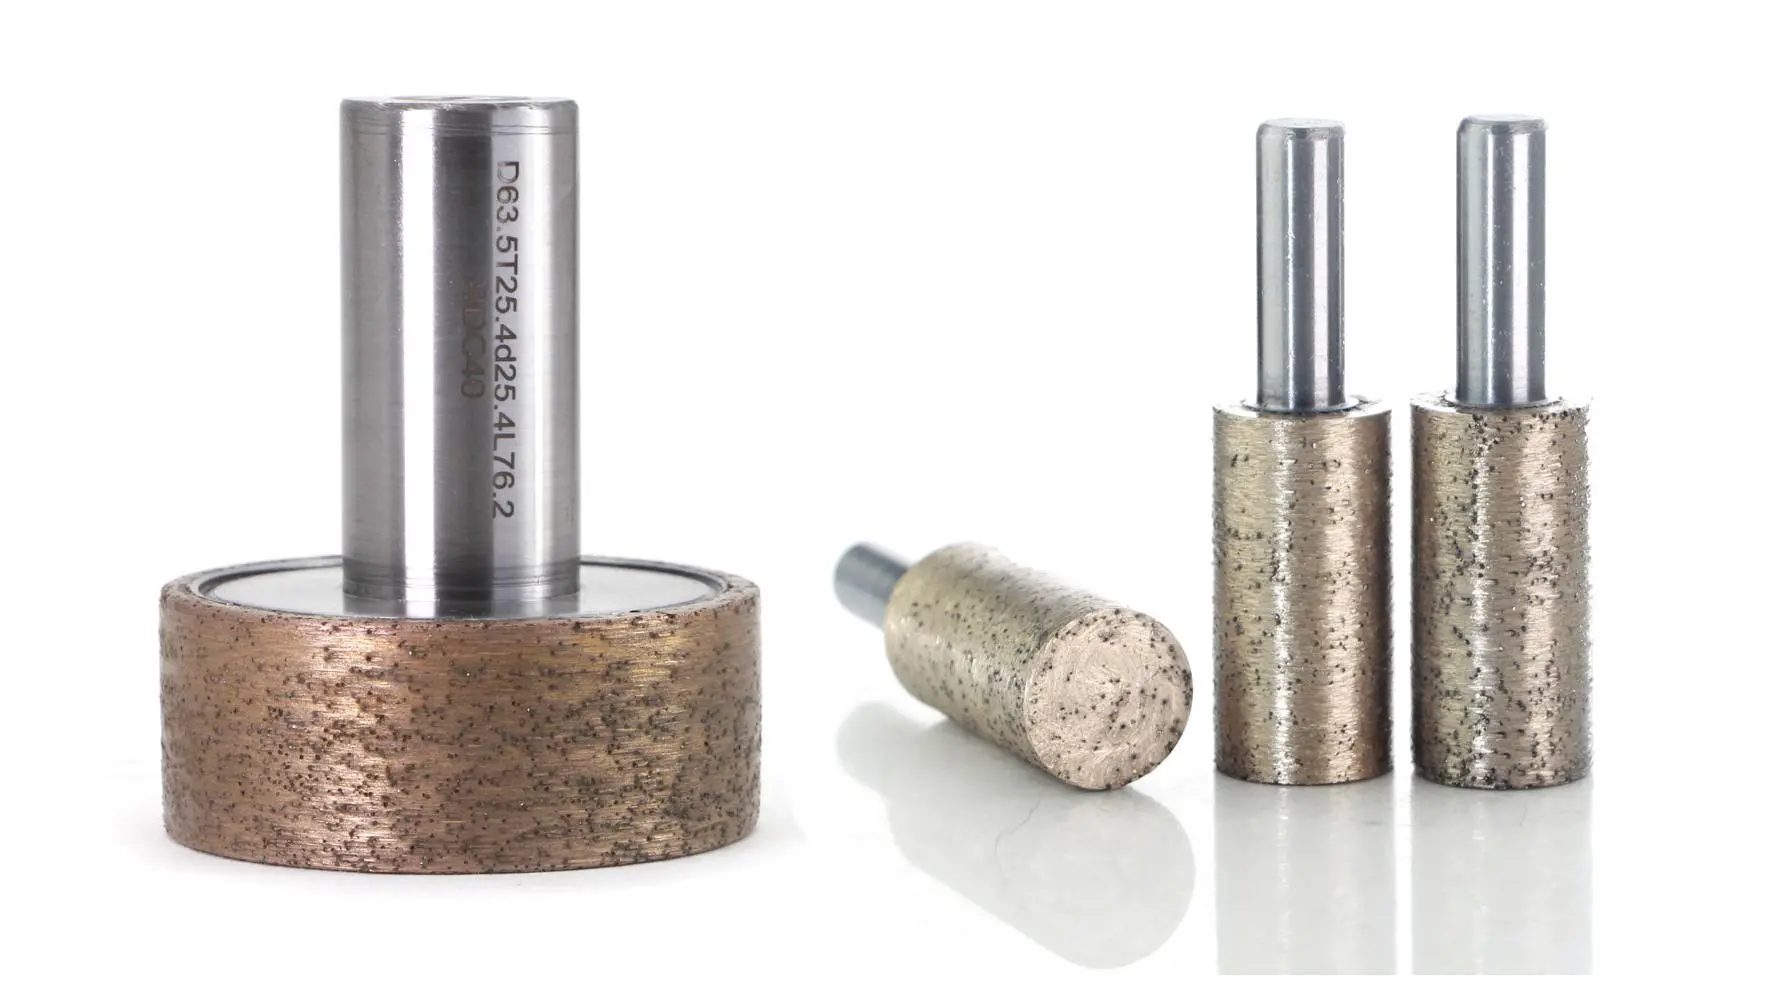
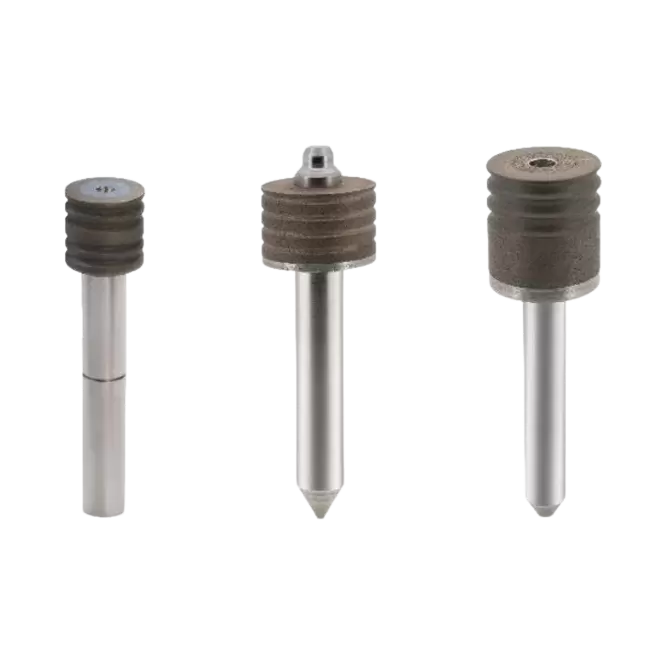
उदाहरण के लिए, सटीक डिस्प्ले ग्लास प्रोसेसिंग के लिए डिज़ाइन किया गया एक ग्राइंडिंग व्हील कॉम्पैक्ट एजिंग उपकरण के अनुरूप छोटे व्हील व्यास और परिभाषित शैंक आयामों के साथ निर्दिष्ट किया जा सकता है। ये यांत्रिक विशिष्टताएं अपघर्षक प्रदर्शन के समान ही व्यावहारिक अनुप्रयोग के लिए भी प्रासंगिक हैं।
इसलिए सबसे विश्वसनीय मूल्यांकन तीन तत्वों पर एक साथ विचार करता है:
वर्कपीस विशेषताएँ + ग्राइंडिंग व्हील + प्रसंस्करण उपकरण
इनमें से किसी भी एक तत्व को नजरअंदाज करने से असंगत परिणाम हो सकते हैं।
प्रसंस्करण पैरामीटर यह निर्धारित करते हैं कि पीसने वाला पहिया कांच के साथ कैसे इंटरैक्ट करता है। यहां तक कि एक अच्छी तरह से डिज़ाइन किया गया पहिया भी असंगत परिणाम दे सकता है जब स्पिंडल गति, फ़ीड दर, पीसने की गहराई, या शीतलन की स्थिति अनुप्रयोग से खराब मेल खाती है।
स्पिंडल गति अपघर्षक काटने के व्यवहार, पीसने की शक्ति, गर्मी उत्पादन और उत्पादन क्षमता को प्रभावित करती है। हाई-स्पीड एजिंग थ्रूपुट में सुधार कर सकती है, लेकिन यह पहिया स्थिरता और गर्मी प्रबंधन के महत्व को भी बढ़ाती है।
एक प्रतिनिधि सटीक डिस्प्ले ग्लास ग्राइंडिंग एप्लिकेशन 18,000-32,000 आर/मिनट की स्पिंडल गति सीमा के भीतर काम कर सकता है। उपयुक्त संचालन बिंदु उपकरण, पहिया डिज़ाइन, ग्लास विशेषताओं और प्रसंस्करण उद्देश्य पर निर्भर करता है।
अधिकतम उपलब्ध मशीन गति को स्वचालित रूप से इष्टतम उत्पादन सेटिंग के रूप में नहीं माना जाना चाहिए। प्रक्रिया स्थिरता और अंतिम किनारे की गुणवत्ता आवश्यक मूल्यांकन मानदंड बने हुए हैं।
फ़ीड दर यह निर्धारित करती है कि वर्कपीस कितनी तेज़ी से पीसने वाले क्षेत्र से गुज़रता है। एक उच्च फ़ीड दर थ्रूपुट को बढ़ा सकती है, लेकिन यदि पहिया और अन्य पैरामीटर ठीक से मेल नहीं खाते हैं तो इससे पीसने का भार भी बढ़ सकता है।
संदर्भित डिस्प्ले ग्लास ग्राइंडिंग एप्लिकेशन के लिए, 300-1200 मिमी/मिनट की फ़ीड दर सीमा उपलब्ध है। वास्तविक सेटिंग प्रक्रिया परीक्षण के माध्यम से निर्धारित की जानी चाहिए और कांच की मोटाई, पीसने की गहराई, पहिया की स्थिति और वांछित किनारे की गुणवत्ता के अनुसार समायोजित की जानी चाहिए।
पीसने की गहराई प्रत्येक पीसने के दौरान निकाली गई सामग्री की मात्रा निर्धारित करती है। अत्यधिक गहराई से पीसने की शक्ति और तापीय भार बढ़ सकता है, जबकि अपर्याप्त गहराई से उत्पादन क्षमता कम हो सकती है।
सटीक डिस्प्ले ग्लास प्रसंस्करण के लिए एक प्रतिनिधि सीमा 0.1-0.5 मिमी है, जिसमें स्थितियों को रफ और फिनिश ग्राइंडिंग के बीच विभाजित किया गया है। यह अंतर उपयोगी है क्योंकि रफिंग और फिनिशिंग की प्रदर्शन प्राथमिकताएं अलग-अलग होती हैं।
प्रक्रिया मापदंडों का मूल्यांकन करते समय, निर्माताओं को इस पर विचार करना चाहिए:
लक्ष्य एक पैरामीटर को स्वतंत्र रूप से अधिकतम करने के बजाय एक स्थिर प्रसंस्करण विंडो स्थापित करना है।
डिस्प्ले ग्लास के लिए ग्राइंडिंग व्हील का चयन करने के लिए अपघर्षक प्रकार या ग्रिट आकार की तुलना करने से कहीं अधिक की आवश्यकता होती है। इंजीनियरिंग टीमों और खरीद विभागों को संपूर्ण आवेदन का मूल्यांकन करना चाहिए।
पहला विचार वर्कपीस है। ग्लास की मोटाई, किनारे की ज्यामिति, घटक डिजाइन और अनुप्रयोग आवश्यकताएँ आवश्यक सटीकता और क्षति नियंत्रण की डिग्री निर्धारित करती हैं। वाहन डिस्प्ले कवर ग्लास, ओजीएस टच पैनल और औद्योगिक नियंत्रण डिस्प्ले ग्लास की प्रसंस्करण आवश्यकताएं अलग-अलग हो सकती हैं, भले ही सभी व्यापक डिस्प्ले ग्लास श्रेणी में आते हों।
दूसरा विचार प्रसंस्करण चरण है। कॉर्नर ग्राइंडिंग, टर्मिनल एज ग्राइंडिंग, रफ ग्राइंडिंग और फिनिश ग्राइंडिंग व्हील की तीक्ष्णता, प्रोफ़ाइल प्रतिधारण, सामग्री हटाने की दक्षता और सतह की गुणवत्ता पर अलग-अलग मांग रखती है।
तीसरा विचार उपकरण है. पहिया चुनने से पहले स्पिंडल गति, मशीन का प्रकार, व्हील माउंटिंग आयाम, ग्रूव संरचना, फ़ीड दर और शीतलन की स्थिति सभी की जांच की जानी चाहिए। निरंतर उत्पादन लाइनें संचालित करने वाले निर्माताओं के लिए स्वचालित डबल एजिंग उपकरण के साथ संगतता विशेष रूप से महत्वपूर्ण है।
चौथा विचार उत्पादन स्थिरता है। एक पहिया जो पहले कुछ वर्कपीस पर उत्कृष्ट परिणाम देता है लेकिन उपयोग के दौरान तेजी से बदलता है, स्थिर, पूर्वानुमानित प्रदर्शन वाले पहिये की तुलना में अधिक प्रक्रिया-प्रबंधन समस्याएं पैदा कर सकता है।
| मांग | क्या मूल्यांकन करें |
|---|---|
| उच्च गति प्रसंस्करण | पहिया स्थिरता, गर्मी अपव्यय, और चिप हटाना |
| परिशुद्ध किनारा | तीक्ष्णता, प्रोफ़ाइल प्रतिधारण, और आयामी स्थिरता |
| पतले कांच का प्रसंस्करण | छिलने का नियंत्रण और पीसने का बल |
| निरंतर उत्पादन | पहनने का व्यवहार, निरंतरता और सेवा प्रदर्शन |
इसलिए एक व्यावहारिक चयन प्रक्रिया में वास्तविक संसाधित नमूनों, किनारे की गुणवत्ता, आयामी परिणाम, उत्पादन गति और पहिया खपत की तुलना की जानी चाहिए। यह अलगाव में विशिष्टताओं का मूल्यांकन करने की तुलना में अधिक उपयोगी जानकारी प्रदान करता है।
सटीक डिस्प्ले ग्लास अनुप्रयोगों के लिए, ग्राइंडिंग व्हील को नियंत्रित सामग्री हटाने और स्थिर संचालन के साथ काटने की दक्षता को संतुलित करने की आवश्यकता होती है। तीव्र हीरे के अपघर्षक कुशल किनारा का समर्थन कर सकते हैं, जबकि एक उपयुक्त संरचनात्मक डिजाइन निरंतर प्रसंस्करण के दौरान गर्मी और पीसने वाले मलबे को प्रबंधित करने में मदद करता है।
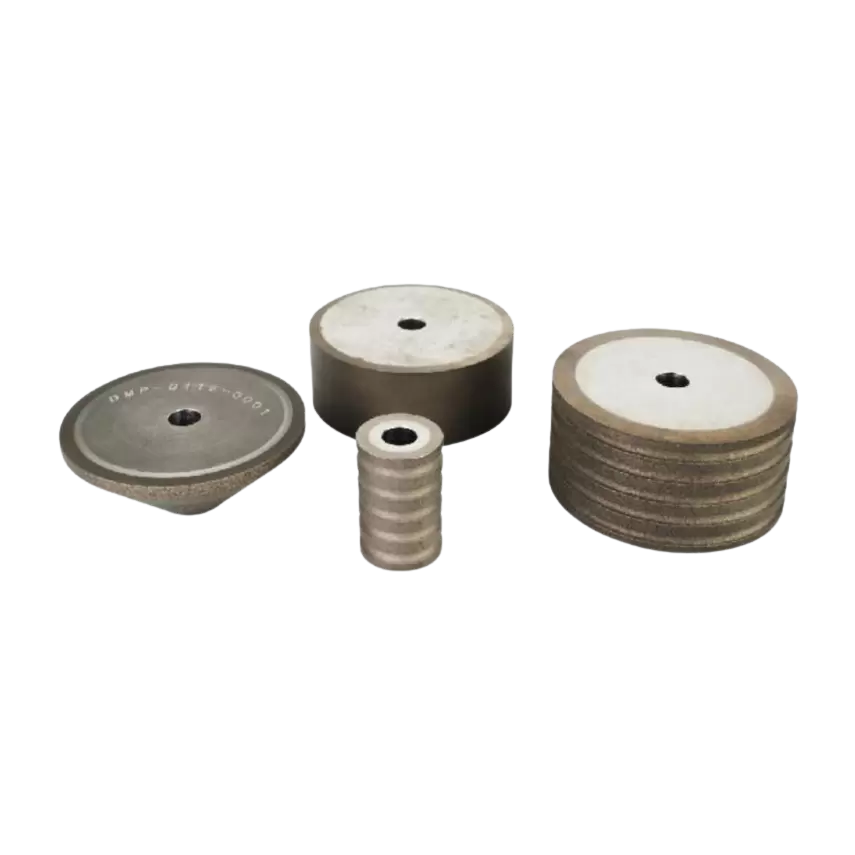
डिस्प्ले ग्लास के लिए मीजी के ग्राइंडिंग व्हील वाहन डिस्प्ले उद्योग में सटीक ग्लास प्रसंस्करण के लिए डिज़ाइन किए गए हैं, जिसमें वाहन डिस्प्ले कवर ग्लास, ओजीएस टच पैनल, एलसीडी इंस्ट्रूमेंट क्लस्टर और औद्योगिक नियंत्रण डिस्प्ले स्क्रीन शामिल हैं। एप्लिकेशन एकीकृत रफ और फिनिश ग्राइंडिंग समाधानों के समर्थन के साथ, कॉर्नर ग्राइंडिंग और टर्मिनल एज प्रिसिजन ग्राइंडिंग को कवर करता है।
इस लेख में चर्चा की गई कई आवश्यकताओं के आधार पर पहिया को डिज़ाइन किया गया है। इसका हीरा अपघर्षक फॉर्मूलेशन उच्च काटने की तीक्ष्णता प्रदान करता है, कुशल और चिकनी किनारा का समर्थन करता है। घनी और एकसमान दांत संरचना गर्मी अपव्यय और चिप डिस्चार्ज को बढ़ावा देती है, जिससे प्रसंस्करण के दौरान अधिक स्थिर पीसने वाले क्षेत्र को बनाए रखने में मदद मिलती है। विभिन्न निर्माताओं की डबल एजिंग मशीनों के लिए डिज़ाइन किए गए पहिये के साथ उपकरण अनुकूलता पर भी विचार किया जाता है।
उपलब्ध विशिष्टताओं में 10-15 मिमी के व्हील व्यास, 6 मिमी और 10 मिमी के शैंक व्यास, और ट्रैपेज़ॉइडल, यू-आकार, या ग्रूवलेस ग्रूव कॉन्फ़िगरेशन शामिल हैं। ग्रिट रेंज 400#-1200# है, जबकि संदर्भित एप्लिकेशन 0.5T, 0.7T और 1.1T सहित ग्लास मोटाई को कवर करता है।
प्रसंस्करण स्थितियों के लिए, उत्पाद पैरामीटर 18,000-32,000 आर/मिनट की उपकरण रोटेशन गति, 300-1200 मिमी/मिनट की फ़ीड दर और 0.1-0.5 मिमी की पीसने की गहराई को दर्शाते हैं, जो रफ और फिनिश पीस के बीच विभाजित है। ये विनिर्देश पतले डिस्प्ले ग्लास पर नियंत्रित किनारे प्रसंस्करण की आवश्यकता वाले अनुप्रयोगों के लिए एक संदर्भ प्रदान करते हैं।
हालाँकि, उपयुक्त पहिये का चयन हमेशा वास्तविक ग्लास सामग्री, किनारे की ज्यामिति, उपकरण विन्यास और आवश्यक प्रसंस्करण परिणाम के अनुसार किया जाना चाहिए। उत्पाद विनिर्देश प्रारंभिक बिंदु प्रदान करते हैं; प्रक्रिया सत्यापन अंतिम परिचालन स्थितियों को निर्धारित करता है।
डिस्प्ले ग्लास एज प्रोसेसिंग के लिए बुनियादी ग्लास सामग्री हटाने की तुलना में उच्च स्तर के नियंत्रण की आवश्यकता होती है। तीक्ष्णता, चिपिंग नियंत्रण, गर्मी अपव्यय, चिप हटाना, पहनने का प्रतिरोध, आयामी स्थिरता और मशीन अनुकूलता सभी तैयार किनारे की गुणवत्ता और स्थिरता में योगदान करते हैं।
प्रसंस्करण चरण के अनुसार आवश्यकताएँ भी भिन्न-भिन्न होती हैं। कॉर्नर ग्राइंडिंग के लिए स्थिर प्रोफ़ाइल नियंत्रण की आवश्यकता होती है, टर्मिनल एज ग्राइंडिंग के लिए आयामी स्थिरता और कम किनारे की क्षति की आवश्यकता होती है, जबकि रफ और फिनिश ग्राइंडिंग में सामग्री हटाने और सतह की गुणवत्ता पर अलग-अलग प्राथमिकताएं होती हैं।
प्रसंस्करण मापदंडों पर पहिया विशेषताओं के साथ विचार किया जाना चाहिए। स्पिंडल गति, फ़ीड दर, पीसने की गहराई, शीतलन और उपकरण विन्यास पहिया और कांच के बीच की बातचीत को बदल सकते हैं। इसलिए तकनीकी रूप से उपयुक्त डिस्प्ले ग्लास ग्राइंडिंग व्हील वह है जो एकल विनिर्देश से चयनित एक के बजाय संपूर्ण प्रसंस्करण प्रणाली से मेल खाता है।
वाहन डिस्प्ले, ओजीएस टच पैनल, एलसीडी घटकों और औद्योगिक नियंत्रण डिस्प्ले के निर्माताओं के लिए, वास्तविक वर्कपीस आवश्यकताओं और उत्पादन स्थितियों के अनुसार पहिया का मूल्यांकन स्थिर किनारे की गुणवत्ता, कुशल प्रसंस्करण और लगातार आयामी परिणाम प्राप्त करने के लिए अधिक विश्वसनीय आधार प्रदान करता है।