Sep 18,2026
SiC वेफर को पीसना अधिक कठिन क्यों है?
सीएनसी ग्लास एज प्रसंस्करण पारंपरिक ग्लास पीसने के संचालन की तुलना में अपघर्षक उपकरणों पर अधिक मांग रखता है। मशीनिंग केंद्र सटीक गति, दोहराने योग्य स्थिति और नियंत्रित प्रसंस्करण पथ प्रदान कर सकते हैं, लेकिन इन लाभों को केवल सुसंगत तैयार किनारों में परिवर्तित किया जा सकता है जब पीसने वाला पहिया पूरे ऑपरेशन के दौरान विश्वसनीय रूप से प्रदर्शन करता है। पहिए की तीक्ष्णता, पहनने का प्रतिरोध, आयामी स्थिरता, चिपिंग नियंत्रण और मशीन के साथ अनुकूलता सभी अंतिम परिणाम को प्रभावित करते हैं।
डिस्प्ले ग्लास, आर्किटेक्चरल ग्लास, औद्योगिक ग्लास, या अन्य सटीक ग्लास घटकों को संसाधित करने वाले निर्माताओं के लिए, ग्राइंडिंग व्हील चयन को संपूर्ण मशीनिंग प्रणाली के हिस्से के रूप में माना जाना चाहिए। एक पहिया जो एक मशीन या ग्लास विनिर्देश पर अच्छा प्रदर्शन करता है, एक अलग स्पिंडल कॉन्फ़िगरेशन, फ़ीड दर, ग्लास मोटाई, या किनारे प्रोफ़ाइल के तहत समान परिणाम नहीं दे सकता है।
यह आलेख सीएनसी ग्लास एज प्रोसेसिंग के लिए प्रमुख ग्राइंडिंग व्हील आवश्यकताओं की जांच करता है , जिसमें व्हील प्रदर्शन, भौतिक विनिर्देश, उपकरण अनुकूलता, परिचालन स्थितियां और एप्लिकेशन-विशिष्ट चयन शामिल हैं। इसका उद्देश्य सीएनसी मशीनिंग केंद्रों के लिए ग्राइंडिंग व्हील्स का मूल्यांकन करने वाले निर्माताओं के लिए एक व्यावहारिक तकनीकी संदर्भ प्रदान करना है।
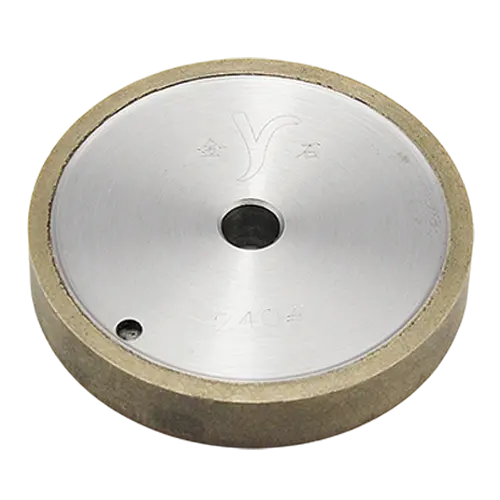
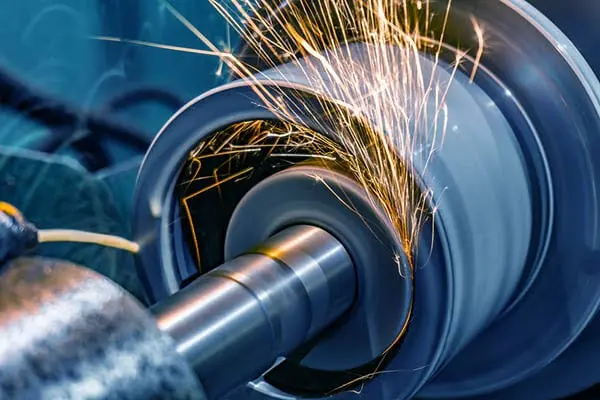
सीएनसी ग्लास एज प्रोसेसिंग अपघर्षक सामग्री हटाने के साथ नियंत्रित मशीन आंदोलन को जोड़ती है। बुनियादी स्ट्रेट-लाइन ग्राइंडिंग ऑपरेशन के विपरीत, एक मशीनिंग केंद्र एक ही वर्कपीस पर कई ऑपरेशन कर सकता है, जिसमें एज ग्राइंडिंग, प्रोफाइलिंग, चैम्फरिंग, कंटूर प्रोसेसिंग और अन्य सटीक ऑपरेशन शामिल हैं। इसलिए पीसने वाले पहिये को प्रोग्राम किए गए पथ का अनुसरण करते हुए पूर्वानुमानित काटने का व्यवहार बनाए रखना चाहिए।
आयामी सटीकता प्राथमिक आवश्यकताओं में से एक है। तैयार किनारे को एक परिभाषित प्रोफ़ाइल, चौड़ाई, त्रिज्या, या ज्यामितीय सहनशीलता के अनुरूप होने की आवश्यकता हो सकती है। उत्पादन के दौरान पहिये के व्यास, प्रोफ़ाइल या काटने के व्यवहार में कोई भी परिवर्तन वास्तविक निष्कासन गहराई को प्रभावित कर सकता है। उच्च मात्रा में विनिर्माण के लिए, सैकड़ों या हजारों वर्कपीस में दोहराए गए एक छोटे से बदलाव के परिणामस्वरूप भी अस्वीकार्य आयामी अंतर हो सकता है।
किनारे की अखंडता भी उतनी ही महत्वपूर्ण है। ग्लास स्थानीय पीसने वाली ताकतों, प्रभाव, कंपन और अत्यधिक गर्मी के प्रति अत्यधिक संवेदनशील है। खराब ढंग से मेल खाने वाले अपघर्षक उपकरण अत्यधिक कांच के किनारों को छीलने, सूक्ष्म दोष या यहां तक कि पूरी तरह से टूटने का कारण बन सकते हैं। ये दोष विशेष रूप से महत्वपूर्ण हो सकते हैं जब संसाधित ग्लास का उपयोग उन अनुप्रयोगों के लिए किया जाता है जहां उपस्थिति, असेंबली सटीकता, या बाद की कोटिंग और बॉन्डिंग प्रक्रियाएं महत्वपूर्ण होती हैं।
प्रसंस्करण गति पर भी विचार करना होगा। सीएनसी मशीनिंग केंद्रों को अक्सर कुशल और दोहराए जाने योग्य उत्पादन चक्र बनाए रखने की उनकी क्षमता के लिए चुना जाता है। अपर्याप्त तीक्ष्णता वाले ग्राइंडिंग व्हील को आवश्यक किनारे की स्थिति प्राप्त करने के लिए कम फ़ीड दर या एकाधिक पास की आवश्यकता हो सकती है। इसके विपरीत, एक अपघर्षक उपकरण जो सामग्री को आक्रामक तरीके से हटाता है लेकिन स्थिरता की कमी है, छिलने और आयामी भिन्नता को बढ़ा सकता है।
इस कारण से, एक उपयुक्त ग्राइंडिंग व्हील को एक विशेषता को अधिकतम करने के बजाय कई प्रदर्शन आवश्यकताओं को संतुलित करने की आवश्यकता होती है। तीक्ष्णता, पहनने के प्रतिरोध, कम चिपिंग, आयामी स्थिरता और आवश्यक स्पिंडल गति पर स्थिर संचालन का एक साथ मूल्यांकन किया जाना चाहिए।
पीसने वाले पहिये का प्रदर्शन सीधे अपघर्षक उपकरण और कांच की सतह के बीच की बातचीत को प्रभावित करता है। सीएनसी अनुप्रयोगों के लिए, सबसे महत्वपूर्ण विशेषताएं काटने की दक्षता, किनारे की गुणवत्ता और प्रक्रिया स्थिरता के साथ निकटता से जुड़ी हुई हैं।
| ग्राइंडिंग व्हील की आवश्यकता | सीएनसी ग्लास प्रसंस्करण में महत्व |
|---|---|
| तीखेपन | कुशल सामग्री निष्कासन का समर्थन करता है और स्थिर काटने के बल को बनाए रखने में मदद करता है |
| प्रतिरोध पहन | विस्तारित उत्पादन चक्र के दौरान पहिया प्रदर्शन को बरकरार रखता है |
| कम छिलना | किनारे की अखंडता बनाए रखने और कांच के टूटने को कम करने में मदद करता है |
| आयामी स्थिरता | लगातार किनारे के आयामों और प्रोफाइल का समर्थन करता है |
| गर्मी लंपटता | लगातार पीसने के दौरान गर्मी संचय को सीमित करता है |
| चिप हटाना | पीसने वाले क्षेत्र को साफ़ रखता है और स्थिर कटाई का समर्थन करता है |
| गतिशील संतुलन | हाई-स्पीड ऑपरेशन के दौरान कंपन को कम करता है |
पीसने वाले पहिये की तीक्ष्णता यह निर्धारित करती है कि अपघर्षक कण कांच की सतह से कितने प्रभावी ढंग से जुड़ते हैं। एक तेज़ पहिया अत्यधिक पीसने के दबाव पर निर्भर होने के बजाय नियंत्रित काटने की क्रिया के साथ सामग्री को हटा सकता है। यह सीएनसी प्रसंस्करण के लिए महत्वपूर्ण है क्योंकि स्थिर सामग्री निष्कासन प्रोग्राम किए गए मशीनिंग पथ को अधिक पूर्वानुमानित परिणाम उत्पन्न करने की अनुमति देता है।
इसकी उच्च कठोरता और काटने की क्षमता के कारण हीरे का व्यापक रूप से कांच पीसने के लिए उपयोग किया जाता है। अपघर्षक सांद्रता, अनाज की विशेषताएँ, और बंधन प्रणाली भी प्रभावित करती है कि पहिया का उपयोग करते समय काटने की सतह कैसे व्यवहार करती है। एक उचित रूप से डिज़ाइन किए गए पहिये को छोटी परिचालन अवधि के बाद उत्तरोत्तर कम प्रभावी होने के बजाय अपने पूरे सेवा चक्र में पर्याप्त काटने की क्षमता बनाए रखनी चाहिए।
एक सीएनसी मशीन उच्च स्थिति सटीकता के साथ एक ही मशीनिंग कार्यक्रम को दोहरा सकती है, लेकिन पीसने वाला पहिया स्वयं एक उपभोज्य घटक है। जैसे-जैसे पहिया घिसता है, इसका प्रभावी व्यास और कार्यशील प्रोफ़ाइल बदल सकती है। यदि यह परिवर्तन महत्वपूर्ण है, तो वास्तविक पीसने की गहराई और किनारे की ज्यामिति धीरे-धीरे इच्छित विनिर्देश से दूर जा सकती है।
इसलिए पहनने का प्रतिरोध आयामी स्थिरता से निकटता से संबंधित है। स्थिर पहनने के व्यवहार वाला एक पहिया लंबे समय तक उत्पादन अवधि में अपनी कार्य विशेषताओं को बनाए रख सकता है, जिससे उपकरण प्रतिस्थापन या सुधार की आवृत्ति कम हो जाती है।
लंबी सेवा जीवन का भी परिचालन लागत पर सीधा प्रभाव पड़ता है। बार-बार पहिया बदलने से उपभोज्य उपयोग बढ़ता है और अतिरिक्त मशीन डाउनटाइम का परिचय मिलता है। निरंतर ग्लास प्रसंस्करण के लिए, ग्राइंडिंग व्हील के मूल्य का मूल्यांकन इसकी प्रारंभिक कीमत और संपूर्ण उत्पादन चक्र के दौरान इसके प्रदर्शन दोनों के आधार पर किया जाना चाहिए।
पीसने वाले पहिये को किनारे पर अत्यधिक यांत्रिक तनाव पैदा किए बिना कांच को कुशलतापूर्वक हटाना चाहिए। कम चिपिंग विशेष रूप से तब महत्वपूर्ण होती है जब तैयार घटक की सख्त उपस्थिति या आयामी आवश्यकताएं होती हैं।
चिपिंग प्रदर्शन कई कारकों पर निर्भर करता है, जिसमें अपघर्षक विशेषताएं, पहिया की स्थिति, पीसने की गहराई, फ़ीड दर, शीतलन और मशीन स्थिरता शामिल है। अकेले व्हील का चयन किनारे के दोषों के हर स्रोत को समाप्त नहीं कर सकता है, लेकिन एक उचित रूप से डिज़ाइन किया गया अपघर्षक उपकरण अधिक नियंत्रित पीसने वाला इंटरफ़ेस प्रदान कर सकता है।
स्थिर पहिया ज्यामिति भी महत्वपूर्ण है। यदि कामकाजी प्रोफ़ाइल टूट-फूट के कारण तेजी से बदलती है, तो उत्पादन के दौरान पहिया और कांच के बीच संपर्क की स्थिति बदल सकती है, जो संभावित रूप से किनारे की ज्यामिति और सतह की गुणवत्ता दोनों को प्रभावित कर सकती है।
लगातार पीसने से संपर्क क्षेत्र में गर्मी उत्पन्न होती है। यदि गर्मी को प्रभावी ढंग से नियंत्रित नहीं किया जा सकता है, तो ग्लास और अपघर्षक इंटरफ़ेस अस्थिर स्थितियों का अनुभव कर सकता है। पर्याप्त शीतलन और अबाधित चिप हटाने से पीसने वाले क्षेत्र को साफ रखने और गर्मी और घर्षण मलबे के संचय को कम करने में मदद मिलती है।
पहिया संरचना चिप निकासी में भी योगदान देती है। एक उपयुक्त दांत या अपघर्षक संरचना संपर्क क्षेत्र को छोड़ने के लिए पीसने वाले मलबे के लिए पर्याप्त जगह प्रदान कर सकती है। यह उच्च गति या निरंतर सीएनसी ग्लास प्रसंस्करण में विशेष रूप से प्रासंगिक है, जहां पीसने वाला क्षेत्र बार-बार सामग्री हटाने के संपर्क में आता है।
प्रदर्शन विशेषताएँ पहिया चयन का केवल एक हिस्सा हैं। ग्राइंडिंग व्हील के भौतिक आयाम और कॉन्फ़िगरेशन को सीएनसी मशीन, टूल होल्डर, वर्कपीस और इच्छित प्रसंस्करण ऑपरेशन के अनुरूप होना चाहिए।
| पहिये की विशिष्टता | मुख्य चयन पर विचार |
|---|---|
| बहरी घेरा | मशीन क्लीयरेंस और आवश्यक परिचालन स्थितियों के अनुरूप होना चाहिए |
| भीतरी व्यास या टांग | स्पिंडल या टूल-धारक कॉन्फ़िगरेशन से मेल खाना चाहिए |
| ग्रिट का आकार | सामग्री हटाने और आवश्यक किनारे की गुणवत्ता के अनुसार चयन किया गया |
| व्हील प्रोफ़ाइल | आवश्यक किनारे की ज्यामिति के अनुरूप होना चाहिए |
| अपघर्षक प्रकार | काटने के व्यवहार और पहनने की विशेषताओं को प्रभावित करता है |
| बंधन प्रणाली | अपघर्षक प्रतिधारण, तीक्ष्णता और सेवा प्रदर्शन को प्रभावित करता है |
| परिचालन गति | पहिया निर्माण और मशीन क्षमता के अनुकूल रहना चाहिए |
सीएनसी ग्राइंडिंग व्हील का व्यास उपलब्ध ग्राइंडिंग सतह और उपकरण की परिचालन विशेषताओं दोनों को प्रभावित करता है। इच्छित अनुप्रयोग के लिए पर्याप्त कामकाजी सतह प्रदान करते हुए चयनित बाहरी व्यास को मशीन कॉन्फ़िगरेशन में फिट होना चाहिए।
माउंटिंग इंटरफ़ेस भी उतना ही महत्वपूर्ण है। गलत शैंक व्यास, आंतरिक व्यास, या माउंटिंग कॉन्फ़िगरेशन उचित स्थापना को रोक सकता है या ऑपरेशन के दौरान अस्थिरता ला सकता है। पहिया खरीदने से पहले, निर्माताओं को मशीन स्पिंडल विनिर्देश, टूल-धारक आयाम और उपलब्ध इंस्टॉलेशन स्थान की पुष्टि करनी चाहिए।
उदाहरण के लिए, विभिन्न उपकरण विन्यासों के लिए डिज़ाइन किया गया एक सीएनसी डायमंड व्हील 80-200 मिमी की बाहरी व्यास सीमा और 12 मिमी या 22 मिमी के आंतरिक व्यास के साथ उपलब्ध हो सकता है। ये विशिष्टताएँ उपयोगकर्ता को इंस्टॉलेशन के लिए परिभाषित आयामी विकल्प देते हुए पहिये को विभिन्न मशीन कॉन्फ़िगरेशन को कवर करने की अनुमति देती हैं।
डायमंड ग्रिट का आकार सामग्री हटाने और परिणामी किनारे की स्थिति के बीच संतुलन को प्रभावित करता है। मोटे अपघर्षक ग्रेड आम तौर पर अधिक आक्रामक सामग्री हटाने से जुड़े होते हैं, जबकि बेहतर ग्रेड पर विचार किया जा सकता है जब किनारे की फिनिश और परिशुद्धता पर अधिक ध्यान दिया जाता है।
हालाँकि, ग्रिट आकार का चयन स्वतंत्र रूप से नहीं किया जाना चाहिए। ग्लास की मोटाई, प्रसंस्करण चरण, आवश्यक निष्कासन राशि, पहिया डिजाइन, स्पिंडल गति और फ़ीड दर सभी उपयुक्त अपघर्षक विनिर्देश को प्रभावित करते हैं।
सीएनसी ग्लास एज प्रोसेसिंग के लिए, उद्देश्य केवल उपलब्ध बेहतरीन या मोटे अपघर्षक का चयन करना नहीं है। चयनित ग्रेड को वास्तविक उत्पादन आवश्यकता के अनुरूप होना चाहिए और संपूर्ण मशीनिंग प्रक्रिया के अनुकूल रहना चाहिए।
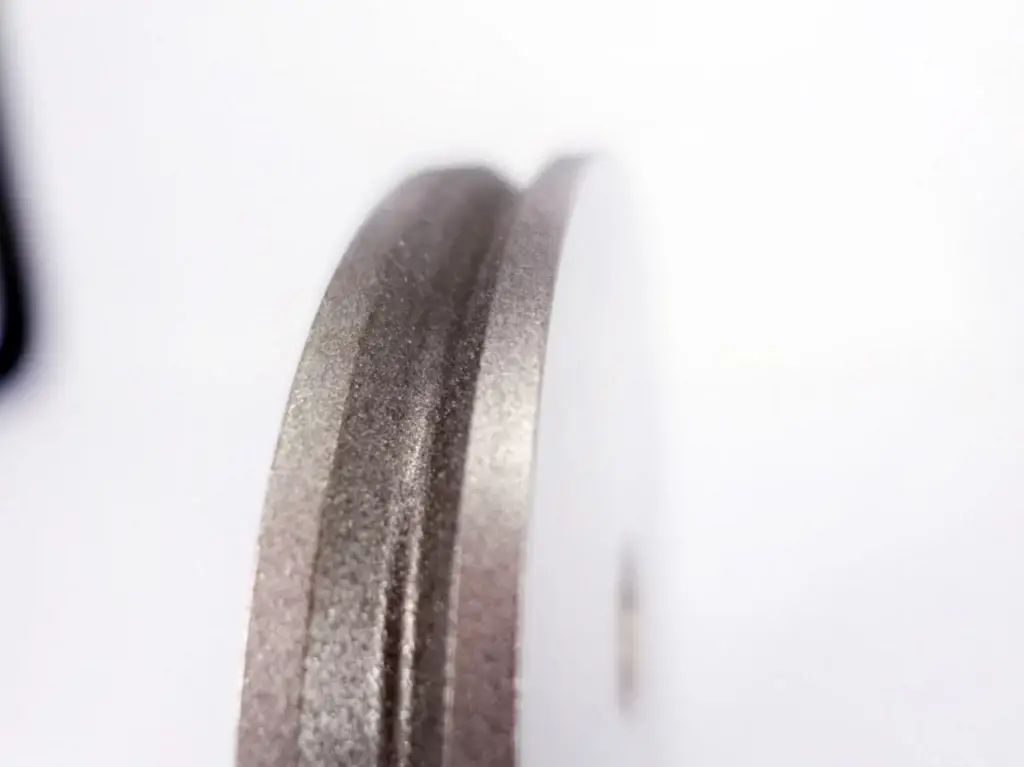
सीएनसी मशीनिंग केंद्र अलग-अलग किनारे की ज्यामिति को संसाधित कर सकते हैं, जिससे व्हील प्रोफाइल एक महत्वपूर्ण चयन कारक बन जाता है। पीसने वाली सतह को इच्छित किनारे के आकार के अनुरूप होना चाहिए ताकि प्रोग्राम किए गए टूल पथ अनावश्यक माध्यमिक संचालन के बिना आवश्यक प्रोफ़ाइल तैयार कर सके।
नाली विन्यास संपर्क स्थिति और अपघर्षक व्यवहार को भी प्रभावित कर सकता है। अनुप्रयोग के आधार पर, कुशल पीसने, चिप निकासी, या विशिष्ट किनारे ज्यामिति के लिए विभिन्न संरचनाओं की आवश्यकता हो सकती है।
यह विशेष रूप से महत्वपूर्ण हो जाता है जब सामान्य सीएनसी ग्लास पीसने की तुलना विशेष चार-तरफा प्रसंस्करण से की जाती है। पहिये का चयन केवल उसके नाममात्र व्यास या ग्रिट के आधार पर करने के बजाय मशीन संरचना और वास्तविक किनारे-प्रसंस्करण विधि के अनुसार किया जाना चाहिए।
ग्राइंडिंग व्हील और सीएनसी मशीनिंग केंद्र को एक एकीकृत प्रसंस्करण प्रणाली के रूप में माना जाना चाहिए। यहां तक कि एक उच्च-प्रदर्शन वाला पहिया भी अस्थिर परिणाम दे सकता है जब इसके आयाम, संचालन गति, या माउंटिंग इंटरफ़ेस उपकरण के अनुरूप नहीं होते हैं।
पहला विचार सीएनसी मशीनिंग केंद्र अनुकूलता है। निर्माताओं को पहिया चुनने से पहले स्पिंडल कॉन्फ़िगरेशन, माउंटिंग आयाम, अधिकतम ऑपरेटिंग गति, टूल-धारक आवश्यकताओं और उपलब्ध व्हील आकार की पुष्टि करनी चाहिए। विभिन्न निर्माताओं के उपकरण अलग-अलग इंस्टॉलेशन मानकों का उपयोग कर सकते हैं, जिससे उत्पादन से पहले आयामी सत्यापन आवश्यक हो जाता है।
परिचालन गति एक अन्य महत्वपूर्ण कारक है। उच्च घूर्णी गति पर, असंतुलन कंपन उत्पन्न कर सकता है जो किनारे की गुणवत्ता और आयामी स्थिरता को प्रभावित करता है। इसलिए उच्च गति वाले ग्लास ग्राइंडिंग अनुप्रयोगों के लिए गतिशील संतुलन विशेष रूप से महत्वपूर्ण है। कंपन पीसने के बल में भिन्नता को बढ़ा सकता है और मशीन के लिए कांच के साथ लगातार संपर्क बनाए रखना अधिक कठिन बना सकता है।
पहिये के आकार और स्पिंडल गति के बीच संबंध का भी सावधानीपूर्वक मूल्यांकन किया जाना चाहिए। एक पहिया इच्छित घूर्णी स्थितियों के लिए उपयुक्त होना चाहिए, जबकि सीएनसी उपकरण को पहिया निर्माण के लिए उचित सीमा के भीतर काम करना चाहिए। उद्देश्य केवल स्पिंडल गति को अधिकतम करने के बजाय स्थिर और नियंत्रित पीसना है।
वर्कपीस की मोटाई एक अन्य चयन चर है। विभिन्न अनुप्रयोगों में उपयोग किए जाने वाले ग्लास की मोटाई काफी भिन्न हो सकती है, और पहिये को आवश्यक निष्कासन दर और संपर्क स्थितियों को समायोजित करने की आवश्यकता होती है। मोटे कांच के लिए डिज़ाइन किया गया पहिया स्वचालित रूप से पतले सटीक कांच के लिए उपयुक्त नहीं माना जाना चाहिए।
मशीनिंग केंद्रों के लिए ग्राइंडिंग पहियों की तुलना करने वाले निर्माताओं के लिए, उपकरण इंटरफ़ेस को अपघर्षक प्रदर्शन के साथ-साथ माना जाना चाहिए। व्हील व्यास, माउंटिंग आयाम, प्रोफ़ाइल, संचालन गति और वर्कपीस आवश्यकताओं को एक संगत संयोजन बनाने की आवश्यकता है।
पहिया चयन स्थिर पीसने के लिए आधार प्रदान करता है, लेकिन वास्तविक प्रसंस्करण प्रदर्शन इस बात पर भी निर्भर करता है कि पहिया कैसे संचालित होता है। प्रमुख सीएनसी मापदंडों में स्पिंडल गति, फ़ीड दर, पीसने की गहराई और शीतलन की स्थिति शामिल है।
इन मापदंडों का मूल्यांकन एक संयुक्त प्रणाली के रूप में किया जाना चाहिए। अकेले स्पिंडल गति बढ़ाने से उच्च उत्पादकता की गारंटी नहीं मिलती है। यदि पहिया, फ़ीड दर, शीतलन प्रणाली और मशीन कॉन्फ़िगरेशन ठीक से मेल नहीं खाते हैं, तो उच्च परिचालन गति से कंपन, गर्मी संचय या किनारे दोष बढ़ सकते हैं।
सटीक ग्लास को संसाधित करते समय पीसने की गहराई पर भी ध्यान देने योग्य है। बड़ी निष्कासन गहराई रफ प्रोसेसिंग के दौरान उत्पादकता में सुधार कर सकती है, लेकिन अत्यधिक गहराई से पीसने की शक्ति और छिलने में वृद्धि हो सकती है। जब सामग्री हटाना और किनारे की गुणवत्ता दोनों महत्वपूर्ण हों तो रफ और फिनिश संचालन को अलग करना बेहतर नियंत्रण प्रदान कर सकता है।
सीएनसी उत्पादन के लिए, पैरामीटर स्थिरता आम तौर पर कभी-कभार चरम प्रदर्शन से अधिक मूल्यवान होती है। पीसने की स्थिति जिसे उत्पादन बैचों में लगातार दोहराया जा सकता है, उसे नियंत्रित करना, निगरानी करना और अनुकूलित करना आसान है।
एक उपयुक्त सीएनसी डायमंड व्हील को आयामी और उपकरण अनुकूलता के साथ अपघर्षक प्रदर्शन को संयोजित करना चाहिए। मीजी के सीएनसी डायमंड व्हील को विभिन्न ब्रांडों के सीएनसी मशीनिंग केंद्रों और ग्लास एजिंग उपकरणों के लिए विकसित किया गया है, जिसमें उच्च शुद्धता वाले हीरे को मुख्य अपघर्षक और कांस्य मिश्र धातु सहित बॉन्डिंग सिस्टम के रूप में उपयोग किया जाता है।
उत्पाद को तीक्ष्णता और पहनने के प्रतिरोध को संतुलित करने के लिए डिज़ाइन किया गया है, जो पहिये के कामकाजी आकार को बनाए रखते हुए कुशल सामग्री हटाने का समर्थन करता है। इसकी घोषित सेवा जीवन 20,000 मीटर से अधिक है, और बार-बार उपयोग से पहिया प्रतिस्थापन आवृत्ति और संबंधित उपभोज्य लागत को कम किया जा सकता है।
पहिया 80-200 मिमी के बाहरी व्यास, 12 मिमी या 22 मिमी के आंतरिक व्यास और 80#-400# के ग्रिट आकार के साथ उपलब्ध है। इसे 2-18 मिमी की मोटाई वाले ग्लास के लिए डिज़ाइन किया गया है, जो विभिन्न सीएनसी ग्लास प्रसंस्करण आवश्यकताओं के लिए एक व्यापक ऑपरेटिंग रेंज प्रदान करता है।
उपकरण-विशिष्ट विवरण और उपलब्ध कॉन्फ़िगरेशन के लिए, सीएनसी डायमंड व्हील उत्पाद पृष्ठ देखें।
हाई-स्पीड फोर-साइड प्रोसेसिंग में व्हील बैलेंस, ग्राइंडिंग स्थिरता और मशीन अनुकूलता से संबंधित अतिरिक्त आवश्यकताएं शामिल होती हैं। इन अनुप्रयोगों के लिए, एक उच्च गति वाले चार-तरफा पीसने वाले पहिये पर विचार किया जा सकता है जब उत्पादन प्रणाली समर्पित चार-तरफा पीसने वाले उपकरण का उपयोग करती है।
इस प्रकार का पहिया एक अनुकूलित बॉन्डिंग प्रणाली के साथ हीरे के अपघर्षक का उपयोग करता है और उच्च गति संचालन के लिए गतिशील संतुलन उपचार से गुजरता है। इसका डिज़ाइन स्थिर पीसने के बल, पहनने के प्रतिरोध और कम कांच के टूटने पर केंद्रित है। उपलब्ध विशिष्टताओं में 160 मिमी बाहरी व्यास, वैकल्पिक 12 मिमी, 22 मिमी और 50 मिमी आंतरिक व्यास और 180#-320# तक ग्रिट ग्रेड शामिल हैं। यह P10, P12, P20, P25, और P30 सहित कई ग्लास मोटाई विनिर्देशों का समर्थन करता है।
उत्पाद चयन के दौरान इन पहिया प्रकारों के बीच अंतर महत्वपूर्ण है। एक सामान्य सीएनसी डायमंड व्हील सीएनसी मशीनिंग केंद्रों और ग्लास एजिंग उपकरणों के लिए अभिप्रेत है, जबकि एक उच्च गति वाला चार-तरफा पीसने वाला पहिया विशेष रूप से चार-तरफा पीसने वाले अनुप्रयोगों से जुड़ा होता है। उनके बीच चयन वास्तविक मशीन कॉन्फ़िगरेशन और प्रसंस्करण विधि पर आधारित होना चाहिए।
सीएनसी ग्लास एज प्रोसेसिंग के लिए एक ग्राइंडिंग व्हील की आवश्यकता होती है जो पूरे उत्पादन चक्र में नियंत्रित कटिंग प्रदर्शन को बनाए रख सके। तीक्ष्णता, पहनने के प्रतिरोध, कम चिपिंग, आयामी स्थिरता, गर्मी नियंत्रण और स्थिर उच्च गति संचालन सभी अंतिम प्रसंस्करण परिणाम में योगदान करते हैं।
पहिये का चयन अपघर्षक विशेषताओं से भी आगे बढ़ना चाहिए। बाहरी व्यास, माउंटिंग आयाम, ग्रिट आकार, व्हील प्रोफाइल, ऑपरेटिंग गति, ग्लास मोटाई और मशीन संगतता का एक साथ मूल्यांकन करने की आवश्यकता है। एक पहिया जो आयामी आवश्यकताओं को पूरा करता है लेकिन स्पिंडल गति या किनारे प्रोफ़ाइल से मेल नहीं खाता है, फिर भी असंगत परिणाम दे सकता है।
सीएनसी मशीनिंग केंद्रों का उपयोग करने वाले निर्माताओं के लिए, सबसे विश्वसनीय चयन प्रक्रिया वास्तविक उत्पादन स्थितियों से शुरू होती है: मशीन कॉन्फ़िगरेशन, ग्लास विनिर्देश, किनारे की ज्यामिति, सामग्री हटाने की आवश्यकताएं, लक्ष्य किनारे की गुणवत्ता और अपेक्षित उत्पादन मात्रा। उचित रूप से डिज़ाइन किए गए ग्राइंडिंग व्हील के साथ इन स्थितियों का मिलान स्थिर प्रसंस्करण, लंबे व्हील जीवन और पूर्वानुमानित विनिर्माण प्रदर्शन के लिए एक मजबूत आधार प्रदान करता है।