Aug 20,2026
हाई-वॉल्यूम ग्लास प्रसंस्करण में पीसने की दक्षता में सुधार कैसे करें
सेमीकंडक्टर वेफर प्रसंस्करण में मोटा पीसना और बारीक पीसना दो महत्वपूर्ण चरण हैं। हालाँकि दोनों वेफर सतह से सामग्री को हटाने के लिए एक अपघर्षक उपकरण का उपयोग करते हैं, लेकिन वे अलग-अलग उद्देश्यों को पूरा करते हैं। मोटे पीसने से कुशल सामग्री हटाने और मोटाई में कमी पर अधिक जोर दिया जाता है, जबकि बारीक पीसने से नियंत्रित निष्कासन, आयामी सटीकता और सतह की गुणवत्ता पर अधिक ध्यान केंद्रित होता है।
अंतर मायने रखता है क्योंकि एक चरण के लिए उपयोग की जाने वाली पीसने की स्थिति दूसरे के लिए उपयुक्त नहीं हो सकती है। अपघर्षक ग्रिट, पीसने की गहराई, फ़ीड दर, पहिया की स्थिति और वेफर सामग्री सभी प्रभावित करते हैं कि पीसने वाला उपकरण वर्कपीस के साथ कैसे इंटरैक्ट करता है। इन अंतरों को समझने से निर्माताओं को उपयुक्त पीसने की स्थिति चुनने और लगातार वेफर गुणवत्ता बनाए रखने में मदद मिलती है।
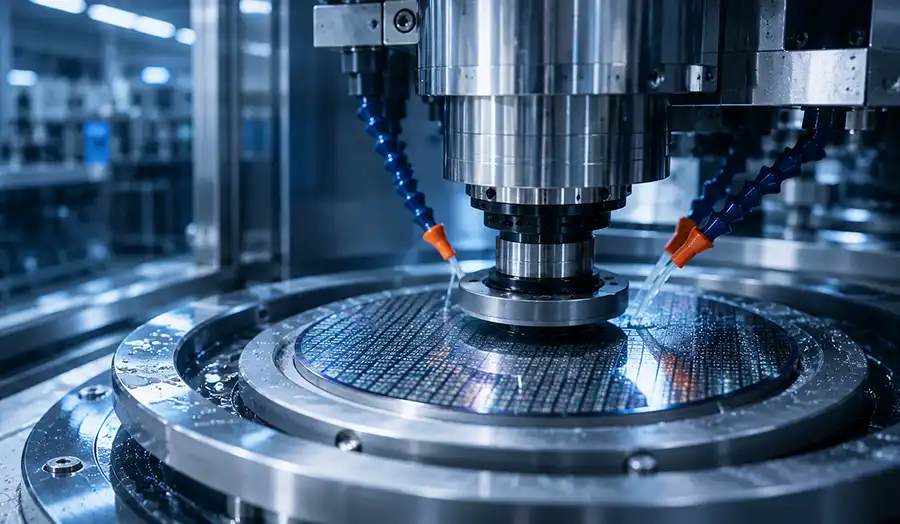
सेमीकंडक्टर वेफर प्रसंस्करण में, मोटे पीसने का चरण आम तौर पर अपेक्षाकृत बड़ी मात्रा में सामग्री को हटाने के लिए उपयोग किया जाता है। इसका मुख्य उद्देश्य वेफर की मोटाई को कुशलतापूर्वक कम करना और वर्कपीस को आवश्यक आयामों के करीब लाना है।
अधिक नियंत्रित सामग्री निष्कासन के साथ बारीक पीसना होता है। एक बार जब वेफर अपनी लक्ष्य मोटाई के करीब होता है, तो प्राथमिकता मोटाई सटीकता, सतह खुरदरापन और संसाधित सतह पर स्थिरता की ओर बदल जाती है।
इसलिए दोनों चरणों को केवल उपयोग किए गए अपघर्षक आकार के बजाय उनके प्राथमिक प्रसंस्करण उद्देश्यों से अलग किया जा सकता है।
| पहलू | मोटा पीसना | बढ़िया पीसना |
|---|---|---|
| मुख्य उद्देश्य | कुशल सामग्री निष्कासन | नियंत्रित सामग्री निष्कासन |
| सामग्री हटाना | अपेक्षाकृत उच्च | अपेक्षाकृत कम |
| सतही समापन | अपेक्षाकृत अधिक कठोर | महीन |
| मुख्य प्राथमिकता | प्रसंस्करण दक्षता | परिशुद्धता और सतह की गुणवत्ता |
दो चरणों के बीच की सटीक सीमा वेफर सामग्री, उपकरण, पीसने वाले उपकरण, प्रारंभिक मोटाई, लक्ष्य मोटाई और सतह की आवश्यकताओं पर निर्भर करती है। मोटे और महीन पीसने को निश्चित पैरामीटर सेट के रूप में नहीं माना जाना चाहिए जो हर वेफर पर लागू होता है।
उन पाठकों के लिए जिन्हें समग्र प्रक्रिया की बुनियादी व्याख्या की आवश्यकता है, सेमीकंडक्टर वेफर ग्राइंडिंग पर लेख व्यापक प्रसंस्करण संदर्भ प्रदान करता है।
मोटे वेफर पीसने की प्राथमिक भूमिका सामग्री को हटाना है। जब एक वेफर की मोटाई को काफी कम करने की आवश्यकता होती है, तो धीमी, बारीक पीसने की प्रक्रिया के माध्यम से आवश्यक मात्रा को निकालना एक कुशल दृष्टिकोण नहीं होगा।
मोटे पीसने से नियंत्रित पीसने के चरण में बड़ी मात्रा में वेफर सामग्री को हटाया जा सकता है। पीसने वाले उपकरण को प्रसंस्करण के दौरान उत्पन्न सामग्री हटाने के भार को संभालने के दौरान प्रभावी काटने की क्रिया को बनाए रखने की आवश्यकता होती है।
मोटे पीसने के दौरान सामग्री को हटाना मुख्य विचार है। अपघर्षक उपकरण वेफर सतह से जुड़ जाता है और बार-बार अपघर्षक संपर्क के माध्यम से सामग्री को हटा देता है।
उद्देश्य केवल निष्कासन दर को अधिकतम करना नहीं है। अत्यधिक पीसने का बल या अस्थिर संपर्क वेफर सतह को प्रभावित कर सकता है और अनावश्यक दोष पैदा कर सकता है। निष्कासन दक्षता, पीसने की शक्ति और प्रक्रिया स्थिरता के बीच एक उपयुक्त संतुलन आवश्यक है।
इसलिए पीसने वाले उपकरण की अपघर्षक विशेषताओं की एक महत्वपूर्ण भूमिका होती है। उपकरण को पीसने के दौरान लगातार काम करने की स्थिति बनाए रखते हुए आवश्यक मात्रा में सामग्री को हटाने में सक्षम होना चाहिए।
वेफर की मोटाई में कमी मोटे पीसने का एक अन्य प्रमुख उद्देश्य है। वेफर आवश्यक अंतिम विनिर्देश से काफी अधिक मोटाई पर शुरू हो सकता है, जिससे अंतिम पीसने के चरण से पहले पर्याप्त सामग्री को हटाना आवश्यक हो जाता है।
इसका वेफर थिनिंग से गहरा संबंध है। मोटे पीसने से मोटाई में काफी कमी आ जाती है, ताकि बाद में बारीक पीसने पर अत्यधिक मात्रा में सामग्री निकालने की जरूरत न पड़े।
आवश्यक पीसने की गहराई प्रारंभिक और लक्ष्य मोटाई, वेफर सामग्री, उपकरण और पीसने वाले उपकरण पर निर्भर करती है। एक बड़ी पीसने की गहराई सामग्री हटाने की दक्षता में सुधार कर सकती है, लेकिन यह अपघर्षक-वर्कपीस इंटरफ़ेस पर रखे गए यांत्रिक भार को भी बढ़ाती है।
मोटे पीसने और सतही परिष्करण की अलग-अलग प्राथमिकताएँ हैं। इस चरण के दौरान, प्रक्रिया को बाद के प्रसंस्करण के लिए वेफर को स्वीकार्य स्थिति में रखते हुए सामग्री को कुशलतापूर्वक हटाने की आवश्यकता होती है।
मोटे पीसने के दौरान अंतिम सतह फिनिश हासिल करने की कोशिश से इसकी दक्षता कम हो सकती है। बेहतर तरीका यह है कि मुख्य सामग्री को हटाने के लिए मोटे चरण का उपयोग किया जाए और बाद के चरण के लिए बेहतर आयामी और सतह नियंत्रण छोड़ दिया जाए।
उद्देश्यों का यह पृथक्करण एक कारण है कि मोटे और महीन पीसने को एक ही ऑपरेशन के लिए दो नामों के बजाय अलग-अलग प्रसंस्करण चरण माना जाता है।
बारीक वेफर ग्राइंडिंग का उपयोग तब किया जाता है जब वेफर को पहले से ही अपनी लक्ष्य मोटाई के करीब लाया जा चुका हो और अधिक नियंत्रित सामग्री हटाने की आवश्यकता हो।
मोटे पीसने की तुलना में, बारीक पीसने के दौरान निकाली गई सामग्री की मात्रा आम तौर पर कम होती है। यह प्रक्रिया संसाधित वेफर की अंतिम मोटाई, सतह की स्थिति और स्थिरता पर अधिक ध्यान देती है।
बारीक पीसने से अभी भी सामग्री निकल जाती है, लेकिन यह प्रक्रिया यह नियंत्रित करने पर अधिक केंद्रित है कि कितनी सामग्री निकाली गई है और वेफर सतह कैसे प्रभावित होती है।
इस स्तर पर, पीसने की स्थिति को सावधानीपूर्वक चुनने की आवश्यकता है क्योंकि शेष सामग्री भत्ता अपेक्षाकृत छोटा हो सकता है। अत्यधिक पीसने की गहराई, अनुपयुक्त फ़ीड की स्थिति, या अनुचित अपघर्षक आवश्यक अंतिम आयामों को प्राप्त करना मुश्किल बना सकता है।
इसलिए इसका उद्देश्य जितनी जल्दी हो सके सामग्री को हटाना नहीं है, बल्कि नियंत्रित और दोहराए जाने योग्य पीसने के साथ आवश्यक परिणाम प्राप्त करना है।
जैसे-जैसे वेफर अपनी लक्ष्य मोटाई के करीब पहुंचता है, वेफर मोटाई की सटीकता तेजी से महत्वपूर्ण होती जाती है। वेफर में भिन्नताएं आयामी स्थिरता को प्रभावित कर सकती हैं और बाद के संचालन के लिए समस्याएं पैदा कर सकती हैं।
बारीक पीसना एक ऐसा चरण प्रदान करता है जहां शेष सामग्री को अधिक नियंत्रित परिस्थितियों में हटाया जा सकता है। वास्तविक सहनशीलता आवश्यकताएं वेफर विनिर्देश और अनुप्रयोग पर निर्भर करती हैं, इसलिए प्रत्येक अर्धचालक वेफर पर एक सार्वभौमिक मोटाई मान लागू नहीं किया जाना चाहिए।
बारीक पीसने के दौरान वेफर सतह का खुरदरापन एक और महत्वपूर्ण विचार है। अधिक आक्रामक सामग्री हटाने के चरण द्वारा निर्मित सतह में अधिक स्पष्ट पीसने के निशान और सतह की बनावट हो सकती है।
बारीक पीसने से सतह की स्थिति में सुधार करने और इसे बाद के प्रसंस्करण की आवश्यकताओं के करीब लाने के लिए अधिक नियंत्रित अपघर्षक अंतःक्रिया का उपयोग किया जाता है।
हालाँकि, बारीक पीसने को हर प्रकार की सतह की खराबी के लिए गारंटीकृत समाधान नहीं माना जाना चाहिए। पहिए की स्थिति, अपघर्षक चयन, पीसने के पैरामीटर, शीतलन और वेफर सामग्री अंतिम परिणाम को प्रभावित करते रहते हैं।
मोटे पीसने बनाम बारीक पीसने के बीच सबसे महत्वपूर्ण अंतर उनकी प्रसंस्करण प्राथमिकता है। मोटे पीसने का संबंध मुख्य रूप से अपेक्षाकृत बड़ी मात्रा में सामग्री को कुशलतापूर्वक हटाने से है, जबकि बारीक पीसने का ध्यान नियंत्रित निष्कासन और परिणामी आयामी और सतह की गुणवत्ता पर केंद्रित है।
| कारक | मोटा पीसना | बढ़िया पीसना |
|---|---|---|
| प्राथमिक ऑब्जेक्ट | उच्च सामग्री हटाना | नियंत्रित सामग्री निष्कासन |
| पीसने की गहराई | आम तौर पर बड़ा | आम तौर पर छोटा |
| अपघर्षक कण | आमतौर पर मोटा | आमतौर पर बेहतर |
| सतही समापन | अपेक्षाकृत कठोर | महीन |
| आयामी नियंत्रण | बुनियादी चरण नियंत्रण | उच्च परिशुद्धता |
| प्रसंस्करण प्राथमिकता | क्षमता | सतह और आयामी गुणवत्ता |
सबसे स्पष्ट अंतरों में से एक उस सामग्री की मात्रा है जिसे प्रत्येक चरण में हटाया जाना अपेक्षित है। मोटे पीसने से आवश्यक मोटाई में कमी के बड़े हिस्से को संभाल लिया जाता है। महीन पीसने से बची हुई सामग्री को उन परिस्थितियों में निपटाया जाता है जो सख्त नियंत्रण की अनुमति देते हैं।
दूसरा अंतर सतह की स्थिति को दिया गया महत्व है। मोटे पीसने से आम तौर पर अंतिम सतह फिनिश की आवश्यकता नहीं होती है क्योंकि बाद के बारीक पीसने के चरण से सतह में और सुधार हो सकता है। दूसरी ओर, बारीक पीसने के लिए सतह की गुणवत्ता के साथ सामग्री हटाने को संतुलित करने की आवश्यकता होती है।
तीसरा अंतर अपघर्षक चयन से संबंधित है। जब कुशल सामग्री निष्कासन की आवश्यकता होती है तो मोटे अपघर्षक स्थितियाँ उपयुक्त हो सकती हैं, जबकि जब सतह खत्म करना अधिक महत्वपूर्ण हो जाता है तो महीन अपघर्षक स्थितियों का उपयोग अक्सर किया जाता है। वास्तविक अपघर्षक विनिर्देश को अभी भी वेफर सामग्री, पीसने वाले उपकरण और उपकरण से मेल खाने की आवश्यकता है।
इन मतभेदों को पूर्ण नियमों के बजाय सामान्य प्रक्रिया सिद्धांतों के रूप में माना जाना चाहिए। एक विशिष्ट सेमीकंडक्टर वेफर एप्लिकेशन आवश्यक मोटाई, सामग्री विशेषताओं, मशीन कॉन्फ़िगरेशन और उपकरण विनिर्देश के आधार पर विभिन्न पीसने की स्थितियों का उपयोग कर सकता है।
पीसने वाले उपकरण का सीधा प्रभाव इस बात पर पड़ता है कि वेफर से सामग्री कैसे निकाली जाती है। इस कारण से, मोटे और महीन पीसने में अंतर करने के लिए उपकरण का चयन एक महत्वपूर्ण हिस्सा है।
डायमंड ग्रिट का आकार पीसने वाले उपकरण के काटने के व्यवहार को प्रभावित करता है। मोटे अपघर्षक कण मोटे पीसने के चरण के दौरान कुशल सामग्री हटाने का समर्थन कर सकते हैं, जबकि महीन अपघर्षक स्थितियां आम तौर पर अधिक उपयुक्त होती हैं जब प्रक्रिया सतह खत्म करने पर अधिक जोर देती है।
केवल आकार के आधार पर सही ग्रिट का चयन नहीं किया जा सकता। वेफर सामग्री और आवश्यक पीसने के चरण पर भी विचार करने की आवश्यकता है। उदाहरण के लिए, सिलिकॉन और SiC में अलग-अलग सामग्री विशेषताएँ होती हैं और उन्हें अलग-अलग उपकरण और प्रक्रिया स्थितियों की आवश्यकता हो सकती है।
कामकाजी सतह की स्थिति भी पीसने की स्थिरता को प्रभावित करती है। ठीक से काम करने वाले वेफर ग्राइंडिंग व्हील को वेफर के साथ प्रभावी अपघर्षक संपर्क बनाए रखना चाहिए।
जैसे-जैसे घर्षण की सतह घिसाव के कारण बदलती है, काटने का व्यवहार भी बदल सकता है। बढ़ी हुई रगड़ या कम काटने की दक्षता पीसने की शक्ति, गर्मी उत्पादन और सतह की स्थिरता को प्रभावित कर सकती है।
यह महीन पीसने के दौरान विशेष रूप से प्रासंगिक है, जहां पीसने की स्थिति में अपेक्षाकृत छोटे बदलाव अंतिम सतह पर ध्यान देने योग्य प्रभाव डाल सकते हैं।
कठोर और भंगुर सामग्री को संसाधित करने की उनकी क्षमता के कारण हीरा अपघर्षक अर्धचालक पीस अनुप्रयोगों की एक श्रृंखला के लिए उपयुक्त हैं। फिर भी एक वेफर ग्राइंडिंग डिस्क या ग्राइंडिंग व्हील का चयन विशिष्ट सामग्री, ग्राइंडिंग चरण, उपकरण और गुणवत्ता आवश्यकताओं के अनुसार किया जाना चाहिए।
उपकरण की अपघर्षक विशेषताएं, कार्य संरचना, गर्मी अपव्यय और चिप हटाने का व्यवहार सभी पीसने की स्थिरता में योगदान करते हैं।
विभिन्न अर्धचालक सामग्रियों और पीसने की आवश्यकताओं के साथ काम करने वाले निर्माताओं के लिए, मीजी के अर्धचालक वेफर प्रसंस्करण समाधान इस प्रकार के अनुप्रयोग के लिए एक समर्पित उत्पाद श्रेणी प्रदान करते हैं।
दोनों पीसने के चरणों का अंतिम सतह पर अलग-अलग प्रभाव पड़ता है क्योंकि वे अलग-अलग प्राथमिकताओं के साथ काम करते हैं।
मोटे पीसने के दौरान, मुख्य आवश्यकता कुशल सामग्री हटाने की है। परिणामी सतह में अधिक स्पष्ट पीसने वाली बनावट हो सकती है क्योंकि प्रक्रिया को उच्च दर पर सामग्री को हटाने के लिए डिज़ाइन किया गया है। यह सतह आवश्यक रूप से बाद के प्रसंस्करण के लिए आवश्यक अंतिम स्थिति नहीं है।
बारीक पीसने से वेफर सतह की गुणवत्ता को नियंत्रित करने का बाद का अवसर मिलता है। अधिक नियंत्रित सामग्री हटाने की प्रक्रिया और उपयुक्त अपघर्षक स्थितियों के साथ, सतह को कम खुरदरापन और अधिक सुसंगत पीसने के निशान के साथ बेहतर स्थिति में लाया जा सकता है।
दो चरणों के बीच संक्रमण की गुणवत्ता भी मायने रखती है। यदि मोटे पीसने के दौरान अत्यधिक क्षति या अनियमित पीसने के निशान बनते हैं, तो वांछित सतह की स्थिति तक पहुंचने के लिए बारीक पीसने से अतिरिक्त सामग्री को हटाने की आवश्यकता हो सकती है।
यही कारण है कि दोनों चरणों को स्वतंत्र संचालन के बजाय एक पीसने की रणनीति के हिस्से के रूप में माना जाना चाहिए।
पीसने के दौरान होने वाले दोषों की अधिक विस्तृत चर्चा के लिए, वेफर पीसने के दौरान सतह की क्षति देखें ।
एक विशिष्ट मल्टी-स्टेज ग्राइंडिंग रणनीति में, मूल संबंध को इस प्रकार व्यक्त किया जा सकता है:
मोटा पीसना → बारीक पीसना
मोटे चरण अधिकांश सामग्री को हटाने का काम संभालते हैं, जबकि बारीक चरण शेष सामग्री को नियंत्रित करता है और अंतिम सतह और आयामी स्थिति में सुधार करता है।
मुख्य भूमिकाओं को संक्षेप में प्रस्तुत किया जा सकता है:
प्रत्येक चरण को सौंपी गई सामग्री की मात्रा प्रत्येक आवेदन के लिए एक निश्चित प्रतिशत द्वारा निर्धारित नहीं की जानी चाहिए। एक सिलिकॉन वेफर, SiC वेफर, या किसी अन्य अर्धचालक सामग्री को अलग-अलग पीसने की रणनीतियों की आवश्यकता हो सकती है।
पीसने वाला उपकरण यह भी प्रभावित करता है कि संक्रमण को कैसे प्रबंधित किया जाता है। यदि मोटे पीसने वाला उपकरण स्थिर सामग्री निष्कासन प्रदान नहीं करता है, तो बारीक पीसने के चरण को अधिक सतह भिन्नता के लिए क्षतिपूर्ति करनी पड़ सकती है। इसके विपरीत, एक उपयुक्त मोटे पीसने की स्थिति बारीक पीसने के लिए अधिक सुसंगत प्रारंभिक सतह प्रदान कर सकती है।
इसलिए दोनों चरण तब सबसे अच्छा काम करते हैं जब उनके उद्देश्यों की एक साथ योजना बनाई जाती है। मोटे चरण को वेफर को ऐसी स्थिति में छोड़ना चाहिए जिसे बारीक चरण द्वारा कुशलतापूर्वक और विश्वसनीय रूप से संसाधित किया जा सके।
पीसने के मापदंडों का कोई एक सेट नहीं है जिसे प्रत्येक अर्धचालक वेफर पर लागू किया जा सके। प्रत्येक चरण के लिए शर्तें वर्कपीस और आवश्यक परिणाम के अनुसार निर्धारित की जानी चाहिए।
मुख्य कारकों में शामिल हैं:
सिलिकॉन वेफर ग्राइंडिंग और SiC वेफर ग्राइंडिंग के लिए अलग-अलग तरीकों की आवश्यकता हो सकती है क्योंकि सामग्रियों में अलग-अलग कठोरता और पीसने का व्यवहार होता है। SiC अपनी उच्च कठोरता और भंगुरता के कारण विशेष रूप से मांग में है, जो सामग्री हटाने के दौरान अपघर्षक चयन और यांत्रिक लोडिंग को प्रभावित कर सकता है।
प्रारंभिक मोटाई और लक्ष्य मोटाई समान रूप से महत्वपूर्ण हैं। पर्याप्त मोटाई में कमी की आवश्यकता वाले वेफर मोटे पीसने के चरण पर अलग-अलग मांग रखते हैं, जिसमें केवल सीमित सामग्री हटाने की आवश्यकता होती है।
अंतिम सतह की आवश्यकता भी बारीक पीसने के चरण को प्रभावित करती है। यदि बाद की प्रक्रिया के लिए नियंत्रित सतह की स्थिति की आवश्यकता होती है, तो अपघर्षक विनिर्देश और पीसने वाले मापदंडों को उस आवश्यकता का समर्थन करने की आवश्यकता होती है।
उपकरण पर भी विचार किया जाना चाहिए. पीसने की गति, फीड सिस्टम, टूल माउंटिंग, कूलिंग और अन्य मशीन विशेषताएँ चयनित पीसने वाले पहिये के प्रदर्शन को प्रभावित कर सकती हैं। इसलिए एक पीसने वाले उपकरण का मूल्यांकन एक अलग घटक के बजाय पूरी प्रक्रिया के हिस्से के रूप में किया जाना चाहिए।
मुख्य अंतर उनका प्रसंस्करण उद्देश्य है। मोटे पीसने का ध्यान अपेक्षाकृत बड़ी मात्रा में वेफर सामग्री को कुशल तरीके से हटाने पर केंद्रित होता है, जबकि बारीक पीसने से नियंत्रित सामग्री हटाने, मोटाई सटीकता और सतह की गुणवत्ता पर ध्यान केंद्रित होता है।
आवश्यक रूप से नहीं। एक अलग बारीक पीसने के चरण की आवश्यकता है या नहीं, यह वेफर विनिर्देश, लक्ष्य मोटाई, सतह की आवश्यकताओं, उपकरण और बाद के प्रसंस्करण चरणों पर निर्भर करता है। जहां सख्त सतह या आयामी आवश्यकताएं मौजूद हैं, वहां मोटे पदार्थ को हटाने के बाद बारीक पीसने से अतिरिक्त नियंत्रण मिल सकता है।
महीन पीसने में आम तौर पर नियंत्रित सामग्री हटाने और बेहतर सतह फिनिश के लिए बेहतर अनुकूल अपघर्षक स्थितियों का उपयोग किया जाता है। हालाँकि, उपयुक्त डायमंड ग्रिट का आकार वेफर सामग्री, पीसने वाले उपकरण, उपकरण और विशिष्ट प्रसंस्करण आवश्यकताओं पर निर्भर करता है।
यह ग्राइंडिंग व्हील विनिर्देश और प्रक्रिया आवश्यकताओं पर निर्भर करता है। कुशल सामग्री हटाने के लिए डिज़ाइन किया गया उपकरण बारीक पीसने के दौरान आवश्यक प्रदर्शन या सतह नियंत्रण प्रदान नहीं कर सकता है। इसलिए उपकरण चयन को पीसने के चरण, वेफर सामग्री और लक्ष्य सतह की स्थिति पर विचार करना चाहिए।
मोटे पीसने और बारीक पीसने से सेमीकंडक्टर वेफर प्रसंस्करण में अलग-अलग लेकिन जुड़ी हुई भूमिकाएँ निभाई जाती हैं। मोटे पीसना मुख्य रूप से कुशल सामग्री हटाने और मोटाई में कमी के लिए जिम्मेदार है, जबकि बारीक पीसने से अधिक नियंत्रित निष्कासन मिलता है क्योंकि वेफर अपनी आवश्यक मोटाई और सतह की स्थिति के करीब पहुंचता है।
दोनों चरणों के बीच का अंतर अपघर्षक ग्रिट तक सीमित नहीं है। पीसने की गहराई, फ़ीड दर, पहिया की स्थिति, वेफर सामग्री, उपकरण और सतह की आवश्यकताएं सभी प्रभावित करती हैं कि प्रत्येक चरण को कैसे निष्पादित किया जाना चाहिए।
एक उपयुक्त वेफर ग्राइंडिंग व्हील या वेफर ग्राइंडिंग डिस्क, उचित रूप से नियंत्रित पीसने की स्थिति के साथ मिलकर, दोनों चरणों को अधिक प्रभावी ढंग से एक साथ काम करने की अनुमति देता है। उद्देश्य केवल तेजी से पीसना नहीं है, बल्कि एक स्थिर प्रक्रिया है जो आवश्यक सामग्री हटाने, आयामी सटीकता और वेफर सतह की गुणवत्ता प्राप्त करती है।