Sep 24,2026
सेमीकंडक्टर वेफर प्रसंस्करण में वेफर एज ग्राइंडिंग का उपयोग कैसे किया जाता है?
सेमीकंडक्टर सिरेमिक घटकों में अक्सर छोटे छेद, खांचे और अन्य सटीक विशेषताएं होती हैं जिनके लिए नियंत्रित मशीनिंग की आवश्यकता होती है। एल्युमिना, ज़िरकोनिया, येट्रिया, सिलिकॉन कार्बाइड और सिलिकॉन नाइट्राइड जैसी सामग्रियां कठोर और भंगुर होती हैं, जो छेद मशीनिंग के लिए उपकरण चयन को विशेष रूप से महत्वपूर्ण बनाती हैं।
सेमीकंडक्टर सिरेमिक होल मशीनिंग के लिए सही ग्राइंडिंग हेड छेद के व्यास से अधिक पर निर्भर करता है। उपकरण का चयन करने से पहले सिरेमिक सामग्री, छेद की गहराई, मशीनिंग विधि, ग्रिट आकार, प्रभावी लंबाई, उपकरण की स्थिति और आवश्यक सतह की गुणवत्ता सभी पर विचार किया जाना चाहिए।
सेमीकंडक्टर सिरेमिक घटकों का उपयोग उन अनुप्रयोगों में किया जाता है जहां आयामी स्थिरता और सतह की स्थिति महत्वपूर्ण होती है। उदाहरणों में एल्यूमीनियम नाइट्राइड नोजल, गैस वितरण घटक, पंप रिंग और सेमीकंडक्टर उपकरण में उपयोग किए जाने वाले सिरेमिक बेस शामिल हैं।
नरम इंजीनियरिंग सामग्रियों के विपरीत, सिरेमिक आमतौर पर भंगुरता के साथ उच्च कठोरता को जोड़ते हैं। यह संयोजन सामग्री हटाने को अधिक कठिन बना देता है और अनियंत्रित काटने वाली ताकतों के लिए कम जगह छोड़ता है।
सिरेमिक होल मशीनिंग के दौरान, यदि ग्राइंडिंग हेड या प्रक्रिया की स्थिति ठीक से मेल नहीं खाती है, तो कई समस्याएं हो सकती हैं:
छोटे छिद्रों के लिए, उपकरण ज्यामिति का प्रभाव और भी अधिक महत्वपूर्ण हो जाता है। उपकरण के व्यास और आवश्यक छेद के आकार के बीच थोड़ा सा बेमेल मशीनिंग सटीकता को प्रभावित कर सकता है, जबकि एक अनुपयुक्त प्रभावी लंबाई गहरे छेद के प्रसंस्करण को और अधिक कठिन बना सकती है।
सेमीकंडक्टर सिरेमिक के लिए हीरा पीसने के अनुप्रयोगों के व्यापक अवलोकन के लिए, सेमीकंडक्टर सिरेमिक घटकों के लिए डायमंड पीसने के उपकरण देखें ।
सिरेमिक ग्राइंडिंग हेड का चयन वास्तविक मशीनिंग आवश्यकता से शुरू होना चाहिए। मुख्य कारकों को निम्नानुसार संक्षेपित किया जा सकता है:
| चयन कारक | यह क्यों मायने रखती है |
|---|---|
| छेद का व्यास | उपयुक्त ग्राइंडिंग हेड आकार और मशीनिंग क्लीयरेंस निर्धारित करता है |
| सिरेमिक सामग्री | पीसने के व्यवहार, अपघर्षक आवश्यकताओं और उपकरण घिसाव को प्रभावित करता है |
| छेद की गहराई | आवश्यक प्रभावी कार्य अवधि निर्धारित करता है |
| मशीनिंग संचालन | अलग-अलग ऑपरेशनों के लिए अलग-अलग टूल ज्यामिति की आवश्यकता हो सकती है |
| ग्रिट का आकार | सामग्री हटाने और सतह की गुणवत्ता को प्रभावित करता है |
| उपकरण अनुकूलता | यह निर्धारित करता है कि उपकरण मशीन पर सही ढंग से काम कर सकता है या नहीं |
इन कारकों पर अलग-अलग की बजाय एक साथ विचार किया जाना चाहिए। उदाहरण के लिए, एक कठोर सिरेमिक सामग्री में एक छोटे व्यास के छेद के लिए एल्यूमिना में एक बड़े छेद से भिन्न उपकरण संयोजन की आवश्यकता हो सकती है।
आवश्यक सतह गुणवत्ता भी मायने रखती है। केवल सामग्री हटाने के लिए चुना गया उपकरण उपयुक्त नहीं हो सकता है जब तैयार छेद को सतह की स्थिति के सख्त नियंत्रण की आवश्यकता होती है।
सिरेमिक मशीनिंग के लिए ग्राइंडिंग हेड चुनते समय छेद का व्यास सबसे पहले जांचने वाली विशिष्टताओं में से एक है।
स्थिर सामग्री हटाने के लिए पर्याप्त अपघर्षक संपर्क प्रदान करते हुए पीसने वाले सिर को मशीनिंग क्षेत्र में फिट होने की आवश्यकता होती है। एक बड़ा उपकरण एक छोटे छेद के लिए उपयुक्त नहीं हो सकता है, जबकि एक छोटा उपकरण मशीनिंग पास की संख्या बढ़ा सकता है या प्रसंस्करण दक्षता को प्रभावित कर सकता है।
मीजी द्वारा कवर किए गए छेद मशीनिंग अनुप्रयोगों के लिए, पीसने वाले सिर का व्यास Ø0.5 मिमी से Ø5 मिमी तक होता है। यह रेंज अपेक्षाकृत छोटे सिरेमिक छेदों को कवर करती है और उपकरण के आकार को आवश्यक सुविधा के साथ अधिक निकटता से मिलान करने की अनुमति देती है।
हालाँकि, उपकरण का व्यास केवल छेद के व्यास से नहीं चुना जाना चाहिए। वास्तविक मशीनिंग भत्ता, छेद ज्यामिति, सिरेमिक सामग्री और आवश्यक आयामी सटीकता पर भी विचार करने की आवश्यकता है।
उदाहरण के लिए, एक छेद जिसमें केवल सामग्री हटाने की आवश्यकता होती है, उस छेद से भिन्न उपकरण आवश्यकताएं हो सकती हैं जिसके लिए नियंत्रित अंतिम आयाम और सतह की स्थिति की आवश्यकता होती है।
यही कारण है कि ग्राइंडिंग हेड व्यास को एकमात्र विशिष्टता के बजाय संपूर्ण उपकरण चयन के एक भाग के रूप में माना जाना चाहिए।
मशीनीकृत की जा रही सिरेमिक सामग्री सीधे पीसने के व्यवहार को प्रभावित करती है। एल्यूमिना, ज़िरकोनिया, येट्रिया, सिलिकॉन कार्बाइड और सिलिकॉन नाइट्राइड में अलग-अलग कठोरता और यांत्रिक विशेषताएं हैं, इसलिए समान पीसने की स्थिति स्वचालित रूप से उन सभी पर लागू नहीं की जा सकती है।
एल्यूमिना और ज़िरकोनिया उच्च कठोरता और अच्छी आयामी स्थिरता के साथ इंजीनियरिंग सिरेमिक में व्यापक रूप से उपयोग किए जाते हैं। होल मशीनिंग के दौरान, ग्राइंडिंग हेड को अत्यधिक यांत्रिक भार उत्पन्न किए बिना सामग्री को नियंत्रित निष्कासन प्रदान करने की आवश्यकता होती है।
अपघर्षक स्थिति और ग्रिट आकार को केवल सामग्री के नाम के अनुसार चुनने के बजाय आवश्यक मशीनिंग परिणाम से मेल खाना चाहिए।
सिलिकॉन कार्बाइड और सिलिकॉन नाइट्राइड अपनी कठोरता और भंगुर व्यवहार के कारण पीसने की कठिन स्थिति पेश करते हैं। उपकरण की टूट-फूट और पीसने की स्थिरता पर अधिक ध्यान देने की आवश्यकता होती है, विशेष रूप से छोटे या अपेक्षाकृत गहरे छेदों की मशीनिंग करते समय।
इन सामग्रियों के लिए, हीरा पीसने वाले उपकरण सटीक सिरेमिक मशीनिंग के लिए आवश्यक घर्षण क्षमता प्रदान कर सकते हैं। वास्तविक उपकरण विनिर्देश को अभी भी मशीनिंग संचालन और उपकरण से मेल खाने की आवश्यकता है।
मुख्य बात यह है कि चयन प्रक्रिया की शुरुआत में सिरेमिक सामग्री पर विचार किया जाना चाहिए। एक पीसने वाला सिर जो एक भौतिक स्थिति के तहत अच्छा प्रदर्शन करता है वह दूसरे के साथ समान परिणाम प्रदान नहीं कर सकता है।
ग्रिट का आकार सामग्री हटाने और सतह की गुणवत्ता के बीच संतुलन को प्रभावित करता है। सेमीकंडक्टर सिरेमिक होल मशीनिंग के लिए, उपयुक्त ग्रिट मशीनिंग चरण और आवश्यक परिणाम पर निर्भर करता है।
मीजी के होल मशीनिंग ग्राइंडिंग हेड 100# से 600# तक ग्रिट आकार में उपलब्ध हैं।
अपेक्षाकृत मोटा ग्रिट मजबूत सामग्री हटाने की क्षमता प्रदान कर सकता है, जबकि अधिक नियंत्रित परिष्करण और सतह की गुणवत्ता की आवश्यकता होने पर महीन ग्रिट पर विचार किया जा सकता है। हालाँकि, ग्रिट आकार की व्याख्या एक निश्चित नियम के रूप में नहीं की जानी चाहिए जिसमें एक ग्रिट हमेशा एक मशीनिंग चरण से मेल खाती है।
सिरेमिक सामग्री, छेद आयाम, मशीनिंग भत्ता, उपकरण की स्थिति और आवश्यक सतह खत्म सभी उपयुक्त अपघर्षक विनिर्देश को प्रभावित करते हैं।
इस कारण से, निर्माताओं को ग्रिट चुनने से पहले आवश्यक छेद की गुणवत्ता को परिभाषित करना चाहिए। आक्रामक सामग्री हटाने के लिए चुना गया उपकरण अंतिम परिष्करण ऑपरेशन के लिए सही विकल्प नहीं हो सकता है।
छेद की गहराई एक और महत्वपूर्ण विचार है, खासकर जब मशीनिंग संकीर्ण या अपेक्षाकृत गहरे सिरेमिक छेद।
आवश्यक मशीनिंग क्षेत्र तक पहुंचने के लिए ग्राइंडिंग हेड को पर्याप्त प्रभावी कार्य लंबाई की आवश्यकता होती है। यदि प्रभावी लंबाई अपर्याप्त है, तो उपकरण छेद की पूरी गहराई को सही ढंग से संसाधित करने में सक्षम नहीं हो सकता है।
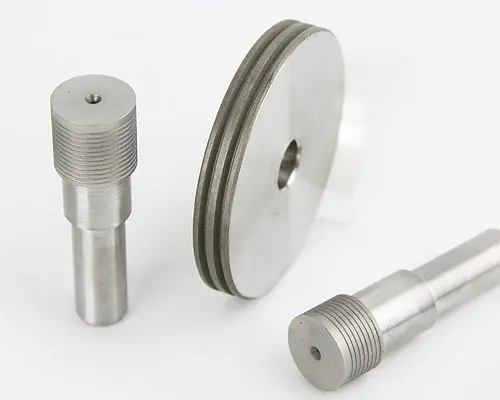
मीजी के होल मशीनिंग ग्राइंडिंग हेड Ø6 मिमी शैंक का उपयोग करते हैं, जिसकी प्रभावी लंबाई 2-20 मिमी और ग्राइंडिंग हेड व्यास Ø0.5-Ø5 मिमी है।
प्रभावी लंबाई को उपकरण की स्थिरता से स्वतंत्र रूप से नहीं माना जाना चाहिए। एक लंबा कार्यशील अनुभाग गहरे छेद के लिए आवश्यक पहुंच प्रदान कर सकता है, लेकिन उपकरण को वास्तविक मशीनिंग स्थितियों के तहत उपयुक्त कठोरता बनाए रखने की भी आवश्यकता होती है।
इसलिए, निर्माताओं को सिरेमिक होल ग्राइंडिंग टूल का चयन करने से पहले आवश्यक छेद गहराई और उपलब्ध प्रभावी लंबाई दोनों की जांच करनी चाहिए।
एक उपयुक्त ग्राइंडिंग हेड को अभी भी उपयुक्त प्रसंस्करण स्थितियों की आवश्यकता होती है। पीसने की गति, फ़ीड दर और पीसने की गहराई उपकरण पर रखे गए भार और सामग्री को हटाने के तरीके को प्रभावित करती है।
पीसने की गति अपघर्षक सतह और सिरेमिक वर्कपीस के बीच परस्पर क्रिया को प्रभावित करती है। परिचालन गति ग्राइंडिंग हेड और उपकरण के लिए उचित सीमा के भीतर रहनी चाहिए।
फ़ीड दर इस बात को प्रभावित करती है कि पीसने वाला सिर कितनी तेजी से सामग्री में प्रवेश करता है या उसके माध्यम से आगे बढ़ता है। अत्यधिक आक्रामक फ़ीड पीसने का भार बढ़ा सकता है, जबकि अत्यधिक रूढ़िवादी फ़ीड प्रसंस्करण दक्षता को कम कर सकता है।
पीसने की गहराई यह निर्धारित करती है कि प्रत्येक मशीनिंग ऑपरेशन के दौरान कितनी सामग्री निकाली जाती है। जब आयामी सटीकता और किनारे की गुणवत्ता महत्वपूर्ण हो तो छोटी नियंत्रित पीसने की गहराई उपयोगी हो सकती है।
मीजी की उत्पाद जानकारी में शामिल होल मशीनिंग ग्राइंडिंग हेड के लिए, ग्राइंडिंग गहराई 0.005–0.02 मिमी है। इस मान को प्रत्येक सिरेमिक होल मशीनिंग एप्लिकेशन के लिए सार्वभौमिक सेटिंग के बजाय निर्दिष्ट उत्पाद ऑपरेटिंग रेंज के रूप में माना जाना चाहिए।
अंतिम पैरामीटर सिरेमिक सामग्री, छेद ज्यामिति, उपकरण और वास्तविक मशीनिंग आवश्यकता के अनुसार स्थापित किए जाने चाहिए।
सभी सिरेमिक छेद बिल्कुल एक ही मशीनिंग ऑपरेशन के माध्यम से नहीं बनाए जाते हैं। इसलिए उपकरण का चयन करते समय आवश्यक ऑपरेशन पर विचार किया जाना चाहिए।
| मशीनिंग आवश्यकता | मुख्य उपकरण पर विचार |
|---|---|
| पेक ड्रिलिंग | छोटा व्यास, नियंत्रित फ़ीड, और स्थिर सामग्री निष्कासन |
| छेद पीसना | उपकरण का व्यास, ग्रिट आकार और आयामी नियंत्रण |
| छेद रीमिंग | सतह की गुणवत्ता और अंतिम छेद आयामों का नियंत्रण |
| ग्रूव ब्रोचिंग | उपकरण ज्यामिति और ग्रूव प्रोफाइल से मेल खाने की क्षमता |
मीजी के होल मशीनिंग ग्राइंडिंग हेड्स को पेक ड्रिलिंग, होल ग्राइंडिंग, होल रीमिंग और ग्रूव ब्रोचिंग सहित संचालन के लिए डिज़ाइन किया गया है। यह मशीनिंग विधि को चयन प्रक्रिया का एक महत्वपूर्ण हिस्सा बनाता है।
उदाहरण के लिए, केवल व्यास के आधार पर किसी उपकरण का चयन उस घटक के लिए पर्याप्त नहीं हो सकता है जिसमें छेद और खांचे दोनों हों। उपकरण ज्यामिति को मशीनीकृत की जा रही वास्तविक सुविधा के अनुरूप होना आवश्यक है।
उपकरण चयन का सेमीकंडक्टर सिरेमिक होल मशीनिंग में कई सामान्य समस्याओं से सीधा संबंध है।
छिलना तब हो सकता है जब पीसने की प्रक्रिया भंगुर सिरेमिक किनारे पर अत्यधिक या खराब नियंत्रित यांत्रिक बल लागू करती है। उपकरण का आकार, ग्रिट की स्थिति, पीसने की गहराई और फ़ीड दर सभी मशीनिंग लोड को प्रभावित करते हैं।
आयामी भिन्नता उपकरण के घिसाव, अनुपयुक्त उपकरण ज्यामिति, अस्थिर प्रसंस्करण स्थितियों या सामग्री हटाने के अपर्याप्त नियंत्रण के परिणामस्वरूप हो सकती है।
उपयुक्त व्यास और स्थिर कार्यशील ज्यामिति वाला ग्राइंडिंग हेड सुसंगत छेद आयामों को बनाए रखने के लिए बेहतर आधार प्रदान करता है।
सतह की गुणवत्ता अपघर्षक ग्रिट, उपकरण की स्थिति, मशीनिंग मापदंडों और सिरेमिक सामग्री से प्रभावित होती है। जब बेहतर फिनिश की आवश्यकता होती है, तो ग्रिट चयन और अंतिम मशीनिंग चरण पर अधिक ध्यान देने की आवश्यकता होती है।
समय के साथ उपकरण की टूट-फूट से काटने की प्रभावी स्थिति बदल जाती है। जैसे-जैसे अपघर्षक सतह बदलती है, सामग्री निष्कासन और आयामी प्रदर्शन भी बदल सकता है।
इसलिए जब उत्पादन के दौरान लगातार छेद की गुणवत्ता की आवश्यकता होती है तो नियमित उपकरण निरीक्षण महत्वपूर्ण होता है।
विभिन्न मशीनिंग आवश्यकताएँ ग्राइंडिंग हेड पर अलग-अलग प्राथमिकताएँ रखती हैं।
| सिरेमिक छेद की आवश्यकता | मुख्य चयन प्राथमिकता |
|---|---|
| छोटे व्यास का छेद | पीसने वाले सिर का व्यास और उपकरण की स्थिरता |
| गहरा गड्ढा | प्रभावी लंबाई और मशीनिंग स्थिरता |
| उच्च सतह गुणवत्ता | ग्रिट का आकार और नियंत्रित पीसने की स्थिति |
| कठोर सिरेमिक सामग्री | घर्षण प्रदर्शन और उपकरण पहनने का प्रतिरोध |
| जटिल छिद्र या नाली | उपकरण ज्यामिति और मशीनिंग विधि |
छोटे छिद्रों के लिए, व्यास और कठोरता पर विशेष ध्यान देने की आवश्यकता है। गहरे छिद्रों के लिए, प्रभावी लंबाई अधिक महत्वपूर्ण हो जाती है। जब सतह की गुणवत्ता मुख्य चिंता है, तो ग्रिट आकार और प्रक्रिया नियंत्रण पर एक साथ विचार करने की आवश्यकता है।
सिलिकॉन कार्बाइड जैसे कठोर सिरेमिक के लिए, अपघर्षक प्रदर्शन और उपकरण घिसाव का उत्पादन स्थिरता पर अधिक प्रभाव पड़ सकता है।
यह दृष्टिकोण एकल विनिर्देश से ग्राइंडिंग हेड का चयन करने से अधिक व्यावहारिक है। उपकरण को संपूर्ण मशीनिंग आवश्यकता से मेल खाना चाहिए।
हीरा पीसने वाले सिर का चयन करने से पहले, निर्माताओं को बुनियादी मशीनिंग जानकारी तैयार करनी चाहिए।
ये विवरण ग्राइंडिंग हेड चयन के लिए अधिक विश्वसनीय आधार प्रदान करते हैं और केवल एक पैरामीटर के अनुसार उपकरण चुनने के जोखिम को कम करते हैं।
डायमंड ग्राइंडिंग हेड सिरेमिक मशीनिंग अनुप्रयोगों की मांग के लिए उपयुक्त हैं क्योंकि डायमंड अपघर्षक कठोर सिरेमिक सामग्री के लिए आवश्यक काटने की क्षमता प्रदान करता है। छेद और मशीनिंग आवश्यकताओं के अनुसार विशिष्ट व्यास, ग्रिट आकार, प्रभावी लंबाई और ज्यामिति का चयन किया जाना चाहिए।
ग्राइंडिंग हेड का व्यास आवश्यक छेद आकार, मशीनिंग भत्ता, सामग्री और आयामी आवश्यकताओं से मेल खाना चाहिए। छोटे छेदों के लिए आम तौर पर छोटे-व्यास वाले उपकरणों की आवश्यकता होती है, जबकि मशीनिंग के दौरान उपकरण को अभी भी पर्याप्त स्थिरता बनाए रखनी चाहिए।
उपयुक्त ग्रिट सिरेमिक सामग्री, मशीनिंग चरण, सामग्री हटाने की आवश्यकता और आवश्यक सतह की गुणवत्ता पर निर्भर करता है। मीजी के होल मशीनिंग ग्राइंडिंग हेड 100#-600# ग्रिट का उपयोग करते हैं, जो विभिन्न सिरेमिक मशीनिंग आवश्यकताओं के लिए विकल्प प्रदान करते हैं।
एक ग्राइंडिंग हेड कई सिरेमिक सामग्रियों पर लागू हो सकता है, लेकिन समान उपकरण विनिर्देश और प्रसंस्करण स्थितियों को स्वचालित रूप से समान परिणाम प्रदान करने के लिए नहीं माना जाना चाहिए। प्रत्येक अनुप्रयोग के लिए सामग्री की कठोरता, भंगुरता, छेद ज्यामिति, ग्रिट आकार और मशीनिंग मापदंडों का मूल्यांकन किया जाना चाहिए।
सेमीकंडक्टर सिरेमिक होल मशीनिंग के लिए ग्राइंडिंग हेड का चयन करने के लिए सामग्री, ज्यामिति, उपकरण और प्रक्रिया संबंधी विचारों के संयोजन की आवश्यकता होती है। छेद का व्यास, छेद की गहराई, सिरेमिक सामग्री, ग्रिट आकार, प्रभावी लंबाई, मशीनिंग विधि और उपकरण की स्थिति सभी अंतिम चयन को प्रभावित करते हैं।
एक व्यावहारिक चयन प्रक्रिया वास्तविक छेद मशीनिंग आवश्यकता से शुरू होती है और फिर उस आवश्यकता के लिए ग्राइंडिंग हेड विनिर्देश से मेल खाती है। यह दृष्टिकोण सामग्री हटाने, छेद आयाम, किनारे की गुणवत्ता, सतह खत्म और उपकरण स्थिरता पर बेहतर नियंत्रण प्रदान करता है।
सेमीकंडक्टर सिरेमिक घटकों को संसाधित करने वाले निर्माताओं के लिए, सही ग्राइंडिंग हेड उपलब्ध सबसे छोटा या सबसे आक्रामक उपकरण नहीं है। अधिक महत्वपूर्ण विचार यह है कि क्या उपकरण विनिर्देश और मशीनिंग स्थितियां तैयार घटक की सामग्री, ज्यामिति और गुणवत्ता आवश्यकताओं के लिए उपयुक्त हैं।