Sep 03,2026
डिस्प्ले ग्लास के लिए ग्राइंडिंग व्हील: एज प्रोसेसिंग में प्रमुख कारक
सटीक ग्लास प्रसंस्करण में ग्लास एज चिपिंग एक आम गुणवत्ता समस्या है। छोटे चिप्स, सूक्ष्म दरारें, खुरदरे किनारे और अनियमित प्रोफ़ाइल तब दिखाई दे सकती हैं जब पीसने की प्रक्रिया कांच सामग्री, पीसने वाले पहिये, उपकरण या प्रसंस्करण मापदंडों से ठीक से मेल नहीं खाती है। फोटोवोल्टिक, उपकरण, या ऑटोमोटिव ग्लास का प्रसंस्करण करने वाले निर्माताओं के लिए, ये दोष किनारे की गुणवत्ता, आयामी स्थिरता, उत्पादन उपज और पुन: कार्य दर को प्रभावित कर सकते हैं।
इसका कारण हमेशा पीसने वाला पहिया ही नहीं होता। डायमंड ग्रिट का आकार, व्हील घिसाव, व्हील प्रोफ़ाइल, पीसने का दबाव, फ़ीड दर, पीसने की गहराई, मशीन कंपन, व्हील रनआउट और शीतलन की स्थिति सभी परिणाम को प्रभावित कर सकते हैं। इसलिए ग्लास एज चिपिंग के लिए एक व्यवस्थित दृष्टिकोण के लिए एकल पैरामीटर के बजाय पूरी पीसने की प्रक्रिया पर विचार करने की आवश्यकता है।
यह मार्गदर्शिका ग्लास पीसने के दौरान छिलने के मुख्य कारणों, समस्या के स्रोत की पहचान कैसे करें और अधिक स्थिर किनारे प्रसंस्करण के लिए उपयुक्त ग्लास ग्राइंडिंग व्हील का चयन कैसे करें, बताती है।
कांच का छिलना तब होता है जब सामग्री नियंत्रित पीसने की प्रक्रिया में हटाए जाने के बजाय किनारे से टूट जाती है। क्योंकि कांच भंगुर होता है, अत्यधिक यांत्रिक तनाव पीसने वाले क्षेत्र के आसपास स्थानीय क्षति पैदा कर सकता है। क्षति की गंभीरता छोटे किनारे के चिप्स से लेकर दिखाई देने वाली दरारें या अनियमित किनारे प्रोफ़ाइल तक हो सकती है।
कांच के किनारे के छिलने के सामान्य लक्षणों में शामिल हैं:
दोष का स्थान और स्वरूप उपयोगी सुराग प्रदान कर सकता है। किनारे के विशेष खंडों पर केंद्रित चिपिंग व्हील प्रोफ़ाइल, मशीन संरेखण, या स्थानीय पीसने की स्थिति के साथ किसी समस्या का संकेत दे सकती है। पूरे किनारे पर अधिक लगातार क्षति पहिया विनिर्देश, ग्रिट चयन, फ़ीड दर या पीसने के दबाव की ओर इशारा कर सकती है।
इस कारण से, ऑपरेटरों को तुरंत यह नहीं मान लेना चाहिए कि दोषपूर्ण ग्लास ग्राइंडिंग व्हील ही एकमात्र कारण है। पीसने वाले पहिये, मशीन, कांच की विशेषताओं और प्रक्रिया मापदंडों पर एक साथ विचार करने की आवश्यकता है।
कांच का छिलना आमतौर पर पीसने की क्रिया और कांच के किनारे की ताकत के बीच असंतुलन के कारण होता है। जब अपघर्षक कटाई बहुत आक्रामक, अस्थिर, या अनुप्रयोग से खराब रूप से मेल खाती है, तो पीसने वाला बल नियंत्रित धार उत्पन्न करने के बजाय अवांछित फ्रैक्चर का कारण बन सकता है।
कांच के किनारे से सामग्री को कैसे हटाया जाता है, इस पर पीसने वाले पहिये का सीधा प्रभाव पड़ता है। एक पहिये को कांच के प्रकार, मोटाई, आवश्यक किनारे की ज्यामिति, प्रसंस्करण उपकरण और वांछित फिनिश से मेल खाना चाहिए। अनुपयुक्त पहिया विनिर्देश का उपयोग करने से पीसने की प्रक्रिया कम स्थिर हो सकती है और किनारे के दोषों का खतरा बढ़ सकता है।
एक उपयुक्त ग्लास ग्राइंडिंग व्हील को ग्राइंडिंग चक्र के दौरान अपने इच्छित आकार और काटने की विशेषताओं को बनाए रखते हुए नियंत्रित अपघर्षक क्रिया प्रदान करनी चाहिए। डायमंड ग्रिट आकार, बॉन्ड विशेषताएँ, व्हील प्रोफ़ाइल और व्हील आयाम जैसे कारक सभी प्रभावित करते हैं कि अपघर्षक ग्लास के साथ कैसे इंटरैक्ट करता है।
यह विशेष रूप से महत्वपूर्ण है जब विभिन्न एप्लिकेशन काफी भिन्न प्रसंस्करण स्थितियों का उपयोग करते हैं। उच्च-मात्रा फोटोवोल्टिक ग्लास पीसने से स्थिर उच्च गति प्रसंस्करण और लंबे पहिया जीवन को प्राथमिकता दी जा सकती है, जबकि ऑटोमोटिव ग्लास को किनारे प्रोफ़ाइल और आकार प्रतिधारण पर अधिक ध्यान देने की आवश्यकता हो सकती है।
विभिन्न ग्लास अनुप्रयोगों और उपकरण कॉन्फ़िगरेशन के लिए, मीजी पीवी ग्लास, उपकरण ग्लास और ऑटोमोटिव ग्लास ग्राइंडिंग आवश्यकताओं को कवर करने वाले ग्लास प्रोसेसिंग ग्राइंडिंग व्हील्स की एक श्रृंखला प्रदान करता है।
डायमंड ग्रिट का आकार पीसने वाले पहिये द्वारा उत्पादित काटने के व्यवहार और सतह की फिनिश को प्रभावित करता है। एक ग्रिट विनिर्देश जो अनुप्रयोग के लिए बहुत आक्रामक है, स्थानीयकृत यांत्रिक तनाव को बढ़ा सकता है, जबकि एक विनिर्देश जो बहुत बढ़िया है वह आवश्यक सामग्री हटाने की दक्षता प्रदान नहीं कर सकता है।
इसलिए उपयुक्त ग्रिट पर कांच की मोटाई, किनारे की ज्यामिति, आवश्यक फिनिश, पीसने की गति और सामग्री हटाने की आवश्यकताओं के साथ विचार किया जाना चाहिए। केवल वांछित सतह स्वरूप के आधार पर ग्रिट का चयन करना पर्याप्त नहीं है।
उदाहरण के लिए, उच्च सामग्री निष्कासन पर केंद्रित उत्पादन लाइनों को सटीक अनुप्रयोगों से भिन्न अपघर्षक विनिर्देश की आवश्यकता हो सकती है जहां किनारे की समाप्ति और आयामी स्थिरता अधिक महत्वपूर्ण है। ग्रिट आकार और पीसने के प्रदर्शन के बीच का संबंध पहिया की स्थिति और प्रक्रिया मापदंडों से भी निकटता से जुड़ा हुआ है।
यही कारण है कि हीरा अपघर्षक चयन एक अलग खरीद निर्णय के बजाय हीरा पीसने वाले पहिया विनिर्देश का एक महत्वपूर्ण हिस्सा है।
पीसने का दबाव यह निर्धारित करता है कि अपघर्षक कांच की सतह से कितनी मजबूती से संपर्क करता है। अत्यधिक दबाव पीसने वाले इंटरफ़ेस पर यांत्रिक भार को बढ़ा सकता है और भंगुर कांच के किनारे को छिलने के प्रति अधिक संवेदनशील बना सकता है।
जब दबाव बहुत अधिक होता है, तो पहिया कांच के किनारे की तुलना में अधिक आक्रामक तरीके से सामग्री को हटा सकता है। पतले कांच को संसाधित करते समय या जब पीसने के ऑपरेशन में अपेक्षाकृत बड़ी मात्रा में सामग्री को हटाना शामिल होता है तो यह विशेष रूप से ध्यान देने योग्य हो सकता है।
इसलिए पीसने के दबाव को पहिया विनिर्देश, कांच की मोटाई, पीसने की गहराई, फ़ीड दर और उपकरण विन्यास के अनुसार नियंत्रित किया जाना चाहिए। यदि उत्पादन गति या सामग्री हटाने की आवश्यकताओं में बदलाव के बाद छिल दिखाई देती है, तो पहिया को एकमात्र चर मानने के बजाय पीसने के दबाव को समस्या निवारण प्रक्रिया का हिस्सा माना जाना चाहिए।
फ़ीड दर और पहिया गति इस बात पर प्रभाव डालती है कि अपघर्षक कांच के किनारे के एक विशेष खंड के संपर्क में कितने समय तक रहता है और पीसने की प्रक्रिया के प्रत्येक चरण के दौरान कितनी सामग्री को हटाया जाना चाहिए।
अत्यधिक उच्च फ़ीड दर ग्राइंडिंग व्हील और कांच के किनारे पर रखे गए भार को बढ़ा सकती है। यदि पहिया विनिर्देश या मशीन कॉन्फ़िगरेशन बढ़ी हुई उत्पादन दर के तहत स्थिर पीसने को बनाए नहीं रख सकता है, तो किनारे के दोष अधिक ध्यान देने योग्य हो सकते हैं।
साथ ही, फ़ीड दर कम करना स्वचालित रूप से सही समाधान नहीं है। उत्पादन दक्षता, पहिया विशेषताएँ, कांच की मोटाई और इच्छित पीसने के परिणाम सभी पर एक साथ विचार करने की आवश्यकता है। एक स्थिर प्रक्रिया वह है जिसमें पीसने वाला पहिया अत्यधिक स्थानीय तनाव पैदा किए बिना लगातार घर्षण संपर्क बनाए रख सकता है।
यह संतुलन उच्च-मात्रा वाले ग्लास प्रसंस्करण में विशेष रूप से महत्वपूर्ण है, जहां उत्पादन लाइनों को कुशल सामग्री हटाने और लगातार किनारे की गुणवत्ता दोनों की आवश्यकता होती है।
पीसने की गहराई यह निर्धारित करती है कि प्रत्येक पास के दौरान कितनी सामग्री निकाली जाती है। यदि गहराई अत्यधिक है, तो पीसने वाले पहिये को एक ही बार में अधिक सामग्री हटानी होगी, जिससे पीसने का भार और स्थानीय तनाव की संभावना बढ़ जाएगी।
मोटे कांच को संसाधित करते समय, बड़े किनारे के भत्ते को सही करते समय, या भारी सामग्री को हटाने के लिए पीसने की प्रक्रिया का उपयोग करते समय जोखिम अधिक महत्वपूर्ण हो सकता है। एकल आक्रामक पीसने के चरण पर निर्भर रहने के बजाय, सामग्री निष्कासन को अधिक लगातार वितरित करने के लिए प्रक्रिया को समायोजित करने की आवश्यकता हो सकती है।
इसलिए पीसने की गहराई को पहिया की तीव्रता, ग्रिट आकार, फ़ीड दर और मशीन स्थिरता के साथ-साथ ध्यान में रखा जाना चाहिए। यदि प्रति पास हटाई गई सामग्री की मात्रा बदलने के बाद छिलने में वृद्धि होती है, तो जांच के लिए पीसने की गहराई एक महत्वपूर्ण पैरामीटर है।
एक पीसने वाला पहिया अपने पूरे सेवा जीवन में बिल्कुल एक जैसी स्थिति बनाए नहीं रखता है। जैसे-जैसे अपघर्षक प्रदर्शन बदलता है, समान पीसने के परिणाम को प्राप्त करने के लिए पहिया को अधिक बल की आवश्यकता हो सकती है। घिसाव पहिये की इच्छित प्रोफ़ाइल और आयामी स्थिरता को भी प्रभावित कर सकता है।
एक घिसा हुआ पहिया असंगत किनारे की गुणवत्ता उत्पन्न कर सकता है, खासकर जब प्रक्रिया के लिए एक विशिष्ट किनारे की ज्यामिति की आवश्यकता होती है। यदि नए पहिये को स्थापित करने के तुरंत बाद दिखाई देने के बजाय विस्तारित उत्पादन के बाद चिपिंग धीरे-धीरे खराब हो जाती है, तो पहिये की टूट-फूट की जाँच की जानी चाहिए।
सेवा जीवन के साथ-साथ पहिये की स्थिति पर भी विचार किया जाना चाहिए। एक लंबे समय तक चलने वाला पहिया तभी मूल्यवान होता है जब वह अपने उपयोग योग्य जीवन भर स्थिर पीसने के प्रदर्शन को बनाए रख सकता है। सटीक अनुप्रयोगों के लिए, प्रोफ़ाइल प्रतिधारण और लगातार अपघर्षक क्रिया उतनी ही महत्वपूर्ण हो सकती है जितनी प्रतिस्थापन से पहले संसाधित ग्लास की कुल मात्रा।
व्हील प्रोफ़ाइल को ग्लास उत्पाद के लिए आवश्यक किनारे की ज्यामिति के अनुरूप होना चाहिए। यदि प्रोफ़ाइल इच्छित किनारे से ठीक से मेल नहीं खाती है, तो पहिया और कांच के बीच संपर्क अस्थिर या असमान हो सकता है।
यह विशेष रूप से ऑटोमोटिव ग्लास के लिए प्रासंगिक है, जहां विभिन्न उत्पादों को विशिष्ट किनारे कॉन्फ़िगरेशन की आवश्यकता हो सकती है। गोल, सीढ़ी, सपाट या वी-प्रकार की प्रोफाइल में पीसने के दौरान अलग-अलग संपर्क स्थितियां शामिल हो सकती हैं।
इसलिए एक प्रोफ़ाइल-विशिष्ट ऑटोमोटिव ग्लास ग्राइंडिंग व्हील को आवश्यक प्रसंस्करण ज्यामिति और उपकरण कॉन्फ़िगरेशन के अनुसार चुना जा सकता है। उचित प्रोफ़ाइल मिलान लगातार संपर्क बनाए रखने में मदद करता है और स्थिर एज प्रोसेसिंग का समर्थन करता है।
यदि मशीन स्थिर स्थिति में काम नहीं कर रही है तो एक उपयुक्त ग्राइंडिंग व्हील भी खराब परिणाम दे सकता है। अत्यधिक कंपन, स्पिंडल रनआउट, अनुचित व्हील माउंटिंग, या संरेखण समस्याएं अपघर्षक और कांच के बीच असंगत संपर्क का कारण बन सकती हैं।
परिणामी भिन्नता स्थानीयकृत छिलने, असमान किनारे खत्म होने या असंगत आयामों के रूप में प्रकट हो सकती है। यदि किसी विशेष स्थिति में कोई दोष बार-बार दिखाई देता है या पहिया को फिर से स्थापित करने पर बदलता है, तो मशीन की स्थिति की जांच की जानी चाहिए।
व्हील संतुलन और माउंटिंग सटीकता भी महत्वपूर्ण हैं। पीसने की प्रणाली को सुचारू रूप से घुमाने की आवश्यकता होती है ताकि अपघर्षक पूरी प्रक्रिया के दौरान कांच के साथ अनुमानित संपर्क बनाए रखे।
पीसने से संपर्क क्षेत्र में गर्मी उत्पन्न होती है। यदि शीतलन अपर्याप्त है, तो पीसने की प्रक्रिया कम स्थिर हो सकती है और थर्मल प्रभाव कांच के किनारे पर पहले से मौजूद यांत्रिक तनाव को बढ़ा सकते हैं।
पीसने की गति, फ़ीड दर, पहिया की स्थिति और सामग्री हटाने के साथ-साथ शीतलन स्थितियों पर विचार किया जाना चाहिए। उच्च दक्षता वाले अनुप्रयोगों में, शीतलन प्रणाली की समीक्षा किए बिना केवल उत्पादन की गति बढ़ाने से समग्र पीसने की स्थिति बदल सकती है।
एक स्थिर शीतलन प्रक्रिया लगातार पीसने की स्थिति को बनाए रखने में मदद करती है और विशेष रूप से निरंतर उत्पादन के दौरान अनुमानित बढ़त गुणवत्ता का समर्थन करती है।
जब कांच का किनारा छिलता हुआ दिखाई देता है, तो एक ही समय में कई चर बदलने से वास्तविक कारण की पहचान करना मुश्किल हो सकता है। एक अधिक प्रभावी तरीका ग्राइंडिंग व्हील, उपकरण, प्रसंस्करण मापदंडों और ग्लास विशेषताओं की व्यवस्थित रूप से जांच करना है।
चिपिंग समस्या का निवारण करते समय, ऑपरेटरों को पहले यह जांचना चाहिए:
पहला कदम आमतौर पर यह निर्धारित करना चाहिए कि क्या दोष नया है या धीरे-धीरे बढ़ गया है। पहिया बदलने के तुरंत बाद दिखाई देने वाली चिपिंग एक विनिर्देश, प्रोफ़ाइल, माउंटिंग या प्रक्रिया-मिलान समस्या का सुझाव दे सकती है। धीरे-धीरे विकसित होने वाली चिपिंग पहिए के खराब होने, प्रोफ़ाइल के ख़राब होने या प्रक्रिया की बदलती स्थितियों का संकेत दे सकती है।
दोष का पैटर्न भी उपयोगी है. किसी विशेष क्षेत्र में केंद्रित क्षति मशीन संरेखण, पहिया प्रोफ़ाइल, या स्थानीय संपर्क स्थितियों की ओर इशारा कर सकती है। संसाधित किनारे पर लगातार चिपिंग के लिए ग्रिट चयन, पीसने का दबाव, फ़ीड दर या पहिया की स्थिति की बारीकी से जांच की आवश्यकता हो सकती है।
एक नियंत्रित समस्या निवारण प्रक्रिया यह निर्धारित करना आसान बनाती है कि ग्राइंडिंग व्हील, मशीन या प्रसंस्करण मापदंडों को समायोजन की आवश्यकता है या नहीं।
छिलने को कम करने के लिए केवल पीसने की गति को कम करने से कहीं अधिक की आवश्यकता होती है। पीसने वाले पहिये और प्रसंस्करण की स्थितियों को ग्लास अनुप्रयोग से मेल खाने की आवश्यकता है ताकि किनारे पर अत्यधिक तनाव पैदा किए बिना सामग्री को कुशलतापूर्वक हटाया जा सके।
ग्लास पीसने की प्रक्रिया को अनुकूलित करते समय कई कारकों पर एक साथ विचार किया जाना चाहिए:
ग्लास ग्राइंडिंग व्हील का चयन एकल विशिष्टता के बजाय अनुप्रयोग से शुरू होना चाहिए। ग्लास का प्रकार, मोटाई, किनारे की ज्यामिति, मशीन कॉन्फ़िगरेशन, आवश्यक फिनिश और उत्पादन की गति सभी उपयुक्त पहिया डिजाइन को प्रभावित करते हैं।
उदाहरण के लिए, उच्च-मात्रा वाले पीवी ग्लास प्रसंस्करण के लिए उपयोग किए जाने वाले पहिये को तीक्ष्णता, स्थिर किनारे की गुणवत्ता और सेवा जीवन को प्राथमिकता देने की आवश्यकता हो सकती है। उपकरण का ग्लास परिशुद्धता, प्रोफ़ाइल प्रतिधारण और गहरी या भारी पीसने पर अधिक जोर दे सकता है। ऑटोमोटिव ग्लास को विशिष्ट प्रोफाइल और स्थिर आकार प्रतिधारण की आवश्यकता हो सकती है।
इसलिए सही पहिये को धार की गुणवत्ता के साथ पीसने की दक्षता को संतुलित करने की आवश्यकता है। एक विनिर्देश जो एक एप्लिकेशन में अच्छी तरह से काम करता है उसे सामग्री और प्रसंस्करण आवश्यकताओं में अंतर पर विचार किए बिना स्वचालित रूप से दूसरे एप्लिकेशन में स्थानांतरित नहीं किया जाना चाहिए।
डायमंड ग्रिट का चयन सामग्री हटाने और किनारे की फिनिश के बीच आवश्यक संतुलन के अनुसार किया जाना चाहिए। मोटे अपघर्षक सामग्री को अधिक आक्रामक तरीके से हटाने में सहायता कर सकते हैं, जबकि अधिक नियंत्रित पीसने की क्रिया और फिनिश की आवश्यकता होने पर महीन अपघर्षक का उपयोग किया जा सकता है।
हालाँकि, ग्रिट आकार पर स्वतंत्र रूप से विचार नहीं किया जाना चाहिए। ग्लास की मोटाई, व्हील प्रोफ़ाइल, फ़ीड दर, पीसने की गहराई, मशीन की स्थिति और आवश्यक किनारे की गुणवत्ता सभी अंतिम परिणाम को प्रभावित करते हैं।
जब छिलन मौजूद हो, तो ग्रिट बदलने से मदद मिल सकती है, लेकिन इसका मूल्यांकन अन्य पीसने वाले मापदंडों के साथ मिलकर किया जाना चाहिए। एक उपयुक्त ग्रिट विनिर्देश अत्यधिक दबाव, गलत फ़ीड दर, व्हील रनआउट, या अनुपयुक्त प्रोफ़ाइल के लिए अनिश्चित काल तक क्षतिपूर्ति नहीं कर सकता है।
व्हील प्रोफ़ाइल विशेष रूप से महत्वपूर्ण हो जाती है जब ग्लास को एक विशिष्ट किनारे ज्यामिति की आवश्यकता होती है। व्हील प्रोफ़ाइल और वांछित किनारे के बीच एक बेमेल असमान संपर्क उत्पन्न कर सकता है और आयामी सटीकता और किनारे की गुणवत्ता दोनों को प्रभावित कर सकता है।
ऑटोमोटिव ग्लास के लिए, प्रोफ़ाइल आवश्यकताओं में वी-प्रकार, गोल किनारा, सीढ़ी किनारा, या फ्लैट किनारा कॉन्फ़िगरेशन शामिल हो सकते हैं। इसलिए पीसने वाले पहिये को इच्छित ज्यामिति और प्रसंस्करण के लिए उपयोग किए जाने वाले उपकरण से मेल खाना चाहिए।
एक उचित रूप से चयनित ऑटोमोटिव ग्लास ग्राइंडिंग व्हील स्थिर प्रसंस्करण का समर्थन कर सकता है जहां प्रोफ़ाइल सटीकता और आकार प्रतिधारण महत्वपूर्ण विचार हैं।
पीसने के मापदंडों को अलग-अलग के बजाय समूह के रूप में समायोजित किया जाना चाहिए। फ़ीड दर, पीसने की गहराई, दबाव और पहिया गति एक दूसरे को प्रभावित करते हैं, और एक पैरामीटर को बदलने से समग्र पीसने की स्थिति बदल सकती है।
यदि उत्पादन की गति बढ़ने के बाद चिपिंग बढ़ जाती है, तो यह निर्धारित करने के लिए पहिया और प्रक्रिया का मूल्यांकन करने की आवश्यकता है कि नई फ़ीड दर उपयुक्त रहेगी या नहीं। इसी तरह, पीसने की गहराई और पहिए की स्थिति की समीक्षा किए बिना सामग्री हटाने से कांच के किनारे पर भार बढ़ सकता है।
इसलिए प्रक्रिया अनुकूलन को सामग्री हटाने, पहिया प्रदर्शन और मशीन क्षमता के बीच एक स्थिर संबंध बनाए रखने पर ध्यान केंद्रित करना चाहिए।
लगातार ग्लास एज ग्राइंडिंग के लिए मशीन की स्थिरता आवश्यक है। अत्यधिक कंपन या व्हील रनआउट उतार-चढ़ाव वाली संपर्क स्थितियां पैदा कर सकता है, तब भी जब व्हील विनिर्देश स्वयं उपयुक्त हो।
व्हील माउंटिंग, स्पिंडल स्थिति, संरेखण और मशीन कंपन की नियमित जांच से असंगत किनारे की गुणवत्ता के यांत्रिक कारणों की पहचान करने में मदद मिल सकती है। जब सुचारू और स्थिर पहिया घुमाव की आवश्यकता होती है तो गतिशील संतुलन भी प्रासंगिक होता है।
ये जाँचें विशेष रूप से महत्वपूर्ण होती हैं जब एक नया पहिया अप्रत्याशित परिणाम देता है या जब एक ही पीसने वाला पहिया विभिन्न मशीनों पर अलग-अलग प्रदर्शन करता है।
विभिन्न ग्लास अनुप्रयोग पीसने की प्रक्रिया पर अलग-अलग मांग रखते हैं। एक पहिया विनिर्देश जो फोटोवोल्टिक ग्लास पर प्रभावी ढंग से कार्य करता है, ऑटोमोटिव या उपकरण ग्लास पर दक्षता, प्रोफ़ाइल नियंत्रण और फिनिश का समान संतुलन प्रदान नहीं कर सकता है।
निम्नलिखित तुलना मुख्य विचारों का सारांश प्रस्तुत करती है:
| ग्लास अनुप्रयोग | मुख्य पीसने की आवश्यकताएँ | मुख्य पहिया संबंधी विचार | उपयुक्त उत्पाद |
|---|---|---|---|
| पीवी ग्लास | उच्च दक्षता, स्थिर बढ़त गुणवत्ता, लंबी सेवा जीवन | धैर्य, प्रोफ़ाइल, कुशाग्रता, मशीन अनुकूलता | पीवी ग्लास ग्राइंडिंग व्हील |
| उपकरण ग्लास | परिशुद्धता, प्रोफ़ाइल प्रतिधारण, भारी या गहरी पीसना | कुशाग्रता, आयामी स्थिरता, सेवा जीवन | उपकरण ग्लास ग्राइंडिंग व्हील |
| Automotive Glass | Edge profile accuracy, shape retention, stable processing | Wheel profile, grit, equipment compatibility | Automotive Glass Grinding Wheel· |
Photovoltaic glass production often emphasizes high throughput and consistent edge quality. Grinding wheels used on PV processing lines therefore need to maintain stable abrasive performance while supporting efficient edge grinding.
Meijie's PV Glass Grinding Wheel uses diamond as the core abrasive and is available with bronze alloy bonding. The product is intended for photovoltaic glass edge grinding and is compatible with mainstream equipment from manufacturers such as Bottero, KLW, Yihai, Demai, and Faborman.
The wheel supports glass thicknesses from 2 to 18 mm, with diamond grit sizes from 80# to 400#. Its stated processing capability includes edge grinding speeds of 10–18 meters per minute, while service life can exceed 60,000 meters per slot in applicable configurations.
For production environments where edge defects can affect yield and downstream processing, a low chipping photovoltaic glass grinding wheel can be considered as part of a broader approach combining appropriate wheel specification and optimized process parameters.
Appliance glass processing may require a combination of high material removal, dimensional stability, profile retention, and controlled edge quality. Some applications also involve deep-cut or creep-feed grinding, making wheel sharpness and structural stability important considerations.
Meijie's Appliance Glass Grinding Wheel is developed for CNC machining centers and various glass edging machines. It uses diamond abrasives with bonds such as bronze alloy and is manufactured through vacuum hot-press sintering at 800–1000°C.
The product supports glass thicknesses from 2 to 18 mm and diamond grit sizes from 80# to 400#. Its design emphasizes sharpness, form stability, and long service life, with a stated service life exceeding 20,000 meters.
For applications where consistent profile retention and controlled material removal are important, the grinding wheel should be selected according to the equipment, glass thickness, grinding depth, and required edge finish rather than relying on a universal wheel specification.
Automotive glass processing places particular importance on edge geometry, dimensional accuracy, and shape retention. The wheel needs to maintain a stable profile while processing the required edge shape and working with the intended glass thickness.
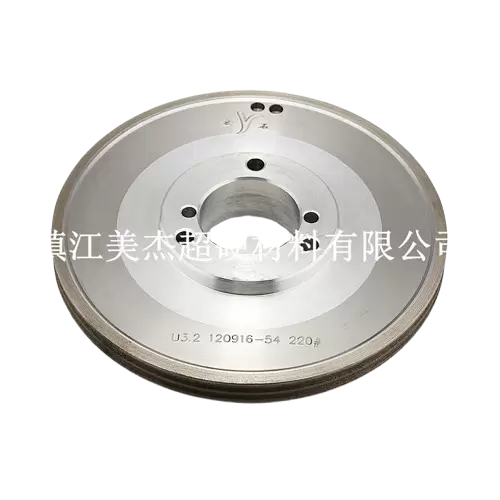
Meijie's Automotive Glass Grinding Wheel uses diamond as the core abrasive and an M-type binder. It is customized for glass edging machines from brands such as Bandong and Baichao and supports different edge configurations, including V-type, round edge, ladder edge, and flat edge applications.
उपलब्ध विशिष्टताओं में विभिन्न उत्पाद मॉडलों में 150 से 248 मिमी तक बाहरी व्यास शामिल हैं, सूचीबद्ध कॉन्फ़िगरेशन में डायमंड ग्रिट आकार 150# से 400# तक हैं।
मांग वाले ऑटोमोटिव अनुप्रयोगों के लिए, अधिक सुसंगत किनारे की गुणवत्ता प्राप्त करने के लिए कम चिपिंग ऑटोमोटिव ग्लास ग्राइंडिंग व्हील का व्हील प्रोफाइल, उपकरण अनुकूलता, ग्रिट आकार और प्रसंस्करण मापदंडों के साथ मूल्यांकन किया जा सकता है।
सबसे उपयुक्त ग्राइंडिंग व्हील केवल ग्लास श्रेणी के बजाय वास्तविक प्रसंस्करण आवश्यकताओं पर निर्भर करता है।
पीवी ग्लास के लिए, उत्पादन दक्षता, स्थिर किनारे की गुणवत्ता, तीक्ष्णता, मशीन अनुकूलता और सेवा जीवन महत्वपूर्ण विचार हैं। पहिया विनिर्देश को उत्पादन लाइन की आवश्यक गति और कांच की मोटाई का समर्थन करना चाहिए।
उपकरण ग्लास के लिए, परिशुद्धता, प्रोफ़ाइल प्रतिधारण, आयामी स्थिरता और सामग्री हटाने की क्षमता पर अधिक जोर दिया जा सकता है, विशेष रूप से गहरे-कट या भारी पीसने वाले अनुप्रयोगों में।
ऑटोमोटिव ग्लास के लिए, किनारे की ज्यामिति और आकार प्रतिधारण विशेष रूप से महत्वपूर्ण हो जाते हैं। व्हील प्रोफाइल को आवश्यक किनारे के अनुरूप होना चाहिए, जबकि अपघर्षक विनिर्देश को स्थिर प्रसंस्करण और लगातार आयामी सटीकता का समर्थन करना चाहिए।
तीनों अनुप्रयोगों में, मशीन की स्थिति और प्रक्रिया मापदंडों के साथ ग्राइंडिंग व्हील चयन पर एक साथ विचार किया जाना चाहिए। एक उच्च-गुणवत्ता वाला पहिया अत्यधिक पीसने के दबाव, अनुपयुक्त फ़ीड दर, मशीन कंपन, या गलत व्हील माउंटिंग के लिए पूरी तरह से क्षतिपूर्ति नहीं कर सकता है।
जब पीसने के दौरान उत्पन्न यांत्रिक तनाव कांच के किनारे की ताकत से अधिक हो जाता है तो कांच टूट सकता है। एक अनुपयुक्त पीसने वाला पहिया, अत्यधिक पीसने का दबाव, उच्च फ़ीड दर, अत्यधिक पीसने की गहराई, पहिया घिसाव, कंपन, या अनुचित पहिया प्रोफ़ाइल सभी अस्थिर किनारे पीसने की स्थिति में योगदान कर सकते हैं।
हाँ। डायमंड ग्रिट का आकार अपघर्षक काटने के व्यवहार और सामग्री को हटाने को प्रभावित करता है। यदि ग्रिट कांच की मोटाई, आवश्यक किनारे की फिनिश और पीसने की स्थिति के लिए उपयुक्त नहीं है, तो प्रक्रिया बहुत आक्रामक या अक्षम हो सकती है। ग्रिट का चयन व्हील प्रोफाइल, ग्राइंडिंग पैरामीटर्स और मशीन कॉन्फ़िगरेशन के साथ किया जाना चाहिए।
चिपिंग को अक्सर उपयुक्त ग्लास ग्राइंडिंग व्हील का चयन करके, एप्लिकेशन के लिए डायमंड ग्रिट आकार से मेल खाते हुए, फ़ीड दर और ग्राइंडिंग दबाव को नियंत्रित करके, सही व्हील प्रोफाइल बनाए रखते हुए और मशीन कंपन और रनआउट की जांच करके कम किया जा सकता है। स्थिर शीतलन और नियमित पहिया-स्थिति जांच भी महत्वपूर्ण हैं।
घिसा हुआ ग्राइंडिंग व्हील असंगत किनारे की गुणवत्ता में योगदान कर सकता है क्योंकि समय के साथ अपघर्षक तीक्ष्णता और प्रोफ़ाइल स्थिरता बदल सकती है। यदि पहिया के उपयोग योग्य जीवन के अंत के करीब पहुंचने पर छिलना अधिक गंभीर हो जाता है, तो पीसने के मापदंडों और मशीन की स्थिरता के साथ पहिया की स्थिति की जांच की जानी चाहिए।
चयन में ग्लास के प्रकार, मोटाई, किनारे की ज्यामिति, मशीन कॉन्फ़िगरेशन, आवश्यक फिनिश, उत्पादन गति और अपेक्षित पहिया जीवन पर विचार करना चाहिए। पीवी ग्लास प्रसंस्करण उच्च दक्षता और स्थिर किनारे की गुणवत्ता को प्राथमिकता दे सकता है, जबकि ऑटोमोटिव ग्लास को अक्सर प्रोफ़ाइल सटीकता और आकार प्रतिधारण पर अधिक ध्यान देने की आवश्यकता होती है।
पीसने के दौरान कांच का छिलना शायद ही किसी एक कारण से होता है। ग्लास एज चिपिंग को ग्राइंडिंग व्हील चयन, डायमंड ग्रिट आकार, व्हील वियर, व्हील प्रोफ़ाइल, ग्राइंडिंग दबाव, फ़ीड दर, ग्राइंडिंग गहराई, मशीन कंपन, रनआउट और शीतलन स्थितियों से प्रभावित किया जा सकता है।
एक अधिक विश्वसनीय दृष्टिकोण पूरी पीसने की प्रक्रिया का मूल्यांकन करना और ग्लास पीसने वाले पहिये का अनुप्रयोग से मिलान करना है। पीवी, उपकरण और ऑटोमोटिव ग्लास प्रत्येक की प्रसंस्करण आवश्यकताएं अलग-अलग होती हैं, जिससे किनारे की गुणवत्ता और उत्पादन स्थिरता बनाए रखने के लिए एप्लिकेशन-विशिष्ट व्हील चयन महत्वपूर्ण हो जाता है।
चिपिंग को कम करने और पीसने की स्थिरता में सुधार करने के इच्छुक निर्माताओं के लिए, किसी एक विनिर्देश के बजाय अपघर्षक उपकरण, कांच सामग्री, मशीन और प्रसंस्करण मापदंडों के बीच बातचीत पर ध्यान केंद्रित किया जाना चाहिए।