Aug 20,2026
ग्लास ग्राइंडिंग व्हील्स की सेवा जीवन कैसे बढ़ाएं
सेमीकंडक्टर सिरेमिक घटकों को अक्सर साधारण सपाट सतहों या ड्रिल किए गए छेदों से अधिक की आवश्यकता होती है। घटक चित्र, असेंबली आवश्यकताओं, या उपकरण डिज़ाइन विनिर्देशों को पूरा करने के लिए खांचे, घुमावदार किनारे, धंसे हुए फीचर्स और अन्य मशीनीकृत प्रोफाइल की आवश्यकता हो सकती है। कठोर, भंगुर सिरेमिक में इन विशेषताओं का उत्पादन करने के लिए उपकरण ज्यामिति, मशीनिंग पथ और सामग्री हटाने की प्रक्रिया के सावधानीपूर्वक नियंत्रण की आवश्यकता होती है।
सेमीकंडक्टर सिरेमिक ग्रूव मशीनिंग और सिरेमिक प्रोफ़ाइल मशीनिंग में आमतौर पर हीरा पीसने वाले उपकरण शामिल होते हैं क्योंकि ये उपकरण कठोर सामग्री के प्रसंस्करण के लिए डिज़ाइन किए गए हैं। हालाँकि, उपयुक्त विधि उत्पादित होने वाली विशेषता, सिरेमिक सामग्री, आवश्यक आयाम और मशीन की क्षमताओं पर निर्भर करती है। ग्रूव ब्रोचिंग के लिए उपयुक्त उपकरण प्रत्येक घुमावदार प्रोफ़ाइल या संकीर्ण सुविधा के लिए सबसे अच्छा विकल्प नहीं हो सकता है।
यह समझने से कि मशीनिंग विधियां, उपकरण चयन और निरीक्षण एक साथ कैसे काम करते हैं, निर्माताओं को एक ऐसी प्रक्रिया विकसित करने में मदद मिलती है जो प्रत्येक एप्लिकेशन के लिए मापदंडों के एक सेट पर निर्भर किए बिना प्रत्येक घटक की आवश्यकताओं को पूरा करती है।
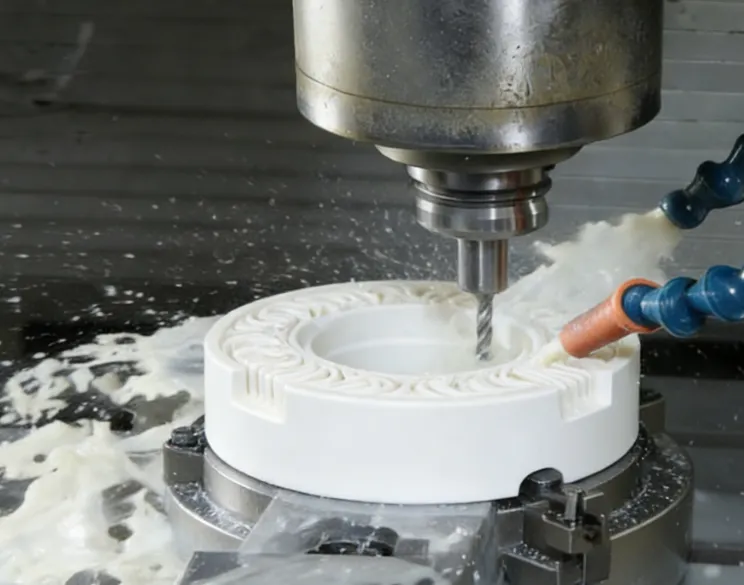
खांचे और प्रोफाइल विभिन्न ज्यामितीय उद्देश्यों को पूरा करते हैं, इसलिए उनकी मशीनिंग आवश्यकताएं समान नहीं हैं। एक खांचे को आम तौर पर उसकी चौड़ाई, गहराई, क्रॉस-अनुभागीय आकार और घटक पर स्थिति से परिभाषित किया जाता है। तुलनात्मक रूप से, एक मशीनीकृत प्रोफ़ाइल में घुमावदार किनारे, चाप, संक्रमण या अधिक जटिल बाहरी रूपरेखा शामिल हो सकती है। कुछ घटकों को दोनों सुविधाओं की आवश्यकता होती है, जिससे उपकरण पहुंच और आयामी नियंत्रण विशेष रूप से महत्वपूर्ण हो जाते हैं।
कठिनाई तब बढ़ जाती है जब ये विशेषताएँ सिरेमिक सामग्रियों में निर्मित होती हैं। सेमीकंडक्टर उपकरण में एल्यूमिना, ज़िरकोनिया, सिलिकॉन कार्बाइड और सिलिकॉन नाइट्राइड जैसे सिरेमिक का उपयोग किया जाता है, लेकिन उनका मशीनिंग व्यवहार सामग्री और ग्रेड के अनुसार भिन्न होता है। उनकी कठोरता सामग्री को हटाने की मांग कर सकती है, जबकि उनकी भंगुरता का मतलब है कि मशीनिंग के दौरान स्थानीय तनाव से किनारा छिल सकता है या सतह को नुकसान हो सकता है।
सिरेमिक घटकों में ग्रूव मशीनिंग उपकरण पहुंच से संबंधित व्यावहारिक सीमाएं भी प्रस्तुत करती है। एक संकीर्ण नाली के लिए छोटे कार्यशील व्यास वाले उपकरण की आवश्यकता हो सकती है, जबकि गहरी विशेषता के लिए लक्ष्य क्षेत्र तक पहुंचने के लिए पर्याप्त प्रभावी लंबाई की आवश्यकता हो सकती है। यदि उपकरण की ज्यामिति सुविधा से मेल नहीं खाती है, तो प्रक्रिया गलत खांचे का आकार उत्पन्न कर सकती है या पूर्ण मशीनिंग पथ के साथ लगातार आयाम बनाए रखना मुश्किल बना सकती है।
प्रोफ़ाइल मशीनिंग अतिरिक्त विचार प्रस्तुत करती है। आवश्यक ज्यामिति को बनाए रखते हुए उपकरण को इच्छित रूपरेखा का पालन करना चाहिए। दिशा में अचानक परिवर्तन, प्रतिबंधित पहुंच, या असंगत सामग्री हटाने से तैयार आकार प्रभावित हो सकता है। मशीन, वर्कहोल्डिंग व्यवस्था, टूल कॉन्फ़िगरेशन और प्रोग्राम किए गए पथ सभी परिणाम को प्रभावित करते हैं।
इन चुनौतियों का मूल्यांकन एक सामान्य समस्या के रूप में करने के बजाय घटक चित्रण के आधार पर किया जाना चाहिए। मशीनिंग विधि का चयन करने से पहले नाली की चौड़ाई और गहराई, प्रोफ़ाइल ज्यामिति, किनारे की स्थिति और आयामी सहनशीलता की पहचान की जानी चाहिए।
जब कठोर सिरेमिक सामग्री को आकार देने या समाप्त करने की आवश्यकता होती है तो सिरेमिक घटकों के लिए हीरा पीसना एक महत्वपूर्ण मशीनिंग दृष्टिकोण है। डायमंड अपघर्षक सामग्री-हटाने वाले अनुप्रयोगों की मांग के लिए उपयुक्त है, लेकिन उपकरण कॉन्फ़िगरेशन और परिचालन स्थितियों को वर्कपीस और मशीनीकृत होने की सुविधा से मेल खाना चाहिए।
मशीनिंग संचालन का चुनाव आवश्यक ज्यामिति पर निर्भर करता है। एक खांचे का निर्माण उपयुक्त पीसने या ब्रोचिंग ऑपरेशन के माध्यम से किया जा सकता है, जबकि घुमावदार किनारे या बाहरी समोच्च के लिए एक अलग उपकरण आकार और नियंत्रित उपकरण आंदोलन की आवश्यकता हो सकती है। प्लेटफ़ॉर्म मिलिंग और अन्य निर्दिष्ट ग्राइंडिंग ऑपरेशन विशेष अर्धचालक सिरेमिक घटकों के लिए भी प्रासंगिक हो सकते हैं।
कंप्यूटर संख्यात्मक नियंत्रण (सीएनसी) उपकरण किसी उपकरण को प्रोग्राम किए गए पथ पर निर्देशित करने में मदद कर सकता है। किसी प्रोफ़ाइल के लिए, पथ को इच्छित समोच्च के अनुरूप होना चाहिए। एक खांचे के लिए, प्रक्रिया को उसकी स्थिति, चौड़ाई, गहराई और क्रॉस-सेक्शन को नियंत्रित करना चाहिए। सीएनसी नियंत्रण उपयुक्त उपकरण चयन या प्रक्रिया सत्यापन की आवश्यकता को समाप्त नहीं करता है; अंतिम परिणाम अभी भी मशीन की क्षमता, उपकरण की स्थिति, वर्कहोल्डिंग और मशीनिंग मापदंडों पर निर्भर करता है।
उपकरण के भौतिक आयाम विशेष रूप से महत्वपूर्ण हैं। एक उपकरण जो बहुत बड़ा है वह किसी संकीर्ण विशेषता तक नहीं पहुंच सकता है या अपनी इच्छित ज्यामिति को पुन: पेश नहीं कर सकता है। अपर्याप्त प्रभावी लंबाई वाला उपकरण आवश्यक गहराई तक नहीं पहुंच सकता है। इसके विपरीत, किसी उपकरण को केवल इसलिए चुनना क्योंकि वह छोटा है, उपयुक्त परिणाम की गारंटी नहीं देता है, क्योंकि कठोरता, पहुंच और इच्छित संचालन पर भी विचार किया जाना चाहिए।
मीजी के सेमीकंडक्टर सिरेमिक ग्राइंडिंग हेड को एल्यूमिना, ज़िरकोनिया, सिलिकॉन कार्बाइड और सिलिकॉन नाइट्राइड सहित सिरेमिक सामग्री के प्रसंस्करण के लिए सूचीबद्ध किया गया है। इसके निर्दिष्ट अनुप्रयोगों में प्लेटफ़ॉर्म मिलिंग, आर्क एज ग्राइंडिंग, थ्रेड ग्राइंडिंग, इनर होल ग्राइंडिंग और ग्रूव ब्रोचिंग शामिल हैं। ये एप्लिकेशन कुछ सिरेमिक मशीनिंग परिचालनों की योजना बनाते समय मूल्यांकन करने के लिए इसे एक प्रासंगिक विकल्प बनाते हैं।
उत्पाद के सूचीबद्ध मापदंडों में 10 मिमी शैंक व्यास, 25-60 मिमी की प्रभावी लंबाई, 60# से 400# तक ग्रिट आकार, 9,000-28,000 आर/मिनट की उपकरण रोटेशन गति, 100-1,500 मिमी/मिनट की फ़ीड दर और 0.005-0.05 मिमी की पीसने की गहराई शामिल है। ये उत्पाद विशिष्टताएँ हैं, ग्रूव या प्रोफ़ाइल मशीनिंग के लिए कोई सार्वभौमिक नुस्खा नहीं। इच्छित सुविधा, मशीन और सामग्री के लिए उपयुक्त कॉन्फ़िगरेशन और परिचालन स्थितियों की पुष्टि की जानी चाहिए।
तरीकों की तुलना करते समय, मुख्य विचार ये हैं:
फ़ीचर ज्यामिति: ग्रूव क्रॉस-सेक्शन, गहराई, प्रोफ़ाइल आकार और आयामी आवश्यकताएँ।
उपकरण की पहुंच: क्या उपकरण पर्याप्त प्रभावी लंबाई और उपयुक्त ज्यामिति के साथ लक्ष्य क्षेत्र तक पहुंच सकता है।
मशीन की क्षमता: उपलब्ध गति नियंत्रण, वर्कहोल्डिंग, स्पिंडल रेंज और प्रक्रिया स्थिरता।
चयनित विधि इन कारकों पर आधारित होनी चाहिए। एक मशीनिंग ऑपरेशन जो उथले खांचे के लिए अच्छा काम करता है वह गहरे स्लॉट या तंग वक्रता वाले प्रोफ़ाइल के लिए उपयुक्त नहीं हो सकता है।
आयामी नियंत्रण घटक ड्राइंग को मापने योग्य मशीनिंग आवश्यकताओं में अनुवाद करने से शुरू होता है। एक खांचे के लिए, इसमें चौड़ाई, गहराई, स्थान और क्रॉस-अनुभागीय ज्यामिति शामिल हो सकती है। किसी प्रोफ़ाइल के लिए, प्रासंगिक आवश्यकताओं में समोच्च आयाम, त्रिज्या, संक्रमण और मशीनीकृत सुविधा और आसन्न सतहों के बीच संबंध शामिल हो सकते हैं।
उपकरण ज्यामिति जाँच करने वाले पहले कारकों में से एक है। उपकरण का व्यास और काम करने का आकार उस विशेषता को प्रभावित करता है जिसे उत्पादित किया जा सकता है, जबकि प्रभावी लंबाई यह निर्धारित करती है कि उपकरण वर्कपीस में कितनी दूर तक पहुंच सकता है। शैंक और क्लैम्पिंग व्यवस्था भी उपकरण के अनुकूल होनी चाहिए। अनुपयुक्त उपकरण स्थापित करने के बाद परीक्षण-और-त्रुटि समायोजन के माध्यम से ठीक करने के बजाय मशीनिंग से पहले इन आयामों की जांच की जानी चाहिए।
प्रोग्राम किया गया टूलपाथ एक अन्य महत्वपूर्ण कारक है। किसी प्रोफ़ाइल के लिए उपकरण को निरंतर वक्र या जुड़े हुए आंदोलनों की एक श्रृंखला का अनुसरण करने की आवश्यकता हो सकती है। प्रोग्राम किए गए पथ, समन्वय सेटअप, या वर्कपीस स्थिति में त्रुटियां इच्छित रूपरेखा से विचलन पैदा कर सकती हैं। खांचे के लिए, पथ को फीचर के साथ हटाई गई सामग्री को नियंत्रित करते समय सही स्थिति और दिशा बनाए रखनी चाहिए।
मशीनिंग पैरामीटर हटाने की प्रक्रिया और तैयार सतह की स्थिति को प्रभावित करते हैं। सिरेमिक सामग्री, उपकरण विनिर्देश, उपकरण और फीचर ज्यामिति के आधार पर समायोजन के साथ स्पिंडल गति, फ़ीड दर और पीसने की गहराई पर एक साथ विचार किया जाना चाहिए। परिणामी प्रक्रिया को मान्य किए बिना फ़ीड दर या पीसने की गहराई बढ़ाने से सतह की गुणवत्ता या आयामी स्थिरता प्रभावित हो सकती है। इसी तरह, एक विशेष गति पर संचालन विभिन्न उपकरणों और मशीनों पर समान परिणाम की गारंटी नहीं देता है।
निम्न तालिका मुख्य नियंत्रणों का सारांश प्रस्तुत करती है और जिन्हें सत्यापित किया जाना चाहिए।
| नियंत्रण कारक | संभावित प्रभाव | सत्यापन फोकस |
|---|---|---|
| उपकरण ज्यामिति | नाली का आकार, सुविधा पहुंच और प्राप्त करने योग्य आयाम | व्यास, कार्य आकार, प्रभावी लंबाई |
| सीएनसी टूलपाथ | समोच्च सटीकता और स्थिरता | पथ परिभाषा, स्थिति, स्थानीय ओवरकट |
| पीसने के पैरामीटर | सामग्री हटाना और सतह की स्थिति | गति, फ़ीड दर, पीसने की गहराई |
| वर्कहोल्डिंग और सेटअप | फ़ीचर स्थिति और पुनरावृत्ति | क्लैम्पिंग, संरेखण, वर्कपीस स्थान |
| निरीक्षण | ड्राइंग आवश्यकताओं के अनुरूप | नाली की चौड़ाई, गहराई, प्रोफ़ाइल आयाम |
निरीक्षण वास्तविक ड्राइंग और स्वीकृति मानदंडों पर आधारित होना चाहिए। सुविधा के आधार पर, इसमें आयामी माप, प्रोफ़ाइल निरीक्षण, या मशीनीकृत किनारों और सतहों की जांच शामिल हो सकती है। एक घटक नाममात्र खांचे की गहराई को पूरा कर सकता है, जबकि अभी भी अस्वीकार्य किनारे क्षति हो रही है, इसलिए आयामी जांच और सतह-गुणवत्ता जांच को विनिमेय नहीं माना जाना चाहिए।
प्रक्रिया की निरंतरता उपकरण की स्थिति पर भी निर्भर करती है। टूल घिसाव में परिवर्तन मशीनिंग व्यवहार और समय के साथ उत्पादित आयामों को प्रभावित कर सकता है। एक उपयुक्त निरीक्षण आवृत्ति स्थापित करने और बार-बार भागों में परिणामों की समीक्षा करने से गैर-अनुरूप घटकों के एक बड़े बैच की ओर ले जाने से पहले परिवर्तनों की पहचान करने में मदद मिल सकती है।
उद्देश्य सबसे आक्रामक मशीनिंग मापदंडों को लागू करना नहीं है, बल्कि उपकरण और उपकरण की क्षमताओं के भीतर आवश्यक ज्यामिति और सतह की स्थिति प्राप्त करना है।
सिरेमिक ग्रूव मशीनिंग में एज चिपिंग चिंताओं में से एक है। क्योंकि सिरेमिक सामग्री भंगुर होती है, सामग्री हटाने के दौरान स्थानीय तनाव खांचे के किनारे या मशीनीकृत प्रोफ़ाइल की सीमा को नुकसान पहुंचा सकता है। क्षति की सीमा सामग्री, सुविधा ज्यामिति, उपकरण की स्थिति और मशीनिंग प्रक्रिया पर निर्भर करती है। इसलिए एक चिपके हुए किनारे की जांच एक ऑपरेटिंग पैरामीटर के लिए स्वचालित रूप से जिम्मेदार ठहराने के बजाय संदर्भ में की जानी चाहिए।
आयामी विचलन एक अन्य संभावित मुद्दा है। एक नाली बहुत चौड़ी, बहुत गहरी या गलत तरीके से स्थित हो सकती है, जबकि एक प्रोफ़ाइल इच्छित रूपरेखा का पालन नहीं कर सकती है। संभावित योगदान कारकों में टूल ज्यामिति, वर्कपीस संरेखण, मशीन की स्थिति, टूल घिसाव और प्रोग्रामिंग त्रुटियां शामिल हैं। इन अन्य कारकों की जांच किए बिना फ़ीड दर को बार-बार बदलने से वास्तविक कारण का पता नहीं चल सकता है।
पीसने के दौरान सतह की क्षति भी हो सकती है। क्षति की उपस्थिति और गंभीरता सामग्री और मशीनिंग स्थितियों पर निर्भर करती है। निरीक्षण से यह स्थापित होना चाहिए कि क्या समस्या दृश्यमान किनारे तक ही सीमित है या मशीनी सतह को भी प्रभावित करती है। जहां घटक ने सतह या आयामी आवश्यकताओं को परिभाषित किया है, मूल्यांकन को केवल सामान्य दृश्य निर्णय के बजाय उन मानदंडों का उपयोग करना चाहिए।
एक संरचित समस्या निवारण प्रक्रिया संभावित कारणों को अलग करने में मदद करती है:
उपकरण का निरीक्षण करें: उपकरण की ज्यामिति और आवश्यक सुविधा के बीच टूट-फूट, क्षति और बेमेल की जाँच करें।
सेटअप और प्रक्रिया की समीक्षा करें: वर्कपीस स्थिति, टूलपाथ और चयनित मशीनिंग पैरामीटर की पुष्टि करें।
परिणाम सत्यापित करें: महत्वपूर्ण आयामों को मापें और घटक आवश्यकताओं के अनुरूप किनारे और सतह की स्थिति की जांच करें।
परिवर्तनों का मूल्यांकन व्यवस्थित ढंग से किया जाना चाहिए। यदि कई चर एक साथ बदल दिए जाते हैं, तो यह निर्धारित करना मुश्किल हो जाता है कि किस परिवर्तन से परिणाम में सुधार हुआ या बिगड़ गया। जहां आवश्यक हो, एक प्रतिनिधि वर्कपीस का उपयोग करके नियंत्रित परीक्षण यह स्थापित करने में मदद कर सकता है कि उपकरण कॉन्फ़िगरेशन और मशीनिंग स्थितियां पूर्ण उत्पादन से पहले उपयुक्त हैं या नहीं।
उपकरण चयन और प्रक्रिया नियंत्रण संबंधित हैं, लेकिन वे एक दूसरे के विकल्प नहीं हैं। एक उपयुक्त उपकरण गलत स्थिति या अनुपयुक्त टूलपथ की भरपाई नहीं कर सकता है। इसी तरह, एक अच्छी तरह से प्रोग्राम किया गया पथ उपकरण ज्यामिति और उत्पादित की जा रही सुविधा के बीच एक बुनियादी बेमेल को दूर नहीं कर सकता है।
टूल का चयन केवल उत्पाद नाम के बजाय फीचर की ज्यामिति से शुरू होना चाहिए। एक खांचे के लिए, आवश्यक चौड़ाई, गहराई, क्रॉस-सेक्शन और स्थान उपकरण के आयाम और काम करने के आकार को निर्धारित करने में मदद करते हैं। किसी प्रोफ़ाइल के लिए, समोच्च, कोने की ज्यामिति और लक्ष्य सतह की पहुंच पर विचार किया जाना चाहिए। एक ही उपकरण को किसी घटक की प्रत्येक सुविधा के लिए उपयुक्त नहीं माना जाना चाहिए।
सिरेमिक सामग्री और आवश्यक तैयार स्थिति भी महत्वपूर्ण हैं। एल्यूमिना, ज़िरकोनिया, सिलिकॉन कार्बाइड और सिलिकॉन नाइट्राइड को स्वचालित रूप से विनिमेय मशीनिंग सामग्री के रूप में नहीं माना जाना चाहिए। सामग्री ग्रेड, घटक ज्यामिति और निर्दिष्ट गुणवत्ता आवश्यकताएँ उपकरण और परिचालन स्थितियों की पसंद को प्रभावित कर सकती हैं। इसलिए वास्तविक अनुप्रयोग के विरुद्ध उचित ग्रिट आकार और पीसने के मापदंडों की पुष्टि की जानी चाहिए।
उपकरण के आयाम मशीन और मशीनिंग कार्य से मेल खाने चाहिए। प्रासंगिक जांचों में उपकरण का व्यास, टांग का व्यास, प्रभावी लंबाई, क्लैम्पिंग व्यवस्था और अनुमत संचालन सीमा शामिल हैं। गहरी या संकीर्ण सुविधाओं के लिए, पहुंच और पहुंच महत्वपूर्ण हो सकती है। अधिक जटिल प्रोफाइल के लिए, उपकरण को आसन्न सतहों के साथ हस्तक्षेप किए बिना आवश्यक समोच्च का पालन करने में सक्षम होना चाहिए।
मशीनिंग ऑपरेशन पर भी विचार किया जाना चाहिए। ड्रिलिंग, होल ग्राइंडिंग, रीमिंग, ग्रूव ब्रोचिंग और प्रोफाइल ग्राइंडिंग अलग-अलग ऑपरेशन हैं, भले ही उनमें समान उपकरण या वर्कपीस सामग्री शामिल हो। किसी उत्पाद का चयन करना क्योंकि इसे सिरेमिक ग्राइंडिंग हेड के रूप में वर्णित किया गया है, पर्याप्त नहीं है; इसके प्रलेखित अनुप्रयोगों और आयामों की समीक्षा की जानी चाहिए।
उदाहरण के लिए, सेमीकंडक्टर सिरेमिक होल मशीनिंग के लिए मीजी का ग्राइंडिंग हेड पेक ड्रिलिंग, होल ग्राइंडिंग, होल रीमिंग और ग्रूव ब्रोचिंग के लिए निर्दिष्ट है। इसके सूचीबद्ध सिर का व्यास 0.5-5 मिमी है, टांग का व्यास 6 मिमी है, प्रभावी लंबाई 2-20 मिमी है, ग्रिट का आकार 100#-600# है, और पीसने की गहराई 0.005-0.02 मिमी है। उत्पाद पृष्ठ इसकी रोटेशन गति या फ़ीड दर निर्दिष्ट नहीं करता है, इसलिए इन मानों का अनुमान नहीं लगाया जाना चाहिए।
यह उत्पाद उपयुक्त छोटे-फ़ीचर या छेद-संबंधी संचालन के लिए मूल्यांकन के लायक हो सकता है, लेकिन इसके विनिर्देश यह स्थापित नहीं करते हैं कि यह हर खांचे या जटिल प्रोफ़ाइल के लिए उपयुक्त है। इच्छित संचालन, आवश्यक आयाम और मशीन सेटअप की अभी भी जाँच करने की आवश्यकता है।
एक व्यावहारिक उपकरण-चयन समीक्षा में निम्नलिखित शामिल होना चाहिए:
| चयन कारक | पुष्टि करने के लिए प्रश्न |
|---|---|
| फ़ीचर ज्यामिति | आवश्यक खांचे आयाम या प्रोफ़ाइल आकार क्या हैं? |
| उपकरण आयाम | क्या व्यास, शैंक और प्रभावी लंबाई उपयुक्त हैं? |
| सामग्री और गुणवत्ता | किस सिरेमिक की मशीनिंग की जा रही है, और कौन से गुणवत्ता मानदंड लागू होते हैं? |
| मशीन अनुकूलता | क्या क्लैम्पिंग विधि और परिचालन स्थितियाँ उपकरण के अनुकूल हैं? |
| प्रक्रिया की वैधता | क्या प्रस्तावित कॉन्फ़िगरेशन प्रतिनिधि परीक्षण में ड्राइंग आवश्यकताओं को पूरा कर सकता है? |
एक परीक्षण और उसके बाद के निरीक्षण से यह सबूत मिलता है कि प्रस्तावित उपकरण और प्रक्रिया उपयुक्त हैं। जहां एक घटक में कई अलग-अलग विशेषताएं होती हैं, वहां प्रत्येक ऑपरेशन का मूल्यांकन उसकी अपनी आवश्यकताओं के आधार पर किया जाना चाहिए, बजाय यह मानने के कि एक उपकरण कॉन्फ़िगरेशन उन सभी के लिए सर्वोत्तम परिणाम प्रदान करेगा।
सेमीकंडक्टर सिरेमिक ग्रूव मशीनिंग और सिरेमिक प्रोफ़ाइल मशीनिंग के लिए उपकरण ज्यामिति, मशीनिंग पथ, ऑपरेटिंग पैरामीटर और निरीक्षण के लिए एक समन्वित दृष्टिकोण की आवश्यकता होती है। सही प्रक्रिया फीचर के आयाम और आकार, सिरेमिक सामग्री और मशीन की क्षमताओं पर निर्भर करती है। डायमंड ग्राइंडिंग हेड कई प्रकार की सिरेमिक मशीनिंग का समर्थन कर सकते हैं, लेकिन उनके प्रलेखित अनुप्रयोगों और विशिष्टताओं को चयन का मार्गदर्शन करना चाहिए।
निर्माताओं के लिए, व्यावहारिक प्राथमिकता उपकरण को आवश्यक सुविधा से मिलाना, मशीनिंग स्थितियों को मान्य करना और आयाम और सतह की स्थिति दोनों का निरीक्षण करना है। यह दृष्टिकोण घटक ड्राइंग आवश्यकताओं को पूरा करने वाले खांचे और प्रोफाइल बनाने के लिए अधिक विश्वसनीय आधार प्रदान करता है।