Aug 27,2026
व्हील बॉन्ड क्या है और ग्लास ग्राइंडिंग में इसका क्या महत्व है?
वाहन डिस्प्ले ग्लास को सावधानीपूर्वक नियंत्रित किनारे की ज्यामिति और सतह की गुणवत्ता की आवश्यकता होती है, विशेष रूप से उपकरण क्लस्टर कवर और केंद्रीय नियंत्रण डिस्प्ले स्क्रीन में। विनिर्माण के दौरान, वाहन डिस्प्ले ग्लास ग्राइंडिंग व्हील का उपयोग कॉर्नर ग्राइंडिंग और सटीक एज ग्राइंडिंग जैसे कार्यों के लिए किया जाता है, जिससे ग्लास घटकों को उनकी आयामी और असेंबली आवश्यकताओं को पूरा करने में मदद मिलती है। उपयुक्त पहिया कांच की मोटाई, किनारे की प्रोफ़ाइल, प्रसंस्करण उपकरण और आवश्यक फिनिश पर निर्भर करता है। इन कारकों को समझने से निर्माताओं को उपयुक्त पीसने वाले उपकरण चुनने, लगातार प्रसंस्करण गुणवत्ता बनाए रखने और कांच की स्थिति से समझौता किए बिना उत्पादन दक्षता का प्रबंधन करने में मदद मिलती है।
वाहन डिस्प्ले ग्लास हमेशा सीधे किनारों वाला एक साधारण आयताकार पैनल नहीं होता है। उत्पाद डिज़ाइन के आधार पर, ग्लास में आकार के कोने, घुमावदार खंड या अन्य आकृतियाँ हो सकती हैं जिन्हें सटीक रूप से संसाधित किया जाना चाहिए। आवश्यक ज्यामिति और किनारे की स्थिति प्राप्त करने के लिए ग्राइंडिंग व्हील निर्दिष्ट क्षेत्रों से सामग्री हटाते हैं।
इंस्ट्रूमेंट क्लस्टर कवर और सेंट्रल डिस्प्ले कवर ग्लास का उत्पादन करने वाले निर्माताओं के लिए, मुख्य अनुप्रयोगों में कॉर्नर ग्राइंडिंग और सटीक एज फिनिशिंग शामिल हैं। विशिष्ट संचालन घटक ड्राइंग और उत्पादन प्रक्रिया की आवश्यकताओं पर निर्भर करते हैं।
वाहन डिस्प्ले ग्लास कॉर्नर ग्राइंडिंग का उपयोग ग्लास घटक के कोनों को उसके इच्छित आकार से मेल खाने के लिए संसाधित करने के लिए किया जाता है। कोने की ज्यामिति इस बात को प्रभावित कर सकती है कि ग्लास अपने आवास में कैसे फिट बैठता है या आसन्न घटकों के साथ कैसे संरेखित होता है। एक गलत कोने की प्रोफ़ाइल असेंबली में कठिनाइयाँ पैदा कर सकती है, जबकि अत्यधिक सामग्री हटाने से तैयार हिस्सा अपनी आयामी आवश्यकताओं से बाहर हो सकता है।
इसलिए ग्राइंडिंग व्हील का चयन कोने की त्रिज्या, कांच की मोटाई और हटाए जाने वाली सामग्री की मात्रा को ध्यान में रखना चाहिए। उपयुक्त संपर्क स्थिति बनाए रखते हुए उपकरण को इच्छित प्रसंस्करण क्षेत्र तक पहुंचना चाहिए। व्हील आयाम और प्रोफ़ाइल विशेष रूप से महत्वपूर्ण होते हैं जब डिज़ाइन में सीधे और घुमावदार किनारों के बीच छोटे कोने या संक्रमण शामिल होते हैं।
प्रसंस्करण क्रम भी मायने रखता है। यदि ऑपरेशन में रफ ग्राइंडिंग और फिनिशिंग दोनों शामिल हैं, तो प्रारंभिक चरण में फिनिशिंग चरण को सही करने के लिए अत्यधिक क्षति छोड़े बिना आवश्यक सामग्री को हटा देना चाहिए। फिर अंतिम ऑपरेशन निर्दिष्ट प्रोफ़ाइल और किनारे की स्थिति को प्राप्त करने पर केंद्रित होता है।
वास्तविक ग्लास, उपकरण और ड्राइंग आवश्यकताओं का उपयोग करके परीक्षणों के माध्यम से सटीक प्रक्रिया स्थापित की जानी चाहिए। एक कवर ग्लास डिज़ाइन के लिए उपयुक्त पहिया भिन्न रूपरेखा या मोटाई वाले दूसरे भाग पर समान परिणाम नहीं दे सकता है।
वाहन डिस्प्ले ग्लास एज ग्राइंडिंग का उपयोग ग्लास एज को आवश्यक आयाम और प्रोफ़ाइल में लाने के लिए किया जाता है। डिस्प्ले कवर ग्लास के लिए, इस ऑपरेशन में किनारे के दोषों और आयामी स्थिरता के नियंत्रण के साथ सामग्री हटाने को संतुलित करना होगा।
सटीक किनारे की फिनिशिंग विशेष रूप से महत्वपूर्ण हो जाती है जब तैयार घटक को एक परिभाषित आवास में फिट होना चाहिए या अन्य डिस्प्ले तत्वों के साथ संरेखित होना चाहिए। किनारे का छिलना, असमान प्रोफ़ाइल, या अत्यधिक आयामी भिन्नता निरीक्षण और असेंबली के दौरान समस्याएँ पैदा कर सकती है। इन समस्याओं को हमेशा केवल मशीन को धीमा करके या महीन अपघर्षक का उपयोग करके ठीक नहीं किया जा सकता है। वे पहिया ज्यामिति, उपकरण की स्थिति, वर्कपीस स्थिति, या पहिया और कांच के बीच की बातचीत से भी संबंधित हो सकते हैं।
एक उपयुक्त ग्राइंडिंग व्हील को इच्छित किनारे प्रोफ़ाइल और प्रसंस्करण मशीन की क्षमताओं से मेल खाना चाहिए। पहिये को आसन्न सतहों के साथ अनावश्यक हस्तक्षेप पैदा किए बिना आवश्यक संपर्क क्षेत्र में सामग्री को लगातार हटाना चाहिए।
इंस्ट्रूमेंट क्लस्टर ग्लास और सेंट्रल कंट्रोल डिस्प्ले कवर की प्रोसेसिंग करने वाले निर्माताओं के लिए, ऑटोमोटिव डिस्प्ले ग्लास एज फिनिशिंग का मूल्यांकन तैयार घटक के ड्राइंग और निरीक्षण मानदंडों के अनुसार किया जाना चाहिए। अकेले दृश्य उपस्थिति यह निर्धारित करने के लिए पर्याप्त नहीं हो सकती है कि किनारा आयामी और असेंबली आवश्यकताओं को पूरा करता है या नहीं।
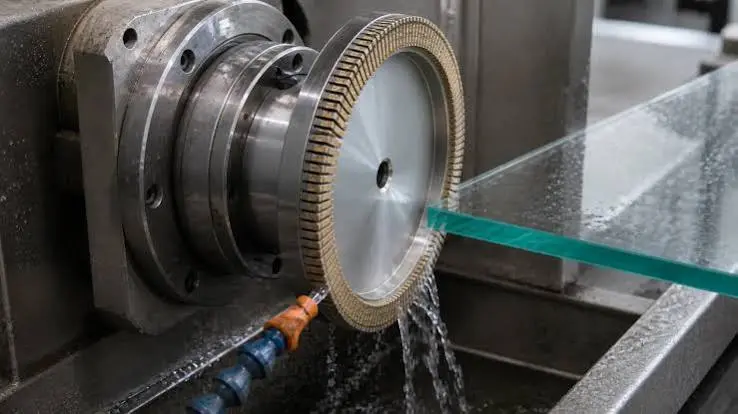
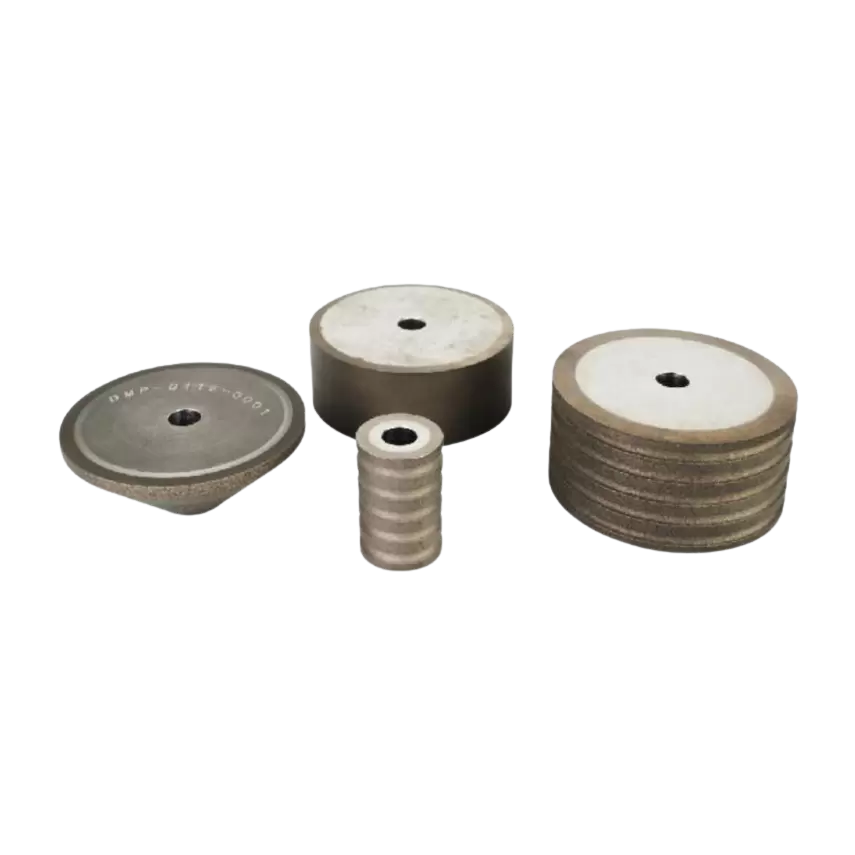
मीजी का वाहन डिस्प्ले ग्लास ग्राइंडिंग व्हील वाहन डिस्प्ले कवर ग्लास, ओजीएस टच पैनल और औद्योगिक नियंत्रण डिस्प्ले ग्लास के कोने पीसने और टर्मिनल किनारे सटीक पीसने के लिए डिज़ाइन किया गया है। उत्पाद सटीक ग्लास प्रसंस्करण अनुप्रयोगों के लिए है जहां आवश्यक किनारे प्रोफ़ाइल और मशीनिंग स्थितियों पर एक साथ विचार किया जाना चाहिए।
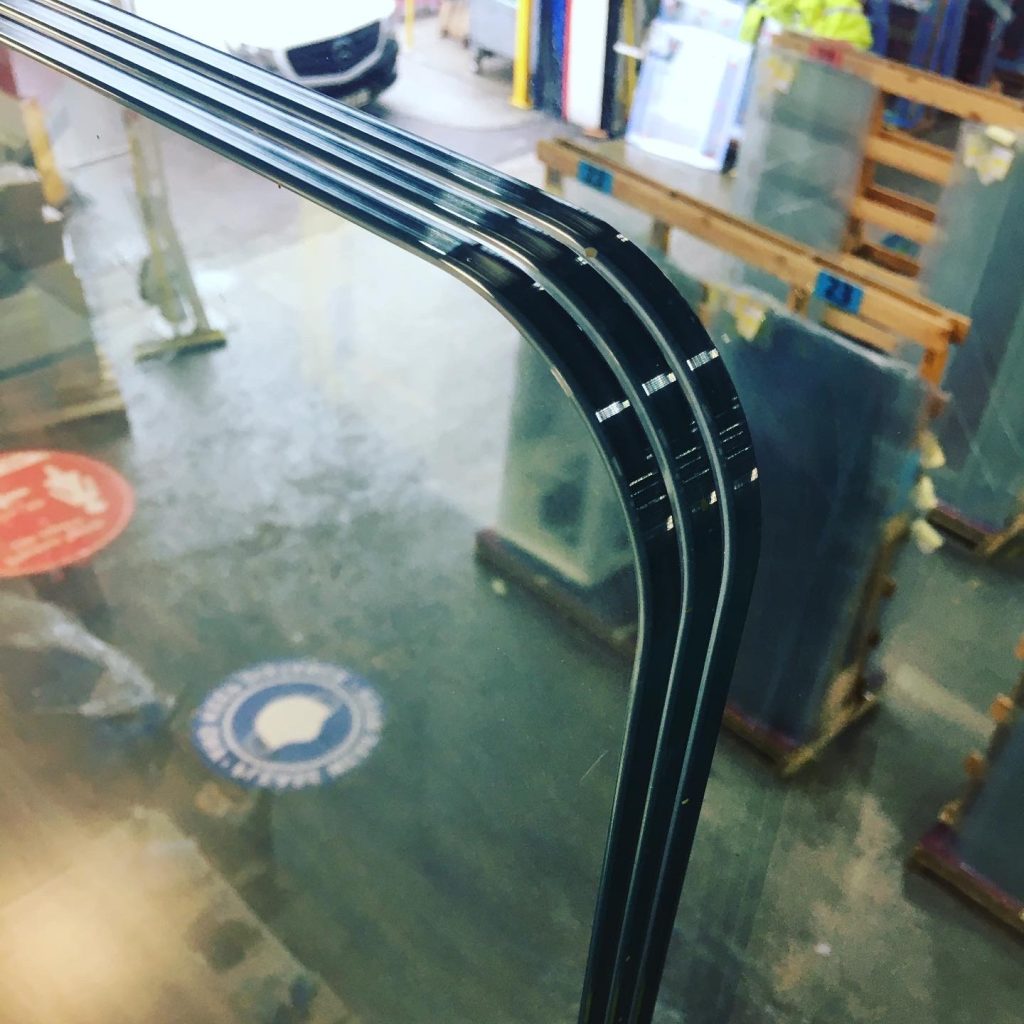
ग्राउंड एज की गुणवत्ता पहिये में प्रयुक्त अपघर्षक से कहीं अधिक पर निर्भर करती है। ग्लास विनिर्देश, उपकरण डिज़ाइन, उपकरण की स्थिति और मशीनिंग पैरामीटर सभी परिणाम को प्रभावित करते हैं। एक पहिया का चयन करने से पहले, निर्माताओं को तैयार घटक के लिए स्वीकृति मानदंडों की पहचान करनी चाहिए और यह निर्धारित करना चाहिए कि कौन से प्रसंस्करण कारकों का उन मानदंडों पर सबसे अधिक प्रभाव पड़ता है।
ऑटोमोटिव डिस्प्ले ग्लास ग्राइंडिंग में एज क्वालिटी एक केंद्रीय विचार है। घटक डिज़ाइन के आधार पर, आवश्यकताओं में किनारे की प्रोफ़ाइल, कोने की ज्यामिति, आयामी सहिष्णुता और दृश्यमान चिप्स या अन्य दोषों की उपस्थिति शामिल हो सकती है।
उत्पादन शुरू होने से पहले इन आवश्यकताओं को परिभाषित किया जाना चाहिए। केवल सामग्री को शीघ्रता से हटाने के लिए डिज़ाइन की गई प्रक्रिया तैयार किनारे पर पर्याप्त नियंत्रण प्रदान नहीं कर सकती है। इसके विपरीत, सतह की दिखावट पर विशेष रूप से ध्यान केंद्रित करने वाली प्रक्रिया अप्रभावी हो सकती है यदि यह अनावश्यक फिनिशिंग पास का उपयोग करती है या सामग्री को आवश्यकता से अधिक धीमी गति से हटाती है।
प्रत्येक चरण में हटाई गई सामग्री की मात्रा मशीनिंग भत्ते और इच्छित अंतिम ज्यामिति के अनुरूप होनी चाहिए। यदि रफ पीसने से एक असंगत प्रोफ़ाइल निकल जाती है, तो लक्ष्य आकार प्राप्त करने के लिए फिनिशिंग ऑपरेशन के लिए अतिरिक्त सामग्री को हटाने की आवश्यकता हो सकती है। इससे चक्र का समय बढ़ सकता है और अंतिम आयामों को नियंत्रित करना कठिन हो सकता है।
निरीक्षण मानदंड को वास्तविक अनुप्रयोग को भी प्रतिबिंबित करना चाहिए। स्वीकार्य किनारे की स्थिति निर्धारित करने के लिए निर्माताओं को ड्राइंग, ग्राहक विनिर्देशों और सहमत निरीक्षण प्रक्रियाओं का उपयोग करना चाहिए। प्रत्येक वाहन प्रदर्शन घटक के लिए एक सार्वभौमिक सहिष्णुता नहीं मानी जानी चाहिए क्योंकि अलग-अलग डिज़ाइनों में अलग-अलग आयामी और उपस्थिति आवश्यकताएं हो सकती हैं।
उत्पादन दक्षता सामग्री हटाने, चक्र समय, उपकरण की स्थिति और निरीक्षण आवश्यकताओं को पूरा करने वाले भागों के अनुपात के बीच संबंध पर निर्भर करती है। उच्च फ़ीड दर का मतलब यह नहीं है कि समग्र प्रक्रिया अधिक उत्पादक है यदि इससे दोष बढ़ जाते हैं या बार-बार समायोजन की आवश्यकता होती है।
पहिए की तीक्ष्णता, अपघर्षक विशेषताएँ, दाँत की संरचना और पहिए की ज्यामिति की उपयुक्तता इस बात को प्रभावित कर सकती है कि उपकरण कांच के साथ कैसे जुड़ता है। उपकरण की स्थिरता और सुसंगत वर्कपीस स्थिति भी मायने रखती है। यदि ये कारक उत्पादन के दौरान बदलते हैं, तो समान नाममात्र मशीनिंग सेटिंग्स लगातार परिणाम नहीं दे सकती हैं।
व्यावहारिक मूल्यांकन में आउटपुट और गुणवत्ता दोनों पर विचार किया जाना चाहिए। उपयोगी संकेतकों में चक्र समय, स्वीकृत भागों का अनुपात, किनारे दोषों की आवृत्ति और बार-बार उत्पादन चलाने पर आयामों की स्थिरता शामिल है। ये माप अकेले गति की तुलना में प्रक्रिया में सुधार के लिए अधिक विश्वसनीय आधार प्रदान करते हैं।
जहां रफ और फिनिश ग्राइंडिंग को एकीकृत किया जाता है, वहां दोनों चरणों के बीच काम का विभाजन आवश्यक किनारे की स्थिति और सामग्री भत्ते के अनुसार स्थापित किया जाना चाहिए। इसके उत्पाद विवरण के अनुसार, मीजी का वाहन डिस्प्ले ग्लास ग्राइंडिंग व्हील अनुकूलित एकीकृत रफ और फिनिश ग्राइंडिंग समाधान का समर्थन करता है। एक संयुक्त समाधान किसी विशेष लाइन के लिए उपयुक्त है या नहीं, यह अभी भी वर्कपीस, उपकरण और मान्य प्रक्रिया आवश्यकताओं पर निर्भर करता है।
कांच को पीसने से गर्मी उत्पन्न होती है और अपघर्षक और कांच का मलबा पैदा होता है। यदि प्रक्रिया गर्मी और चिप्स को प्रभावी ढंग से नहीं हटाती है, तो पीसने वाले इंटरफ़ेस पर स्थानीय स्थितियां कम स्थिर हो सकती हैं। मलबा पहिये और वर्कपीस के बीच संपर्क में हस्तक्षेप कर सकता है, जबकि गर्मी संचय अनुपयुक्त परिस्थितियों में प्रसंस्करण दोषों में योगदान कर सकता है।
इसलिए व्हील संरचना चयन प्रक्रिया के लिए प्रासंगिक है। मीजी गर्मी अपव्यय और चिप हटाने को उत्पाद डिजाइन विचारों के रूप में पहचानती है, जो शीतलन और चिप डिस्चार्ज का समर्थन करने के उद्देश्य से घने, समान दांत संरचना का वर्णन करती है। इन विशेषताओं का मूल्यांकन पहिये के आयाम, अपघर्षक विशिष्टता और मशीन के साथ अनुकूलता के साथ किया जाना चाहिए।
हालाँकि, केवल पहिये का डिज़ाइन ही परिणाम निर्धारित नहीं करता है। वास्तविक शीतलन व्यवस्था, उपकरण विन्यास, ग्लास विशेषताओं और मशीनिंग स्थितियों पर भी विचार किया जाना चाहिए। दोष-मुक्त प्रसंस्करण की गारंटी के रूप में सामान्य उत्पाद विवरण पर निर्भर रहने के बजाय निर्माताओं को यह सत्यापित करना चाहिए कि चयनित पहिया उनकी अपनी उत्पादन स्थितियों के तहत आवश्यकतानुसार कार्य करता है।
वाहन डिस्प्ले ग्लास के लिए ग्राइंडिंग व्हील का चयन मशीनिंग कार्य से शुरू होता है, न कि ग्रिट आकार या घूर्णी गति जैसे किसी एक पैरामीटर से। पहिया को वर्कपीस ज्यामिति, आवश्यक किनारे प्रोफ़ाइल, मशीन इंटरफ़ेस और इच्छित प्रसंस्करण अनुक्रम के अनुरूप होना चाहिए।
पहला कदम भाग के आयामों और उन क्षेत्रों की पहचान करना है जिन्हें पीसने की आवश्यकता है। प्रासंगिक जानकारी में ग्लास की मोटाई, कोने का आकार, किनारे की प्रोफ़ाइल, मशीनिंग भत्ता और हटाए जाने वाली सामग्री की मात्रा शामिल है।
ये विवरण यह निर्धारित करने में मदद करते हैं कि क्या पहिया आवश्यक क्षेत्र तक पहुंच सकता है और इच्छित प्रोफ़ाइल का अनुसरण कर सकता है। एक पहिया जो बहुत बड़ा है वह एक छोटे कोने तक पहुंच को प्रतिबंधित कर सकता है, जबकि एक अनुपयुक्त प्रोफ़ाइल लगातार लक्ष्य ज्यामिति को प्राप्त करना मुश्किल बना सकती है। चयनित उपकरण को प्रसंस्करण उपकरण की स्थिरता और गति के साथ भी संगत होना चाहिए।
ग्लास की मोटाई को एक पृथक चयन नियम के रूप में मानने के बजाय संपूर्ण मशीनिंग सेटअप का हिस्सा माना जाना चाहिए। पहिया, वर्कपीस समर्थन, प्रसंस्करण भत्ता और मशीन सेटिंग्स को एक साथ काम करने की आवश्यकता है। उदाहरण के लिए, पतले कवर ग्लास के लिए उपयुक्त पहिया मोटे घटक के लिए पसंद से भिन्न हो सकता है, भले ही दोनों भागों का बाहरी आकार समान हो।
मीजी के वाहन डिस्प्ले ग्लास ग्राइंडिंग व्हील में वर्कपीस रेंज सूचीबद्ध है जिसमें 0.5 मिमी, 0.7 मिमी, 1.1 मिमी और अन्य ग्लास मोटाई शामिल हैं। ये उत्पाद जानकारी में पहचानी गई मोटाई हैं, यह गारंटी नहीं है कि प्रत्येक पहिया कॉन्फ़िगरेशन प्रत्येक मोटाई के लिए उपयुक्त है। अंतिम विनिर्देश की पुष्टि वास्तविक घटक और मशीनिंग स्थितियों के आधार पर की जानी चाहिए।
पहिये का व्यास, टांग का व्यास और खांचे का प्रकार उपकरण की फिट और वर्कपीस के साथ इसकी अंतःक्रिया को प्रभावित करते हैं। इन विशिष्टताओं को उपकरण इंटरफ़ेस और संसाधित किए जा रहे क्षेत्र की ज्यामिति के विरुद्ध जांचा जाना चाहिए।
मीजी के वाहन डिस्प्ले ग्लास ग्राइंडिंग व्हील की उत्पाद जानकारी निम्नलिखित विशिष्टताओं को सूचीबद्ध करती है:
| पैरामीटर | सूचीबद्ध विशिष्टता |
|---|---|
| पीसने वाले पहिये का व्यास | Ø10–Ø15 मिमी |
| शैंक डायमीटर | Ø6 मिमी, Ø10 मिमी |
| नाली प्रकार | ट्रेपेज़ॉइडल, यू-आकार, नाली रहित |
| ग्रिट का आकार | 400#–1200# |
| वर्कपीस की मोटाई | 0.5 मिमी, 0.7 मिमी, 1.1 मिमी और अन्य मोटाई |
| उपकरण घूमने की गति | 18,000-32,000 आर/मिनट |
| फीड दर | 300-1,200 मिमी/मिनट |
| पीसने की गहराई | 0.1-0.5 मिमी, रफ और फिनिश पीस में विभाजित |
ये मान उत्पाद की सूचीबद्ध विशिष्टताओं का वर्णन करते हैं। उन्हें एक सार्वभौमिक सेटअप के रूप में व्याख्या नहीं किया जाना चाहिए जिसमें प्रत्येक व्यास, टांग, नाली, ग्रिट और मशीनिंग पैरामीटर को स्वतंत्र रूप से जोड़ा जा सकता है।
इच्छित संपर्क प्रोफ़ाइल और मशीनिंग कार्य के अनुसार खांचे के प्रकार का चयन किया जाना चाहिए। इसी तरह, शैंक को मशीन की क्लैम्पिंग व्यवस्था से मेल खाना चाहिए, और पहिये का व्यास आवश्यक पहुंच और परिचालन स्थितियों के अनुरूप होना चाहिए। इंस्टॉलेशन से पहले इन विवरणों की पुष्टि करने से उत्पादन के दौरान परिहार्य संगतता समस्याओं को रोकने में मदद मिलती है।
अन्य ग्लास प्रोसेसिंग अनुप्रयोगों के लिए, ग्लास प्रोसेसिंग ग्राइंडिंग व्हील श्रेणी मीजी के ग्लास ग्राइंडिंग व्हील रेंज का व्यापक अवलोकन प्रदान करती है।
ग्रिट का आकार अपघर्षक और कांच की सतह के बीच परस्पर क्रिया को प्रभावित करता है। उपयुक्त विकल्प मशीनिंग चरण, सामग्री हटाने की आवश्यकता और किनारे की गुणवत्ता पर निर्भर करता है जिसे हासिल किया जाना चाहिए। किसी विशेष रफिंग कार्य के लिए एक मोटा अपघर्षक उपयुक्त हो सकता है, जबकि परिष्करण कार्य के लिए एक महीन अपघर्षक का चयन किया जा सकता है। हालाँकि, वास्तविक परिणाम पूरी प्रक्रिया पर निर्भर करता है, और ग्रिट आकार को किनारे की गुणवत्ता को नियंत्रित करने वाले एकमात्र कारक के रूप में नहीं माना जाना चाहिए।
निर्माताओं को पहिया संरचना, कांच की मोटाई, मशीनिंग भत्ता और उपकरण की स्थिति के साथ-साथ ग्रिट आकार पर भी विचार करना चाहिए। ग्रिट में बदलाव के लिए पिछली सभी सेटिंग्स को बनाए रखते हुए एक पहिये को दूसरे पहिये से बदलने के बजाय प्रसंस्करण स्थितियों की समीक्षा करने की आवश्यकता हो सकती है।
घूर्णी गति, फ़ीड दर और पीसने की गहराई को चयनित पहिये के विनिर्देशों और मशीन की परिचालन सीमाओं के विरुद्ध जांचा जाना चाहिए। उदाहरण के लिए, मीजी की 18,000-32,000 आर/मिनट की सूचीबद्ध सीमा ऊपर वर्णित उत्पाद पर लागू होती है। प्रत्येक वर्कपीस को ऊपरी सीमा पर चलाने की अनुशंसा नहीं की जाती है।
यही सिद्धांत फ़ीड दर और पीसने की गहराई पर भी लागू होता है। सामग्री हटाने में वृद्धि से कुछ स्थितियों में चक्र का समय कम हो सकता है, लेकिन यह किनारे की गुणवत्ता और प्रक्रिया स्थिरता को भी प्रभावित कर सकता है। सेटिंग्स को वास्तविक वर्कपीस का उपयोग करके मान्य किया जाना चाहिए और उत्पादन दक्षता और तैयार-पार्ट आवश्यकताओं दोनों के अनुसार मूल्यांकन किया जाना चाहिए।
ऑटोमोटिव ग्लास के लिए डायमंड ग्राइंडिंग व्हील खरीदने या स्थापित करने से पहले, निर्माताओं को उपकरण इंटरफ़ेस, अनुमत घूर्णी गति, उपकरण आयाम और प्रसंस्करण व्यवस्था की पुष्टि करनी चाहिए। मशीन निर्माता की आवश्यकताओं और चयनित पहिये की तकनीकी विशिष्टताओं का उपयोग करके संगतता स्थापित की जानी चाहिए।
मीजी ने अपने वाहन डिस्प्ले ग्लास ग्राइंडिंग व्हील को विभिन्न ब्रांडों की डबल एजिंग मशीनों के साथ संगत बताया है। किसी विशेष उत्पादन लाइन के लिए, सटीक कॉन्फ़िगरेशन की अभी भी जाँच की जानी चाहिए। मशीन मॉडल, क्लैम्पिंग व्यवस्था, परिचालन सीमाएं और मशीनिंग पथ अलग-अलग हो सकते हैं, इसलिए सामान्य अनुकूलता विवरण को तकनीकी सत्यापन की जगह नहीं लेना चाहिए।
शारीरिक फिट को प्रक्रिया उपयुक्तता से अलग करना भी महत्वपूर्ण है। एक पहिया धुरी में फिट हो सकता है लेकिन फिर भी मौजूदा मशीनिंग स्थितियों के तहत आवश्यक किनारे प्रोफ़ाइल का उत्पादन करने में विफल रहता है। इसलिए पुष्टिकरण में इंस्टॉलेशन, टूल मूवमेंट, वर्कपीस सपोर्ट और संसाधित किनारे की गुणवत्ता शामिल होनी चाहिए।
जहां आवश्यक ज्यामिति जटिल है या उत्पादन की स्थिति अपरिचित है, एक नियंत्रित मशीनिंग परीक्षण यह निर्धारित करने में मदद कर सकता है कि प्रस्तावित पहिया विन्यास नियमित उत्पादन में पेश करने से पहले उपयुक्त है या नहीं।
एक बार उपयुक्त पहिया का चयन हो जाने के बाद, लगातार परिणाम पूरी मशीनिंग प्रक्रिया को नियंत्रित करने पर निर्भर करते हैं। निम्नलिखित जाँचें निर्माताओं को समस्याओं की शीघ्र पहचान करने में मदद करती हैं, बिना यह माने कि हर खराबी का कारण एक ही है।
मशीनिंग से पहले: ग्लास की मोटाई, किनारे की प्रोफ़ाइल, मशीनिंग भत्ता, पहिया आयाम, क्लैंपिंग स्थिति और मशीन संचालन सीमा की पुष्टि करें। जांचें कि टूल कॉन्फ़िगरेशन इच्छित ऑपरेशन से मेल खाता है।
मशीनिंग के दौरान: किनारे के छिलने, प्रोफ़ाइल की स्थिरता, चिप हटाने, असामान्य कंपन और उपकरण की स्थिति में बदलाव की निगरानी करें। यदि दोष दिखाई देते हैं, तो समायोजन करने से पहले पहिया, वर्कपीस स्थिति, उपकरण की स्थिति और मशीनिंग सेटिंग्स की समीक्षा करें।
मशीनिंग के बाद: ड्राइंग और सहमत स्वीकृति मानदंडों के अनुसार तैयार किनारे का निरीक्षण करें। प्रक्रिया की स्थितियों में आवर्ती दोषों और परिवर्तनों को रिकॉर्ड करें ताकि सुधारात्मक कार्रवाइयां उत्पादन साक्ष्य पर आधारित हो सकें।
ये जाँचें तब सबसे उपयोगी होती हैं जब निरीक्षण के परिणाम वास्तविक प्रसंस्करण स्थितियों से जुड़े होते हैं। यदि उपकरण बदलने के बाद किनारे की खराबी बढ़ जाती है, उदाहरण के लिए, मशीन सेटिंग्स के साथ-साथ पहिया विनिर्देश और स्थापना की समीक्षा की जानी चाहिए। यदि उत्पादन के दौरान आयाम धीरे-धीरे बदलते हैं, तो उपकरण की टूट-फूट और उपकरण की स्थिरता की जांच की आवश्यकता हो सकती है। बिना किसी सहायक साक्ष्य के किसी भी स्थिति को किसी एक कारण से जिम्मेदार नहीं ठहराया जाना चाहिए।
प्रक्रिया समायोजन को भी नियंत्रित किया जाना चाहिए। फ़ीड दर, पीसने की गहराई और घूर्णी गति को एक साथ बदलने से यह पहचानना कठिन हो जाता है कि किस कारक ने परिणाम को प्रभावित किया। जहां व्यावहारिक हो, परिवर्तनों का व्यवस्थित रूप से मूल्यांकन करें और तैयार भागों की स्थापित गुणवत्ता मानदंडों के साथ तुलना करें।
व्हील प्रतिस्थापन उपकरण की स्थिति और आवश्यक प्रसंस्करण परिणामों को बनाए रखने की क्षमता पर आधारित होना चाहिए। एक निश्चित प्रतिस्थापन अंतराल उपयोगी हो सकता है जहां उत्पादन इतिहास द्वारा समर्थित हो, लेकिन वास्तविक सेवा जीवन वर्कपीस, परिचालन स्थितियों और मशीनिंग लोड के साथ भिन्न हो सकता है। निरीक्षण डेटा प्रतिस्थापन कार्यक्रम स्थापित करने के लिए एक मजबूत आधार प्रदान करता है।
सीएनसी ग्लास एज प्रोसेसिंग में उपकरण और उपकरण मिलान के बारे में अधिक जानकारी के लिए, सीएनसी ग्लास एज प्रोसेसिंग देखें: मशीनिंग केंद्रों के लिए ग्राइंडिंग व्हील आवश्यकताएं । वह लेख मशीनिंग उपकरण और ग्राइंडिंग व्हील आवश्यकताओं के बीच व्यापक संबंध को संबोधित करता है, जबकि यह लेख वाहन डिस्प्ले ग्लास अनुप्रयोगों पर केंद्रित है।
ग्राइंडिंग व्हील वाहन डिस्प्ले ग्लास के लिए कॉर्नर ग्राइंडिंग और सटीक एज फिनिशिंग में महत्वपूर्ण भूमिका निभाते हैं। सही चयन वर्कपीस की ज्यामिति, कांच की मोटाई, आवश्यक किनारे की गुणवत्ता, पहिया आयाम, अपघर्षक विनिर्देश और मशीन की स्थिति पर निर्भर करता है। कोई भी एकल पैरामीटर यह निर्धारित नहीं कर सकता कि कोई पहिया प्रत्येक अनुप्रयोग के लिए उपयुक्त है या नहीं।
उपकरण क्लस्टर कवर, केंद्रीय नियंत्रण डिस्प्ले ग्लास और संबंधित घटकों को संसाधित करने वाले निर्माताओं के लिए, सबसे विश्वसनीय तरीका पहले तैयार भाग की आवश्यकताओं को परिभाषित करना, मशीनिंग कार्य के लिए पहिया का मिलान करना और वास्तविक उत्पादन स्थितियों के तहत प्रक्रिया को सत्यापित करना है। किनारे की गुणवत्ता, आयाम और उपकरण की स्थिति की निगरानी करने से समय के साथ लगातार परिणाम बनाए रखने में मदद मिलती है।
मीजी का वाहन डिस्प्ले ग्लास ग्राइंडिंग व्हील कोने की ग्राइंडिंग और टर्मिनल एज सटीक ग्राइंडिंग के लिए डिज़ाइन किया गया है, जिसमें व्हील आयाम, ग्रूव प्रकार और ग्रिट आकार के लिए सूचीबद्ध विकल्प हैं। निर्माता तकनीकी मूल्यांकन के लिए शुरुआती बिंदु के रूप में इन विशिष्टताओं का उपयोग कर सकते हैं और अपने ग्लास घटकों, उपकरण और प्रसंस्करण आवश्यकताओं के अनुसार उचित कॉन्फ़िगरेशन की पुष्टि कर सकते हैं।